


波峰焊后阻焊层起泡:不容小觑的PCB可靠性“牛皮癣”
在PCB的防护体系中,阻焊层是确保电路长期稳定运行的“隐形盔甲”。
核心作用——防焊锡桥连、电气绝缘、防化防腐——无一不建立在“阻焊层与基材牢固结合”这一基本前提之上。
当这层盔甲在波峰焊的高温冲击下“起泡”甚至剥离,不仅意味着防护失效,更可能成为电路短路、腐蚀乃至整机故障的导火索。
近期,某批次PPCB在波峰焊后出现典型阻焊起泡异常常局部区域起泡严重,个别案例中熔融焊锡竟沿起泡界面扩散侵入,形成严峻的潜在短路风险。
本文将以此为例,深度剖析阻焊起泡的根源并提供系统性解决方案。
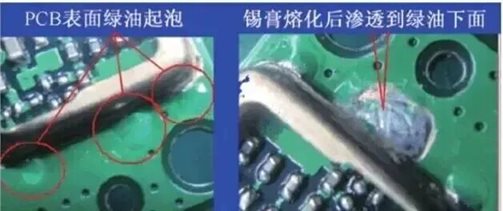
pcb绿油起泡脱落不良
一、 现象本质:阻焊起泡是界面失效的终极表现
阻焊起泡,实质是阻焊油墨与PCB基材(或铜面)之间的粘接界面在高温下发生破坏。内部聚集的气体或蒸汽压力顶起阻焊层,形成肉眼可见的“水泡”。焊锡的侵入,则表明界面已完全开裂,为液态焊料提供了毛细通道。
二、 根本原因三维度解析
起泡非一日之寒,是材料、工艺、设计三者协同失效的结果。
1、材料维度:基材与油墨的“先天不足”
基材污染:钻孔、打磨、清洗后残留的粉尘、油脂、脱模剂是界面结合的致命杀手。最常见的“微蚀不足”会导致铜面粗糙度不够,无法形成有效机械咬合。
阻焊油墨问题:清洁/粗化不当:阻焊前处理(如机械刷磨、化学清洗)不彻底,无法去除氧化层与污染。油墨自身性能:油墨树脂的玻璃化转变温度(Tg)过低,或热膨胀系数与基材严重不匹配,在波峰焊峰值温度下(常达260℃以上)自身强度急剧下降。油墨固化不良:预烘或主固化不充分,溶剂残留,在后续高温中剧烈气化。
2. 工艺维度:制程中的“内伤”积累
阻焊印刷与固化工艺失控:曝光能量、显影参数、固化温度/时间不达标,导致油墨交联度不足,附着力差。
表面处理引入隐患:某些OSP 或化银 表面处理药水若污染阻焊界面,会大幅降低结合力。
波峰焊热应力冲击:预热不均、峰值温度过高、高温停留时间过长,对界面结合力进行“极限测试”。
3、设计维度:热应力的“放大器”
铜箔分布不均:大铜面区域(如电源层)与仅有阻焊覆盖的基材区域,其热容量与膨胀率差异巨大,在界面处产生巨大的剪切应力,易导致边缘起泡。
三、 系统性解决方案:从预防到管控
1. 强化来料与制程控制
界面清洁度管控:增加阻焊前处理的微蚀量与清洁度检查,确保铜面最佳活化状态。油墨工艺验证:严格执行供应商推荐的固化曲线,并进行附着力测试(如百格测试)。表面处理隔离:确保阻焊开窗区域与表面处理区域界限清晰,避免药水污染。
2. 优化波峰焊工艺
“温和”焊接曲线:在保证上锡的前提下,尽量降低峰值温度、缩短过波时间,减少热冲击。充分预热:使PCB及阻焊层均匀、缓慢升温,减少内部蒸汽压的急剧产生。
3. 设计协同
阻焊开窗设计:在大铜面边缘,考虑采用阻焊桥或网格开窗设计,以缓冲热应力。
阻焊起泡是PCB可靠性的红色警报
波峰焊后的阻焊起泡绝非简单的“外观瑕疵”,而是预示着PCB内部存在界面污染、固化不良或热匹配不佳等根本性缺陷。它如同一块“牛皮癣”,若不彻底根治,将在产品生命周期内持续引发可靠性风险。通过对材料、工艺、设计的系统性审查与管控,才能铸就真正牢固可靠的PCB防护层。
【本文转自公众号腾昕检测,转载仅供学习交流。】
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号