


回流焊炉温曲线调试技巧
作者简介:孔令辉, 深圳市共进电子股份有限公司工艺工程师
在SMT生产流程中,回焊炉的温度控制是很重要的一环,一张好的炉温曲线图可以形成优良的焊点。同样,如果炉温控制不好,就会发生冷焊、空焊等焊接不良,出现批量质量问题。本文主要从炉温曲线的类型、如何设定炉温曲线、炉温曲线的常见问题与对策等方面进行归纳总结。
目前大多数工厂所用的回焊炉大多是10温区和12温区的炉子(如图1),也有个别比较老的8温区的炉子。炉子不同,各温区温度设置也不相同。测量频次一般要求量产产品的炉温曲线每天测量一次,试产产品的炉温曲线每次上线前进行测量。
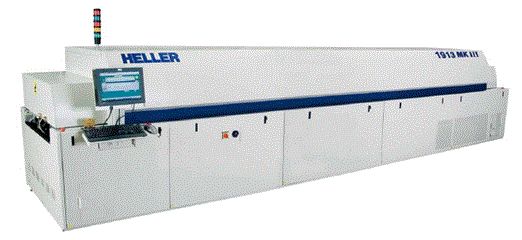
图1. 热风回流炉外观图
炉温曲线分为RSS和RTS两种类型。最初我接触到的就是RSS型炉温曲线(如图2),即整个回流过程严格分为预热、恒温、回流、冷却四个温区。在预热阶段,通过很短的时间将温度提高到150度左右,然后在150度到180度做一个平台,让PCBA充分均匀受热后再进行回流、冷却。故RSS炉温曲线也称为平台型炉温曲线,此种炉温曲线常应用于PCB面积较大、元件种类多、吸热性不同步元件的产品。
随着产品精密度的逐渐提高,RTS炉温曲线(如图3)是最近几年广泛应用的一种炉温曲线。RTS即线性炉温曲线,从PCBA进入回焊炉预热开始,炉温曲线呈一条向上45度延伸的线,达到锡膏熔点后回流、然后冷却完成焊接过程。故RTS炉温曲线也称为线型炉温曲线,此种炉温曲线可以减少锡膏内助焊剂挥发,以确保焊接时有足够的助焊剂起作用,从而形成良好的焊点。适用于有较多密脚IC、元件密集度较高的产品(如手机板)。
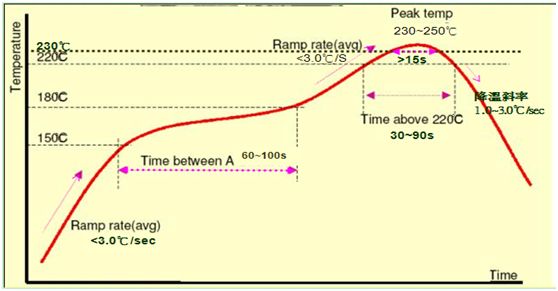
图2. RSS型炉温曲线图示
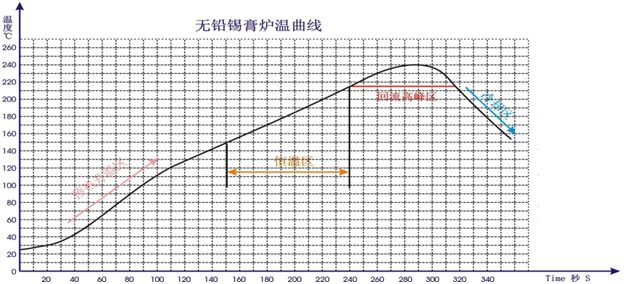
图3. RTS型炉温曲线图示
如何调试出一条好的炉温曲线呢?
一般锡膏厂商的TDS(产品技术资料)都会包含推荐的炉温曲线,这是我们设置参数的重要依据。然后再根据产品的复杂度,如Bottom面只有Chip元件的炉温,可以将制程界限适当定义宽松一些,而TOP面含有密集BGA或特殊芯片的产品,须将炉温制程界限的规格值进行加严管控。
炉温曲线调试中,还需要满足PCBA上元器件的封装体耐温要求。元器件的封装体耐温要求可参考元件的Datasheet。另外,PCB使用的板材,PCB的厚度也是需考虑的因素,防止过炉后PCB变形量过大。
在实际生产中,对于Bottom面容易发生掉件的产品,生产TOP时,回流区下炉温设置比上炉温设置低5~10℃,能够有效防止过炉时第一面元件掉件。(如图4)
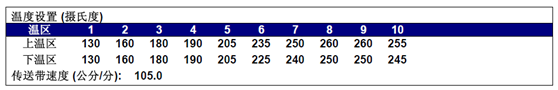
图4. 防掉件炉温设置图
什么样的炉温曲线是好的炉温曲线?
1.PCBA上焊点的最热点和最冷点均在规格范围内,PWI值(工艺窗口指数)小于60%为佳;
2.曲线图上各条线分布均匀、整洁,无杂乱和忽高忽低现象;
3.目视完成回流焊接的焊点圆润饱满、光亮度佳,无焊接不良。
表1.常见与回流焊炉温有关的问题与对策
不良现象
原因分析
改善对策
锡珠
预热区升温斜率过快,造成焊锡飞溅,形成锡珠。
降低预热区升温斜率,一般应小于3℃/s。
连锡
连锡通常是发生在细密脚(fine pitch)元件的焊点之间,因此造成短路现象,其发生的原因主要有三种可能:
1.锡膏印刷不良,导致连锡;
2.预热升温过快,导致锡膏坍塌造成相邻锡膏连锡;
3.PCB脏污或PCB焊盘上有异物,造成连锡。
针对第二个原因,可以降低预热区的上升斜率来改善。
冷焊
发生冷焊的原因是在回流区的最高温度太低所造成。
增加回流区的最高峰值温度,延长回流时间。
空焊
1.恒温时间太长,助焊剂挥发过度造成PCB焊盘、元件焊端再度氧化产生 枕头效应 。
2.回流时间太长,导致锡膏与焊盘之间形成的IMC金属合金层太厚,受应力而产生 锡裂 。
1.加快回焊炉传送带链速,或修改温区的温度来缩短恒温时间。
2.适当缩短回流时间。
立碑
主要原因是锡膏熔化,Chip元件两端受力不均匀所致,主要有下列几种因素:
1.PCB焊盘设计问题;
2.元件两端的锡量不均或元件贴装偏移;
3.预热温度设置较低、预热时间设置较短,元件两端锡膏不同时熔化,从而导致两端张力不平衡形成立碑。
针对第三个原因,可以升高预热温度,延长预热时间来改善。




 粤公网安备
44030402004701号