


工厂供电噪声干扰对SMT ICT/ATE测试的影响与改进案例
摘要:ICT/ATE 测试是现代电子制造的重要的工站,在检测电子元件的来料不良和制程失效,元器件的焊接空焊短路起到不可替代的作用。
在实践应用中, 测试工程师常遇到在后制程工站的突发性的主动元件的异常高的不良,通常产品制程工程师会依照元件失效的模式:功能极对地短路或极间短路归为批次性材料不良。 实际生产中遇到的往往不单纯为材料批次问题。本文提供一个因工厂供电噪声在ICT/ATE工站的主动元件失效影响及改进方案的案例。
关键词:ICT/ATE 测试;工厂供电; 电源噪声; 主动元件失效
0 引言
ATE/ICT测试的特点是探针直接接触测被试系统主机板,如有干扰噪声, 会直接加载到被测试系统板的元件极点。很多的后工站的失效在逻辑分析上指向ATE/ICT测试站本身造成。为此让产品制程工程师对ATE/ICT又爱又恨。
1 ICT/ATE 后工站失效主动元件失效的分析及通常应对
在工厂的后制程工站的突发性的主动元件的异常高的不良品, 在工厂内做初步分析, 通常的结论是:三级管和MOSFET量测是极间短路,IC则会发现多为Vcc 对地短路,测试的信号引脚对地短路。
工厂将元件送供应商分析, 回来的8D报告的结论多为 元件为EOS失效,请贵公司检查元件的应用条件是否有瑕疵 。
工厂的产品制程工程师将问题反馈给研发设计部门,研发部门一通对产品的设计应用调查,得出的结论是产品设计无瑕疵。如此反复,终不得解。
2 产品制程工程师应有的5M或4M1E分析法
5M/4M1E为Machine/设备, Method/方法,Man/人员, Material/材料, Motherland (Environment)/环境, 也有另外一个大家都知晓的通俗叫法:鱼骨图分析法。对鱼骨图的画法,在各种专业期刊网站都有介绍。这不再做具体展开。
因为现代的电子制造业是大集团化生产,部门之间的壁垒较重,较难组织起一个跨部门的专家技术团队来处理一个产线的具体案子。正因为如此, 在组建问题解决团队更要有对成员的技术专业的要求。要求团队严格遵循PSDM (Problem solving, decision making) 的原则。全面系统的查真因, 且真因是经得起充分必要条件的检验的。
3 案例案情表述
在2017年, 协作工厂A在第13周在C平台上突发三级管Q7154在系统组装线有7片不良,现象为无法开机, 占单周的117台产线中所有不良的6%。工厂初步分析为供应商材料问题。在与协作工厂A检讨时,我方团队认为同意工厂送材料到供应商分析的同时, 但也要做鱼骨图分析。另外要针对该产品的类似的主动器件的失效信息再收集,看看是不是同类的器件也在同期同样有类似失效。经查询,在该周的另外一个关键器件CPU在ICT也有7片不良, 占所有在ICT测试发现不良总数162的4.3%。
在一周后, 三级管Q7154的供应商的分析报告也传回工厂, 不出预期的结果是该材料无原材质量问题, 为EOS/ESD (Electrical Over Stress, Electro-Static discharge)所致. 同时, 为验证材料无质量问题,对该材料的同一批次在同一机种平台和不同平台的使用量和不良状况做调查, 结果如下
调查方向
使用量
不良状况
结论
在同一平台
C平台共8个位置
只在Q7154有高不良, 其他位置无不良
符合PSDM的逻辑检验
在其他平台
其他11个平台都有使用
除C平台有高不良外, 其他平台无超过两片的重复不良
同时, 对收集的7片不良做CPU做ACT测试,共性报告(ACT commonality)显示也是EOS, 而且所有的Vcc都已经被EOS对地短路了。
用脑力激荡方式, 对主机板的EOS/ESD的可能性列出来, 一个一个排除。(如图一)
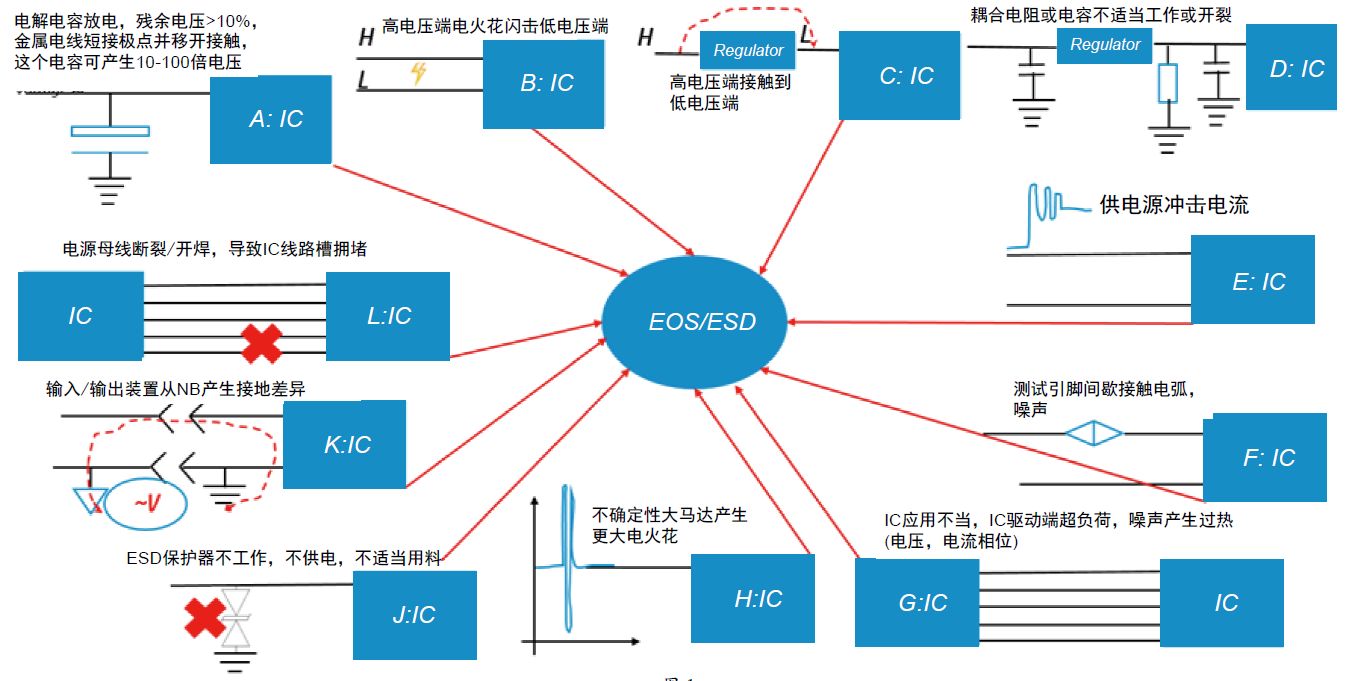
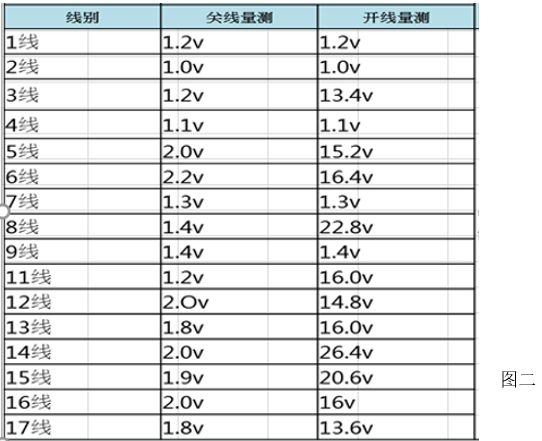
经一个一个排除, 发现在ICT的探针有很高的干扰噪声作用在测试器件上, 最大的峰值可以达到26.8V, 此干扰电压是数倍的元件的最大允许负荷电压。
因为干扰噪声通常都是高频的干扰, 在量测是不要简单的用万用表量测探针的电压。用示波器也是要设定到Multi-Trigger/多次触发记忆功能, 监测7X24小时的所有时间的超过设定目标的电压。检测到电压的干扰, 并且也发现干扰是与皮带线的开启有直接关系的。(如图二,图三)。
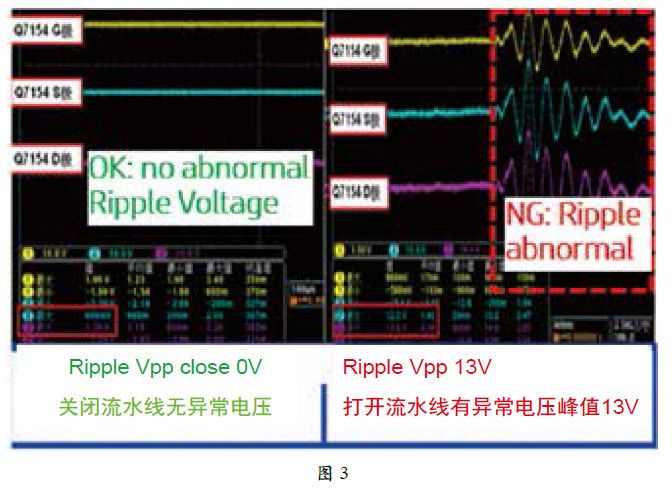
现象级的原因已经找到,现在要进入更深层次原因查找,通过对皮带线传动方式的,调查发现, 如果皮带线顺利平稳运行,则电压干扰小,但如果皮带线卡住,则发现电压干扰出现。
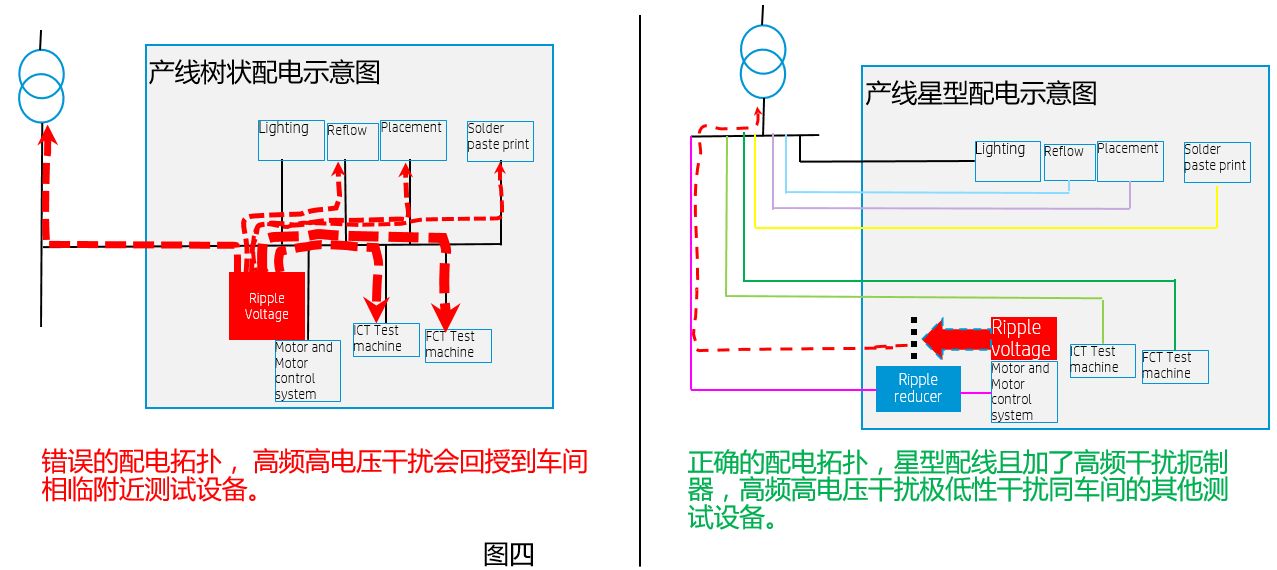
调查发现流水线使用的是可控硅调变(SCR/ Silicon Controlled Rectifier)控制马达,在马达转动时突然被外负载导致减速,会有马达反激励出高频高电压的脉冲回授给车间电网, 且工厂车间的配电方式为树状结构,马达反激励出高频高电压的脉冲没法通过配电干线传出车间, 而是会选最低阻抗路线传导到同一条产线的其他负载设备, 如ICT, FCT等。(如何产生及产生的高频电压的数学关系在此不做展开,如有需要可以从《电工电子学》中找)
如选用的ICT设备对高频干扰的抑制能力不强,则会直接将高频高电压干扰直接加载到探针。(示意图如图四)
4 改进方案的选择及效果追踪
已经查到造成主动元件在ICT测试时EOS发生的原因是皮带线的马达反激励的的电源干扰因为车间的树状配电线模式,电源干扰噪声影响到ICT设备。
改进方案可选如下
改进方案
去电源噪声效果
投资额
耗时间
可行度
将车间的供电线路拓扑从树状改到星形
最大限度的减少干扰的串扰
大,需重铺电缆
需要长时间停产
极低
将产线的传输从皮带线改为滑板线手推
彻底去除干扰元
大,需重新改线和定制滑板
需要长时间停产
极低
增加扼制干扰线圈模组
可抑制,但没法去除
小
短,可利用周末设备PM时间
高(实际选用)
该进效果确认追踪。
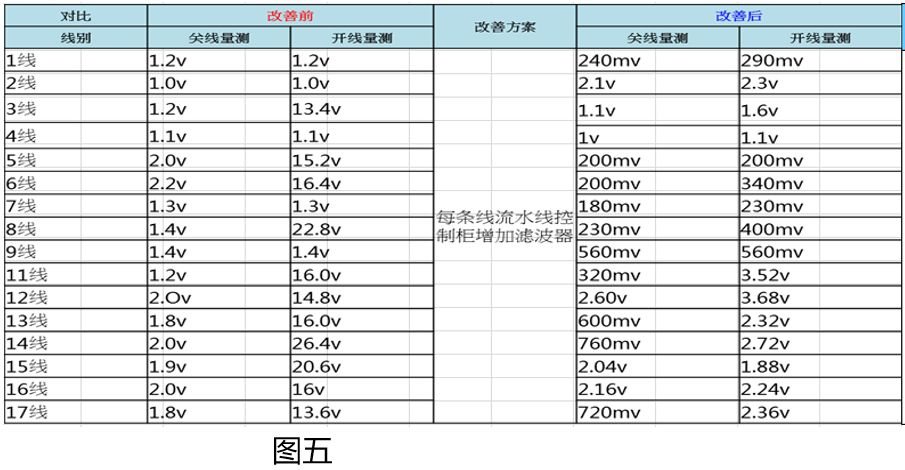
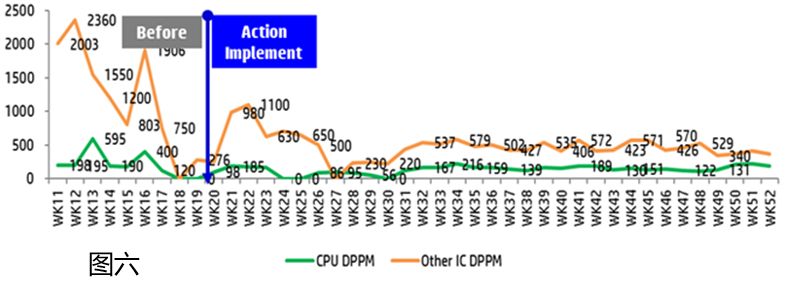
高频电压噪声改进状况:(如图五/图六)
主动元件的失效不良趋势 (Dppm)
5 经验教训总结
在现在的很多电子制造工厂, 厂房是政府委托第三方承建,工厂的配电线也是大多委托给第三方承建, 第三方承建商依照通用非电子厂的布线,从成本考量,会布成树状拓扑。
另外一方面, 工厂的车间流水线也常常改变,承包方也不会考量产线的变更对其他设备的影响。
故, 在电子厂的新厂设立,工厂车间更改,添置大新的或大型用电设备后, 要监控配送到车间的电源的干净程度,检测是否有高频高电压的干扰。
通常要用示波器设定的记忆触发模式记录7X24小时的电源状况,确保电源是干净的。
6 结束语
在工厂内遇到主动元件失效时的分析要用在科学的问题解析方法的指导下,专业知识为基础全面的系统解析,不可预设立场,要大胆假设小心求证,PSDM可以作为问题解析的指导体系。
在分析问题时, 不可被限制在固有思维模式和专业,要组织跨部门跨专业团队脑力激荡来解决问题。
参考文献:
1) PSDM, /upload/files/2020/1/c602a7e24e96e5e7.html
2) 触发与记忆/upload/files/2020/1/a498dd178d65d5f1.pdf
作者:李称生/工厂工程品质工程师,邮箱:Jackson.li@hp.com,
电话:086-18523543830
单位:惠普(重庆)有限公司
地址: 重庆市沙坪坝区西永镇西园一路108号
邮编: 401333
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号