


白皮书:电子产品的清洁度测试
作者:Jason Fullerton,ALPHA 组装方案公司
摘要
这项研究使用一种在市场上买得到的局部萃取与清洁度测试系统和表面绝缘电阻(SIR)测试技术,考察和比较液态免清洗波峰焊助焊剂的性能。
按照IPC TM-650 2.6.3.3的要求,准备了用于两种测试的助焊剂测试样板。用来测试的IPC B-24测试样板,采用无铅波峰焊工艺制造。然后按照J-STD-004B的要求使用IPC TM-650 2.6.3.7测试样板,并用局部清洁度测试技术进行测试。
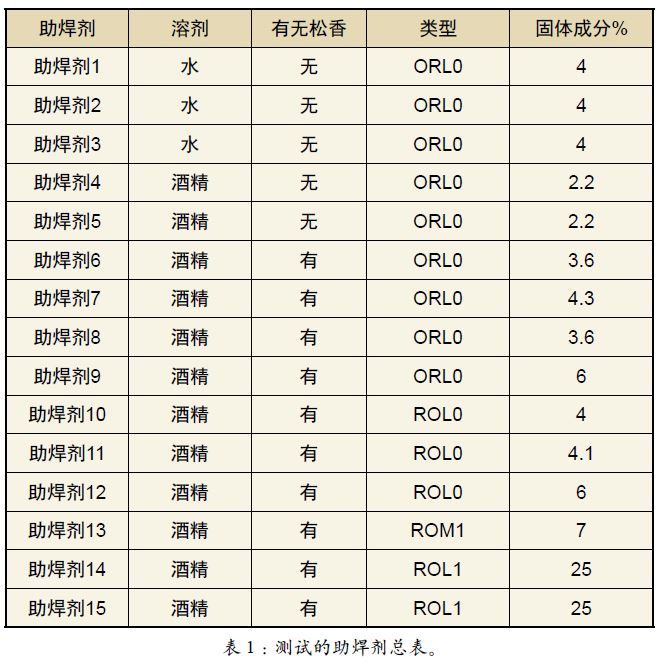
这项研究共提供了十五种免清洗助焊剂的测试结果:三种无挥发性有机物(VOC)无松香助焊剂、两种酒精基无松香助焊剂和十种含松香的酒精基助焊剂。在本研究第一部分提供了这些助焊剂中的六种助焊剂的测试结果。[1]
1、在J-STD-004B表面绝缘电阻(SIR)通过/失败的最小100 MΩ的要求和清洁度测试系统得到的清洁/肮脏的结果之间观察到的测试结果存在冲突。
2、比较表面绝缘电阻/时间图和清洁度测试仪的电流/时间图。根据局定清洁度测试结果计算出来的腐蚀指数(CI)与最终的表面绝缘电阻值进行比较。
引进表面绝缘电阻测试法
有多种可以用来评估免清洗助焊剂残留物的表面绝缘电阻特性的测试方法,包括那些由IPC、Bellcore和日本行业标准组织公布的测试方法。所有表面绝缘电阻测试都是通过加快免清洗助焊剂电化学可靠性预测测试来实现,在这些测试方法中都要充分考虑制造条件和服务环境等因素。尽管不同测试方法使用的具体测试条件可能不一样,但每种测试都包含以下几个要点:
1、测试样板使用符合梳齿宽度和间距要求的梳状图。
2、每个梳状图上都涂布了足够的助焊剂。
3、在波峰焊系统中按照梳齿向上(预热但不接触锡波)和梳齿向下的方向(预热并接触锡波)处理测试样板。
4、施加偏压并暴露,以加快固定的温度和湿度的环境。
5、量化的通过/失败最低电阻标准。
6、在调节环境后的定性的通过/失败检查需求。
局部萃取与清洁度测试
在这项研究中使用了在市场上买得到的清洁度测试系统,采用一种新颖的局部萃取方法,在测试中把助焊剂从涂布了助焊剂的表面上分离出来。该系统用由去离子水产生的蒸汽和真空,萃取助焊剂残渣溶液和水。蒸汽头包含一个浸在提取溶液中的完整的PCB样片。对一组不相连接的PCB位置施加电偏压,并测量所有这些位置上的电流。我们把测量到的电流达到临界值的时间称为 电流泄漏事件 。如果电流在规定的最短时间内始终低于临界值,测试系统报告一次 干净 的结果;否则,测试系统将报告一次 肮脏 的结果。
测试方法
根据IPC J-STD-004B的表面电阻测试(针对助焊剂的要求)
IPC J-STD-004B 3.4.1.4提供免清洗助焊剂制造商需要的测试标准。该标准参照IPC TM-650-2.6.3.7(表面绝缘电阻)针对这种测试规定的具体条件,要求持续测试7天,并参照IPC TM-650 2.6.3.3 B(表面绝缘电阻、助焊剂)的规定准备测试使用的测试样板。
在进行SIR测试时,上面提到的测试方法要遵循许多条件。IPC B-24测试样板是特定的测试样板,每个测试样板各有4个梳状图。每个独立的梳状图都是没有经过处理的裸铜,梳齿间的线宽是0.4毫米,间距是0.5毫米。在这项研究中使用的测试样板是经过修改的B-24测试样板,保留了PCB的关键特性,只是稍稍改变了PCB的外形(图1)。
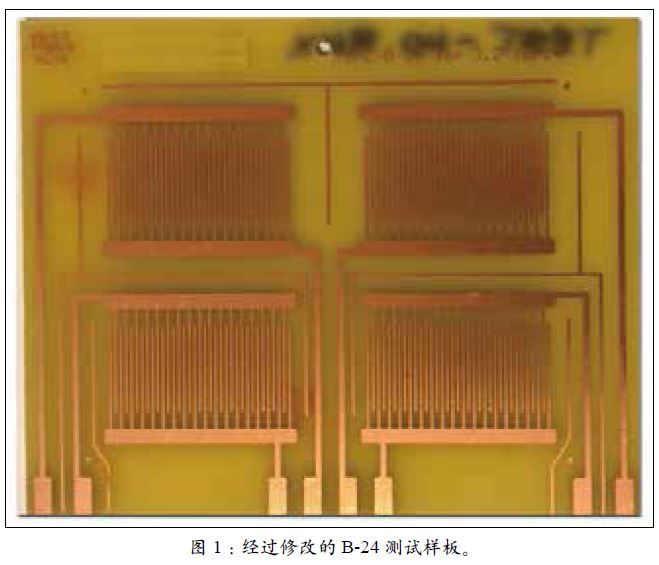
特定的测试条件包括:温度40±2°C,相对湿度90 ± 3%。需要在这个环境中暴露7天,在梳状图相邻的平行梳齿间施加25 ± 1伏特/毫米的直流偏压。这相当于在B-24测试板上施加12.5 ± 0.5伏特电偏压,梳齿间距离是0.5毫米。
J-STD-004B表面绝缘电阻测试的关键是测量相邻梳状图间的电阻。在测试过程中调节环境,进行最大时间间隔为20分钟的表面绝缘电阻测试。
通过SIR测试的标准是:
1、在调节环境中的24到168小时期间,在相邻的梳齿间的所有SIR测量值都不少于100 MΩ(记录SIR>8)
2、没有出现导致导体间距减少20%以上的电化学迁移的证据
3、梳状导体没有被腐蚀
在SIR测试完成后,在光场和暗场照明下放大30-40倍进行电化学迁移和腐蚀视觉检查。
局部萃取与清洁度测试系统
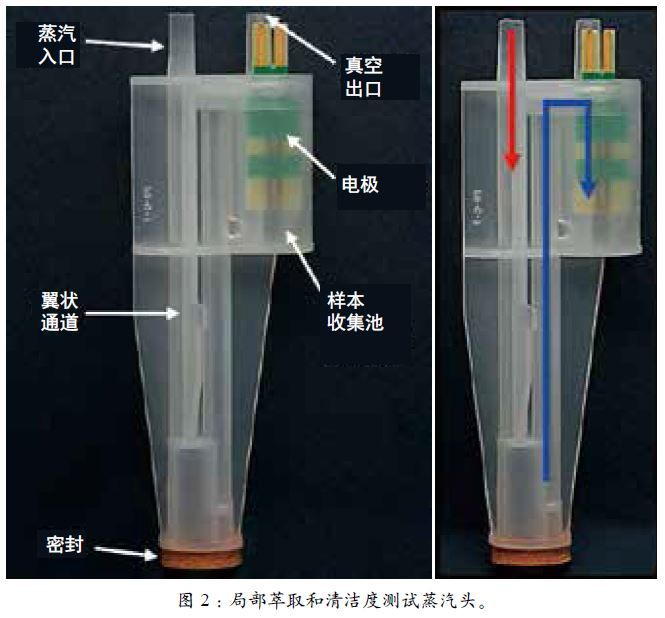
这种测试系统利用蒸汽头(图2)从大约0.1平方英寸(6.45平方毫米)的局部区域提取出含有去离子水和助焊剂残留物污水的样本。这种测试系统是专门设计用来提取助焊剂残留物污水,具体的办法是加热去离子水并让它进入测试位置(如图2红色箭头所示),然后利用真空把溶液吸入采集池中(如图2蓝色箭头所示)。通过九次循环,产生大量的污水,直到采集池中的污水达到能够覆盖测试样板上暴露出来的走线的位置。测试系统对测试样板上的所有电极施加已知的电偏压(10 VDC),并每隔0.25秒测一次电流。
测试系统提供两种不同的可接受标准。针对IPC2类和IPC3类组件建议使用比较严格的标准,针对IPC1类组件建议使用相对宽松的标准。需要注意的是,IPC的规范没有提到这项测试,而且IPC分类的选择作为这两种测试限制是随机的。
IPC2类和IPC3类组件可接受的限制是在最小120秒内测得的电流小于250微安。IPC1类组件可接受的限制是最少在60秒内测得的电流小于500微安。针对这两种条件,符合可接受要求的测试周期的结果报告为CLEAN(干净),不满足可接受要求的测试周期的结果报告为DIRTY(肮脏)。
此外,局部清洁度测试系统报告一种被称为腐蚀性指数(CI)的测量值。该指数用在测试期间看到的最大电流除以测试的运行时间,或者用最大测试电流限制除以达到极限电流的时间来计算。
不管是哪种测试,用来确定CI的计算说明CI值越低、结果越好。作为参考,2、3类组件在120秒内电流达到250微安的限制可以转换为2.08的CI值;这意味着CI值超过2.08表示2、3类组件测试结果是肮脏。对于1类组件,在60秒内电流达到250微安,CI大于8.33表示测试结果是肮脏。
准备梳齿向下的测试样板
梳齿向下的设计是为了尽可能在测试前再现波峰焊工艺。测试样板的每个梳状图都要涂布1-2毫升的液体助焊剂,同时,测试样板以相对垂直方向倾斜,这样,多出来的助焊剂就可以从电路板表面流出。然后,测试样板以梳齿向下的方向以5英尺/分钟(152.4厘米/分钟)的传送带速度通过波峰焊系统,送到预热温度220± 10°F(104.5 ± 5.5°C)的顶面。波峰焊的焊锡波包含加热到510°F(265.5°C)的锡银铜合金,每个测试样板和焊锡波接触4秒。
准备梳齿向上的测试样板
设计梳齿向上的测试样板的目的是模拟可能在现代波峰焊工艺中遇到的不正常情况,例如顶面喷涂过多的助焊剂。此外,在有遮蔽的托盘上处理的组装件,在预热过程中进行加热,在焊接过程中并不直接接触焊锡波,其中,这些托盘可能包含会接触助焊剂的区域。这会产生助焊剂残留物,这些残留物暴露给热能的程度有限,而且在组装件的服务环境中可能具有不同的电化学属性。
梳齿向上测试样板的准备工作在涂布助焊剂、传送带速度和预热温度方面和梳齿向下测试样板是一致的。在处理这些测试样板时梳状图案朝上,不直接接触锡波。
测试工作量
在这项研究中,三个测试样板按照梳齿向上的方向焊接,另三个测试样板按照梳齿向下的方向焊接,都要按照J-STD-004B表面绝缘电阻测试的要求测试所有助焊剂。每个测试样板共有四个梳状图,但要把每个测试样板视为一个独立的测试,也就是说,所有四种梳齿都必须符合测试的可接受性要求,这块测试样板才能通过测试。一个按照梳齿向上焊接的测试样板和一个按照梳齿向下方向焊接的测试样板,都要按照局部清洁度测试的要求测试所有助焊剂。对于每个测试样板来说,四个梳状图案的每个图案都是一项独立的测试。每种助焊剂与焊接条件都要进行四次完全一样的局部清洁度测试。
助焊剂
无挥发性有机物(VOC)助焊剂
助焊剂1是传统的无挥发性有机物配方,它最初是为满足J-STD-004A的要求而设计的。这种助焊剂被列入ORL0,含有4.0%的固体成分。
助焊剂2是无挥发性有机物配方,符合J-STD-004B对免清洗助焊剂的要求。它被列入ORL0,含有0.4%的固体成分。
助焊剂3是无挥发性有机物配方,符合J-STD-004B对免清洗助焊剂的要求。这种助焊剂被列入ORL0,包含4.0%的固体成分。
无松香的酒精基助焊剂
当锡铅波峰焊成为标准且最初的J-STD-004修订版成为当前的发行版本时,助焊剂4是最初研制出来的无松香的酒精基助焊剂。这种助焊剂被列入ORL0,含有2.2%的固体成分。
助焊剂5是无松香的酒精基助焊剂,它最初是按照J-STD-004A的要求来设计的。这种助焊剂被列入ORL0,含有2.2%的固体成分。
含松香的酒精基助焊剂,松香类助焊剂(含少量松香)
助焊剂6是含松香的酒精基助焊剂,符合J-STD-004B对免清洗助焊剂的要求。这种助焊剂被列入ORL0,含有3.6%的固体成分。
助焊剂7是含松香的酒精基助焊剂,符合J-STD-004B对免清洗助焊剂的要求。这种助焊剂被列入ORL0,含有4.3%的固体成分。
助焊剂8是含松香的酒精基助焊剂,符合J-STD-004B对免清洗助焊剂的要求。这种助焊剂被列入ORL0,含有3.6%的固体成分。
助焊剂9是含松香的酒精基助焊剂,符合J-STD-004B对免清洗助焊剂的要求。这种助焊剂被列入ORL0,含有0.6%的固体成分。
含松香的酒精基助焊剂,属于松香类助焊剂(含有大量松香)
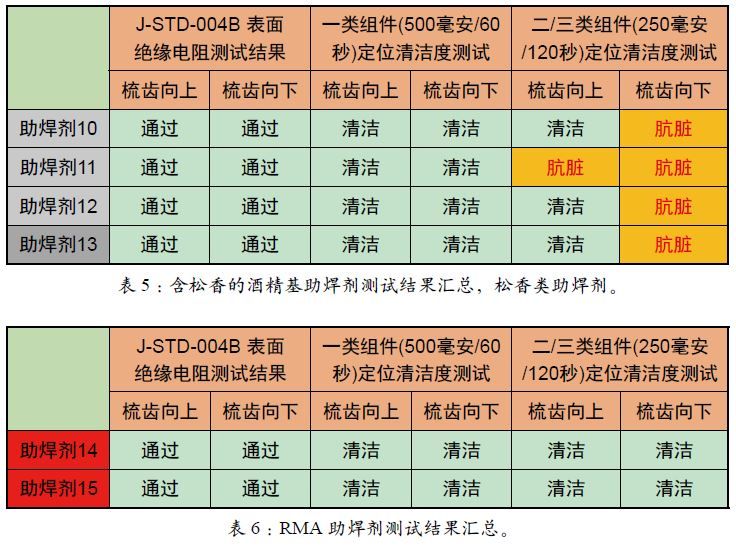
助焊剂10是无卤含松香的酒精基助焊剂,符合J-STD-004B对免清洗助焊剂的要求。这种助焊剂被列入ORL0,含有4.0%固体成分。
助焊剂11是含松香的酒精基助焊剂,符合J-STD-004B对免清洗助焊剂的要求。这种助焊剂被列入ORL0,有含4.1%的固体成分。
助焊剂12是含松香的酒精基助焊剂,符合J-STD-004B对免清洗助焊剂的要求。这种助焊剂被列入ORL0,含有6.0%的固体成分。
助焊剂13是含松香的酒精基助焊剂,符合J-STD-004B对免清洗助焊剂的要求。这种助焊剂被列入ROM1,含有7.0%的固体成分。
RMA助焊剂
助焊剂14是最初按照MIL-F-14256的要求分类并列入RMA类的助焊剂,含有25%的总固体成分。按照J-STD-004B标准,把它被入ROL1。
助焊剂15符合J-STD-002和J-STD-003可焊性测试助焊剂#2的要求。按照J-STD-004B标准,它被列入ROL1,含有25%的总固体成分。
结果
SIR与局部清洁度测试结果
所有的助焊剂都通过SIR测试的定性测试部分(没有证据表明在电偏压下在调节环境后在任何测试样板上出现腐蚀或电化学迁移)。下面讨论的重点是SIR和清洁度测试的定量输出,以及针对每个测试比较数据和使用的电流限制。
附录A提供了全部数据绘制的SIR值与时间的关系和局部清洁度测试的电流与时间的关系说明。
无挥发性有机物助焊剂
助焊剂1无法通过梳齿向上配置的 J-STD004B SIR 测试,但局部清洁度测试结果是干净。
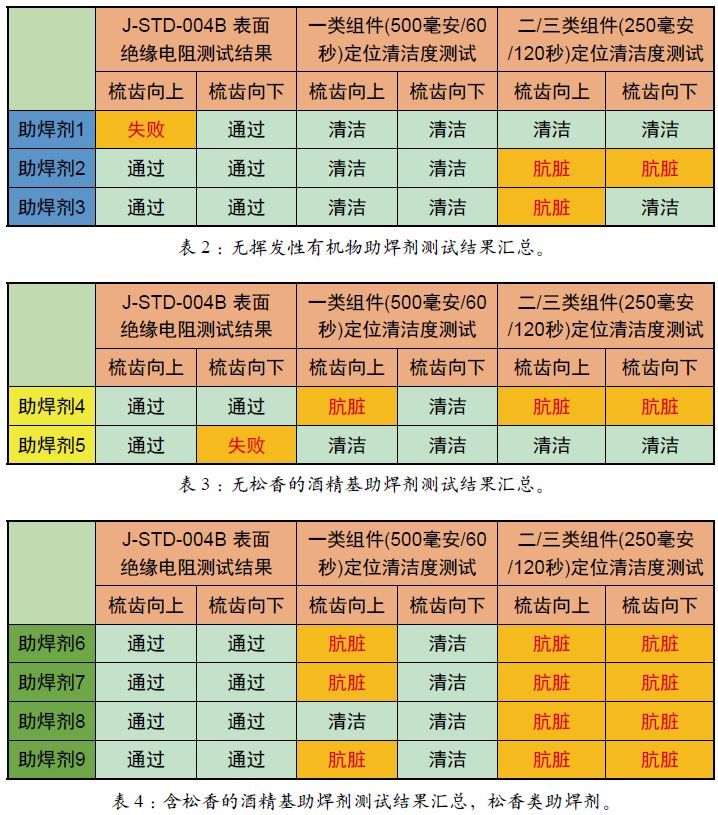
助焊剂2和助焊剂3都通过J-STD-004B SIR测试,但局部清洁度测试报告这两种助焊剂在梳齿向上配置中的结果是肮脏,而对于助焊剂3,使用2类和3类限制时,在梳齿向下配置中的测试结果是肮脏。
无松香的酒精基助焊剂
助焊剂4通过J-STD-004B SIR测试。局部清洁度测试针对梳齿向上配置报告结果是肮脏,在使用2类和3类限制中,针对梳齿向下配置报告的结果是肮脏。
助焊剂5在梳齿向下配置中不能通过 J-STD-004B SIR测试,但局部清洁度测试的结果是干净。
含松香的酒精基助焊剂,有机类助焊剂(含少量松香)
此类助焊剂中的所有助焊剂(助焊剂6、7、8、9)都通过了J-STD-004B SIR测试。针对所有的助焊剂在梳齿向下和梳齿向上配置,局部清洁度测试报告的结果都是肮脏,对于助焊剂6、7、9,只在1类组件的梳齿向上配置中报告是肮脏。
含松香的酒精基助焊剂,有机类助焊剂(含大量松香)
这类助焊剂中的所有助焊剂(助焊剂10、11、12、13)都通过J-STD-004B SIR测试。对于所有助焊剂在梳齿向下配置,局部清洁度测试结果都是肮脏,助焊剂11在梳齿向上配置中,该测试只在2类和3类组件的梳齿向上配置中的结果是肮脏。
.RMA助焊剂
这两种测试的RMA助焊剂(助焊剂14和15)都通过J-STD-004B SIR测试。在所有情况下,这两种助焊剂的局部清洁度的测试结果都是干净。
腐蚀指数
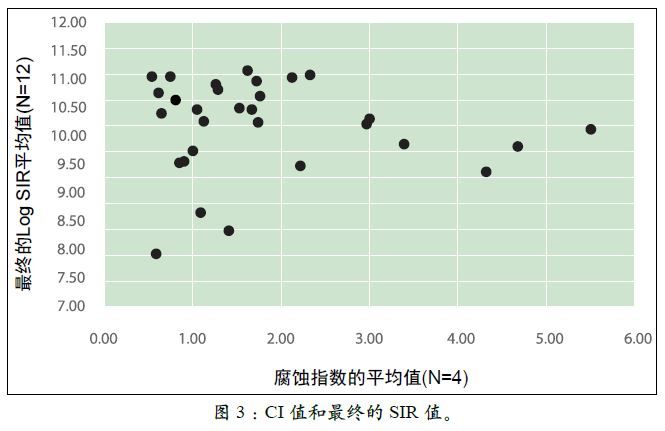
使用2、3类250微安的电流限制计算每次进行的局部清洁度测试的腐蚀指数(CI)值。每种助焊剂和梳状配置的组合进行四次测试,取平均值。在第168小时记录下每种助焊剂和梳状图组合配置最终的Log SIR值,把它们平均到12种测试的每一个梳状图中。图3是用这些值的结果图。
需要注意的是,对于单独的测试,CI值低于2.08表示干净,而对于单独的梳状图Log SIR值超过8.0将通过J-STD-004B SIR测试。
该值在左上图表示为一大组Log SIR值超过9.5、CI值低于2.08的数据点。鉴于高SIR值和低CI值都在预期范围内,这些数据点的关联性很好。
不过,有三个数据点出现相对低的Log SIR值(低于9)和低CI值(低于2.08)的位置。这些值看起来有些矛盾,助焊剂的SIR性能处于故障边缘的或故障状态,CI值偏低。
此外,有许多Log SIR超过9.0的数据点,CI值超过2.08。这些SIR值比确定的SIR的最小限制要高出一个或几个数量级,而又出现高的不受欢迎的CI值。这些值表示CI值越高,在说明SIR的性能方面能力越差。
结论
在设计这个清洁度测试系统时,假定提取的残余物的腐蚀性越强或导电性越好,出现电流泄漏事件就越快。此外,把CI指数作为预测产品性能的指标,CI值越低,测试产品站点越不可能出现因有害的离子残留物的存在而引起的性能问题。不过,SIR测试结果对比说明这些假定在测试免清洗波峰焊助焊剂时并不成立。
SIR测试不需要在梳状图案上有腐蚀的证据,也不需要在梳齿间距离超过20%的电化学迁移的证据,以及在受控的、上升的温度和湿度条件下保持100MΩ的最小电阻,以通过测试。
此外,所有测试的助焊剂(除助焊剂13外)都按J-STD-004的分类被归为 L 级活性。该分类根据使用了足量助焊剂的腐蚀测试的结果,说明助焊剂不会腐蚀铜。助焊剂13是个特例,被评为 M 级活性(这表明它对铜有轻微的腐蚀作用),但仍然符合J-STD-004B提到的 免清洗 助焊剂的所有要求。
局部清洁度测试系统的误报率有可能会很高,11种助焊剂的测试结果报告是肮脏,这些助焊剂都通过SIR测试。这些结果表明局部清洁度测试系统的用户可能会根据局部清洁度测试的结果拒绝可用的助焊剂。因为在开发新工艺时,它可能会限制选择可用的助焊剂,所以这对用户来说是个负担。这还可能导致最终用户也展开局部清洁度测试,并要求组装人员对不受欢迎的局部清洁度测试结果做出响应。该响应有可能会要求进行额外的产品测试,或者是实施新的组装工艺,以得到满意的清洁度测试结果,尤其是在当前条件下原工艺仍然是可接受的情况下。
此外,对于两种测试的助焊剂,局部清洁度测试系统出现假阳性错误,报告的结果是清洁,而这两种助焊剂并没有通过SIR测试。这些结果说明用户可能接受的助焊剂在产品的服务环境方面无法提供预期的可靠性性能。这可能存在极大的风险,因为可靠性性能差所造成的现场返厂可能会对组装厂商的业务造成非常严重的危害。
唯一没有出现错误的助焊剂是助焊剂14和15,它们都是非常古老的技术配方,在新应用和新工艺中都用得很少。实际上,助焊剂15是一种专门为可焊性测试设计的助焊剂,比较少用在组装焊接中。
研究CI值和与它对应的最终的SIR值表明,在相当多的情况下,测试得到令人满意的结果(CI值小,SIR很大)。
不过,有一些CI值低(期望的)匹配SIR值低(不符合要求)的例子,也有一些CI值高(不受欢迎的)匹配最终SIR值高(期望的)的例子。这些结果表明,把所有的例子都考虑进去,CI值和SIR值的相关性并不好。
鸣谢
本文作者在此谨向以下个人与企业表示感谢:负责SIR测试并将结果制作成表的Karen Tellefsen博士,帮助选择和获得各种用于测试的合适的助焊剂的Michael Previti,授权使用局部清洁测仪的UTC Fire Security公司质量实验室。
参考文献
1. Fullerton, Jason, A Comparison of Localized Electronics Cleanliness Testing and Surface Insulation Resistance&"Part 1, Proceedings of the International Conference on Soldering and Reliability 2017, SMTA.
2. Foresite Inc., Operating Manual, Localized Electronics Cleanliness Tester and Residue Extractor [Model C3/C.I.], February 19, 2015.
3. Foresite Inc. Foresite C3 Corrosivity Index (C.I.), December 15, 2014.
4. Foresite Inc., Operating Manual, Localized Electronics Cleanliness Tester and Residue Extractor [Model C3/C.I.].
5. Foresite Inc. Foresite C3 Corrosivity Index (C.I.)
本文最初发表在《2017年SMTA国际》会议记录中。
作者简介:Jason Fullerton是Alpha Assembly Solutions公司客户技术工程师。
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号