


在PCBA制造中3D打印和增材制造
和普遍观点相反的是,在制造中的3D打印和增材制造(Additive)不是一回事;但是为了方便起见,这两个说法可以相互交换使用。根据美国材料与实验学会(ASTM)F2792-12a 增材制造技术标准术语 的定义,3D打印是 使用印刷头、喷嘴或其他印刷机技术通过沉积材料构造物体 。
这个制造过程首先从绘制3D模型图样开始,这个图样可以用任何标准CAD软件来完成。然后,这个3D模型文件由本机程序或第三方文件转换器转换成立体的图形文件格式。有些印刷机将这种文件转换功能作为它们的印刷机软件套件的一部份。然后将该文件转换成GCode语言或印刷机能够理解的语言,这种转换从本质上看是将文件制作成待生产的零部件的各个横截面薄片图。这一步通常被称为 切片 。
一旦完成3D绘图的切片,印刷机就可以开始印刷了。对几乎所有的3D打印机来说,上面的过程都一样,它们的主要区别在于各自的印刷过程。使用熔融丝构建印刷机,只要完成3D绘图切片,印刷机就可以开始印刷。印刷机的主要部件包括:印刷机床、挤压机、热端子和材料。这种技术使用的材料通常是卷在线轴上的金属丝。把这种金属丝送入挤压机,挤压机使用扭矩和夹紧来控制金属丝进入热端子的速度。金属丝只要进入热端子,它就会被加热熔化。
挤压机把熔融的材料挤出热端子,从顶部挤可以挤出更多的材料。热端子通常是铝制的,从热端子挤出的熔融材料按照设计的图案沉积在建造板上,设计图案由软件指定。由于材料通过热端子沉积,所以建造板根据元件具体的印刷要求沿着X轴、Y轴或Z轴移动。在有些印刷机中,建造板保持不动,而热端子按照笛卡尔平面移动和印刷。这个过程所描述的熔融丝制造(FFF)技术,是FLEX公司目前所采用的技术之一。
熔融丝制造技术目前主要用在塑料材料上。如果要印刷金属,采用直接金属激光烧结来印刷金属部件。印刷金属零部件时,和前面所说的一样,用直接金属激光烧结印刷机来掌握建造3D模型的过程;但是,印刷的过程存在很大的区别。考虑到都是高质量的零部件以及用来保证机器有效运转和印刷质量所需要的各种辅助工艺,金属印刷机的占地面积通常都很大。金属印刷机的主要部件是建造板、涂布机、激光器和金属粉末。
在印刷一个金属零部件之前,要用惰性气体(通常是氩气)充满建造腔。这样做可以保证在制造过程中金属不会发生氧化。要使粉末所在的建造板和涂布机的刮片保持水平。这可以手工完成,但是,大多数印刷机可以在印刷开始前进行自动校正。当这些部件校正完成后,就可以开始印刷了。激光器将在零件的几何横截面中烧结粉末。一旦这一层平面的烧结完成,位于建造区域侧面外的涂片机刮片就会移到烧结层上,在上面涂布一层新的粉末。
在烧结层上再涂布的粉末层对印刷的完整性和质量非常重要。如果再涂布的粉末太多,这一层的下面和上面可能无法用激光很好地烧结在一起。如果粉末太细微,激光可能会烧结到已经烧结的粉末,在印刷中导致出现不同的层高。粉末均匀分布而且粉末的总量适当是问题的关键,目前这个问题会影响粉末在自身的烧结表面上面再涂布。一层又一层地涂布粉末并用激光烧结,直到零件制作完成。
材料喷注过程和上述过程非常相似。把树脂装进印刷机,然后进入印刷头,印刷头有几个喷嘴或者树脂分配器(跟二维喷注印刷机很像)。然后,把树脂从微型喷嘴挤压到在零件的二维横截面里的建造平台上。在这项工作完成后,用紫外光源或其他的光穿透树脂薄层,使涂布的树脂固化。紧接着,印刷头在之面已固化的树脂层上再涂布一层树脂,不断重复这种操作,直到零件制作完成。
材料评估
有几种材料可以作为各种不同工程用途的3D打印材料使用。不同的供应商提供多达几百种不同的材料,有些材料只适用某种专门的应用,有些材料提供满足特定要求的特征。本文评估和详细描述八种在工程应用中常用的材料的特点,以确定哪些材料可以在PCB工艺中使用。表1说明本文评估的8类材料和它们的识别标志。
Table 1: List of materials evaluated for this study.
材料类别
特性
A
黑色
B
白色
C
透明的
D
高强度
E
蓝色
F
超高强度
G
高温
H
有塑性的材料
表1:这项研究所评估的八种材料列表。
执行的测试
为了正确地描述用于工程应用的材料,选择并执行各种不同的测试,从而建立决策树。这个项目的最终目标是能够拥有一个决策树,决定哪些材料可以用于特定的应用。具体的描述和执行各个测试的动机如下。
热机械性能分析
这个测试用来检查测试样品的尺寸稳定性并计算它的Tg。因为这个测试结果说明3D打印的样品是否能保持尺寸的稳定性,这个测试的结果很重要。对在PCBA工艺中使用的材料来说,所有的辅助元件必须保持它们的质量与尺寸精度。
热重量分析
热重量分析的目的是确定测试的样品材料在这种情况下损失5%重量时的温度。在本研究中使用的印刷温度是300°C。由这个测试得到的结果说明材料的使用寿命,它丢失重量的速度越快,它的使用寿命就越短。
热寿命循环测试
对于这个测试,3D打印的测试样品需要在预先确定的温度曲线下经过200次循环。每一次循环的持续时间相同。测试结果表明,在高温下,3D打印的测试样品会发生什么变化。发现任何翘曲、分层、退化或其他看得见的和/或损害外观的迹象非常重要。由这个测试得到的结果表明哪种材料适合在PCBA过程中的高温应用。
密度测试
这个测试是根据测试样品的各种不同的参数进行计算。在耐热测试和耐化学测试后检查样品的密度。用这个测试的结果来确定测试样品在受到化学应力或热应力作用后能不能保持它的质量。测试样品的密度检查有助于确定它适合哪些应用
耐化学测试
耐化学测试的做法是让材料和各种化学物质接触。把测试样品放进化学溶液中浸泡一段时间,然后再进行一定周期的干燥循环。因为耐化学特性是材料在各种不同的化学暴露应用中会发生什么化学反应的指示器,所以这个测试在材料特性描述过程中很重要。
静电放电检查
静电放电检查是表征过程中非常关键的测试,因为这决定了3D打印材料是否可以与带电PCB或带有电荷的任何其他元件一起使用。通过ESD检查获得的每种材料的值有助于材料应用用途的排序。
弯曲测试
弯曲测试的整个执行的过程首先是为测试样品取样,然后检查材料在一定负荷下的抗变形能力。因为这个测试的结果说明材料在机械应力下的表现如何,能将它的体积准确性保持到什么程度,所以这是个非常重要的破坏性测试。如果材料在一定负载下不会断裂,而只是出现弯曲或者变形,这这个试验中所得到值或阀值有助于指导3D打印材料适合什么样的应用。
薄壁弯曲测试
薄壁弯曲测试是使用比较薄的样品,让它承受一定的负荷来检查材料抗变形的能力。这个测试不同于标准的弯曲测试,这个测试的意义在于可以识别3D打印材料与比较薄的壁和比较少的支撑材料的反应。测试样品所要承受的机械应力有助于确定这些样品能否保持它们外形尺寸的准确性。这个测试的结果也有助于指导不同的材料究竟适合哪种应用。和弯曲测试一样,任何弯曲、断裂、变形、分层或其他功能、外观效果都要记录下来。
X光分析
分别在测试之前和测试之后用X光机器检查样品,以确定各种不同的测试对样品的影响。这种分析的重要性在于由此得出的结论可以准确地反映样品在各种条件下的反应。这个测试的结果从本质上来看是定性分析,并通过给测试样品拍照来展示。
质量分析:光学检查与扫描电子显微镜检查
在整个材料特性描述过程中,进行各种光学记录,例如为测试样品拍照片、进行X射线分析以及扫描电子显微镜拍照与测量。通过这些测试结果和分析结果,可以更深入地了解3D打印材料在各种条件下出现的情况,有助于指导应用的决策过程。
结论
我们从测试中可以看到在优秀材料排名中最佳材料是材料F。这种材料在加热测试和弯曲测试中表现良好,因此扩大了需要这些特性的应用。在优秀材料排名中,排在第二位的是材料G,排在第三位的是材料H。
鸣谢
作者在此谨向Flex Advanced Engineering Group的Jesus Tan、 Francoise Sarrazin、Ellen Ray和christopher Vu对此项目的支持表示感谢。
编辑手记:本文首次发表于SMTA2016国际版。
作者简介:
ZohairMehkri是FELX公司全球组装技术部的经理。
David Geiger是FELX公司全球组装和测试技术部的总监。
Anwar Mohammed博士是FLEX公司的高级总监。
Murad Kurwa之前是FLEX公司高级工程组的副总裁,目前已经离开FLEX。
热机械分析
长度变化
材料类别
Tg(°C)
热膨胀系数(x轴)ppm/°C
热膨胀系数(y轴)ppm/°C
Z轴的TE变化%
低于Tg时的Z轴热膨胀系数ppm/°C
高于Tg时的Z轴热膨胀系数ppm/°C
A
75.14
147
157.8
3.43%
59.1
174.65
B
71.67
158.2
158.6
3.27%
55.93
162.6
C
77.32
142.2
151.2
3.42%
25.76
173.05
D
76.08
138.1
153.75
3.53%
141.6
180.1
E
71.48
143.2
140.9
3.64%
99.2
189.55
F
79.65
157.55
158.75
3.42%
151.65
176.7
G
78.34
161.7
173.45
3.54%
98
182.55
H
79.2
208.3
233.35
8.31%
97.94
437.1
图1:热机械分析结果。
材料类别
材料平均重量损失5%(°C)
高温下材料平均重量损失5%(°C)
A
276.44
8.36
B
285.73
7.57
C
289.16
6.99
D
282.51
7.03
E
276.25
7.81
F
304.63
4.42
G
299.96
5.07
H
296.57
5.91
图2:热重量分析结果。
测试3 热测试
材料类别
翘曲
重量变化
A
0.372
18.03%
B
0.354
8.63%
C
0.146
26.47%
D
0.74
9.46%
E
0.471
26.39%
F
0.095
4.19%
G
0.452
4.73%
H
0.269
14.05%
图3:热寿命测试结果。
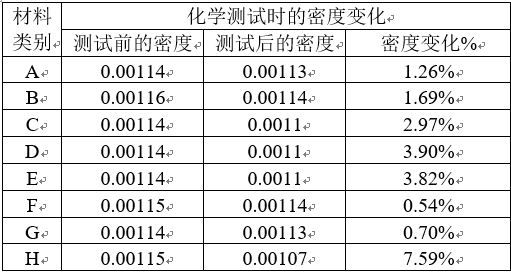
图4:密度测试结果。
材料类别
热测试中的密度变化
测试前的密度
测试后的密度
变化百分率(%)
A
0.00116
0.00113
1.91%
B
0.00116
0.00112
3.63%
C
0.00114
0.00109
4.29%
D
0.00114
0.00112
1.55%
E
0.00115
0.0011
4.34%
F
0.00115
0.0011
3.84%
G
0.00114
0.0011
3.38%
H
0.00115
0.00088
25.46%
图5:抗化学性测试结果。
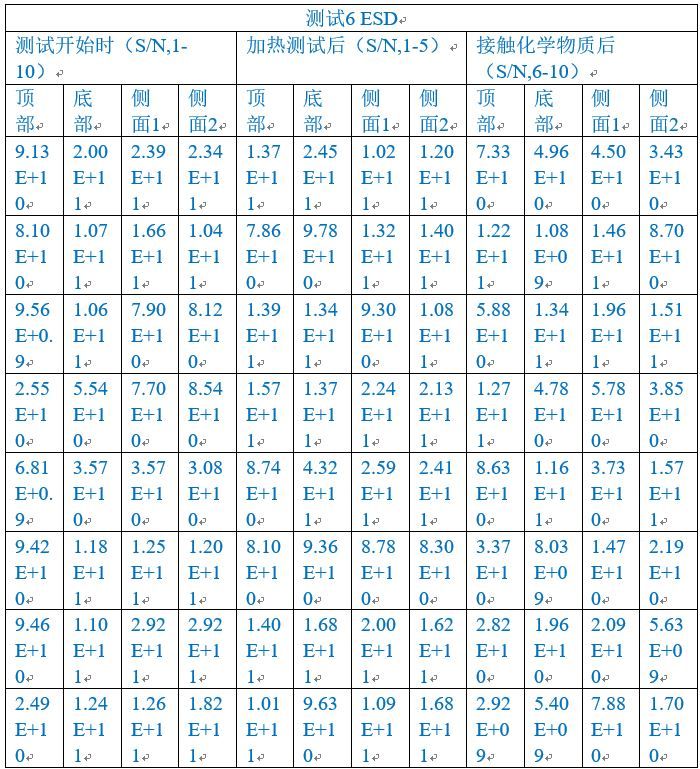
图6:ESD抑制结果。
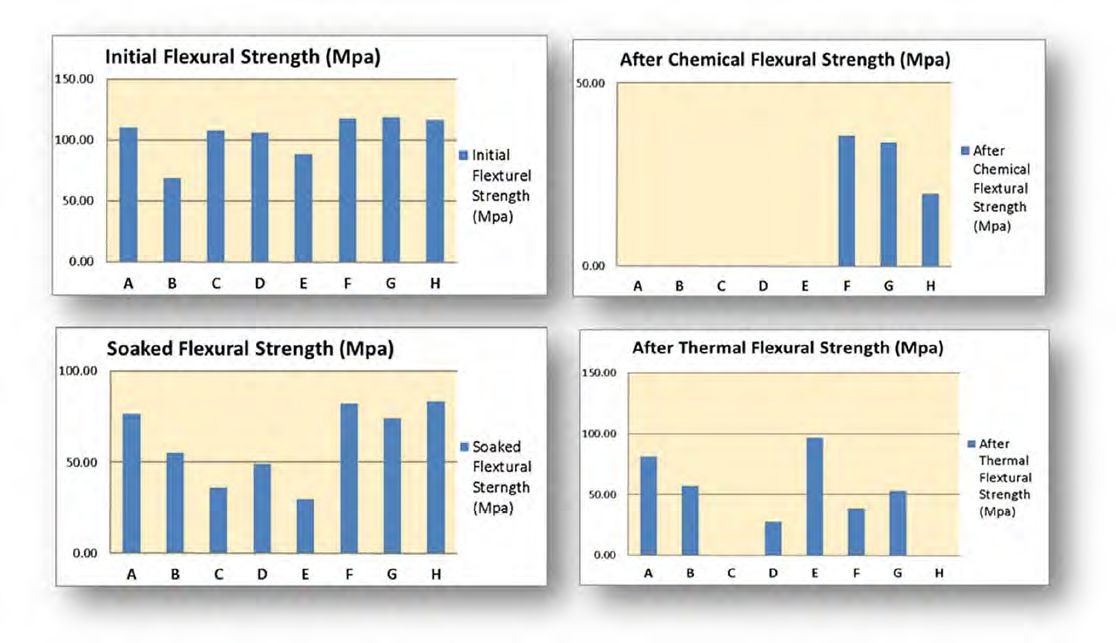
图7:弯曲测试结果。
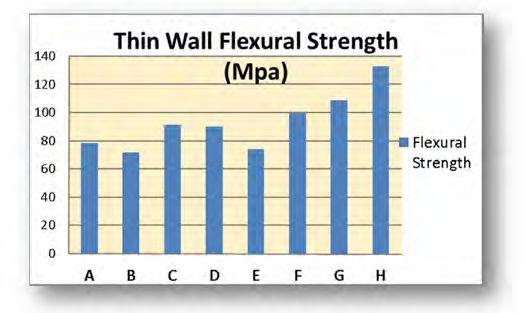
图8:薄壁弯曲测试结果。
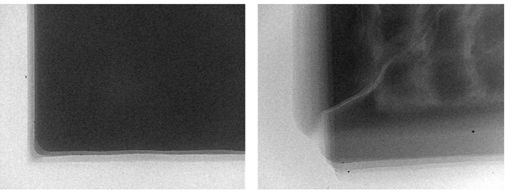
图9:X光分析结果。
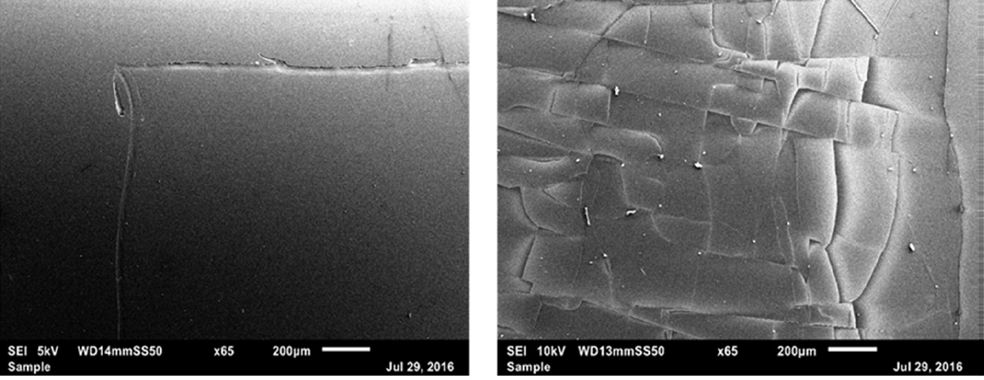
图10:质量分析:光学检查和SEM检查结果.
类别
TMA测试1
TGA测试2
耐热测试3
密度测试4
抗化学测试5
ESD测试6
弯曲测试7
薄壁测试8
定性分析
A
4
8
6
1
3
8
4
6
1
B
2
6
2
4
4
6
6
8
1
C
1
4
5
6
8
3
8
4
8
D
3
5
7
5
2
7
7
5
1
E
6
7
8
7
5
4
5
7
1
F
5
1
1
3
6
1
1
3
1
G
7
2
3
2
7
5
2
2
1
H
8
3
4
8
1
2
3
1
1
图11:所有测试结果汇总。
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号