


评价粉末尺寸和模板对焊膏转移效率的影响
作者:Timothy O rsquo;Neill、Carlos Tafoya和Gustavo Ramirez,AIM METALS AND ALLOYS公司
摘要
在以前关于焊膏粉末尺寸和模板对焊膏转移效率影响的研究中,关注的重点是焊膏粉末尺寸、室温老化、PCB焊盘和模板孔设计对印刷的影响,这项研究继续深入研究焊膏粉末粒度的影响,同时还考察了模板的表面处理和模板金属箔的张力对印刷的影响。这项研究的目的是,找到在微间距印刷中可重复性、转移效率和印刷精度等变量在改善印刷效果中的作用,并对他们进行排序。结果表明,根据对印刷质量从高到低的影响进行排序,是纳米涂层、粉末类型和箔片张力,此外,我们还需要进一步研究高张力在印刷中的作用,才能更好地掌握它,从而最大限度地发挥它的作用。
引言
我们以前的研究工作[1]揭示出:
a. 对于某些模板孔设计,减小焊膏粉末的颗粒度可以在一定程度上提高印刷的一致性和转移效率
b. 在一定条件下,减小焊膏粉末颗粒度可能会缩短焊膏的使用寿命,增加工艺变量
c. 使用高质量的有纳米涂层模板时,在标准安装张力下,提高焊膏转移效率的最重要变量是焊盘和模板孔的设计。
这项研究在数据库中增加了纳米涂层和安装张力对印刷质量的影响数据,在印刷实验中使用相同的模板印刷未经老化的四型(T4)和五型(T5)焊膏给印刷实验带来一种全新的处理方法;在这些实验中,一块模板涂敷了一种商用聚合物纳米涂层,另一块没有涂层,用高张力安装。作为参考, "标准的 "安装张力大约是35牛顿/厘米,而 "高 "安装张力是50牛顿/厘米或更大。
从理论上看,同安装张力比较小的金属箔相比,安装张力比较大的金属箔涂布的焊膏更加精确,因为在印刷工艺的分离阶段,张力大的箔的偏斜或回弹比较小。
实验方法
测试工具
本文印刷研究选择的测试工具(TV)是商用的Jabil焊膏评估电路板2,这是一家全球技术领先的标准元件与测试套件供应商。这个测试工具如图1所示,在我们之前的研究中,这个测试工具提供了非常全面和详细的分析,这项研究再次使用这种焊膏评估电路板,保证数据收集和分析具有连续性。
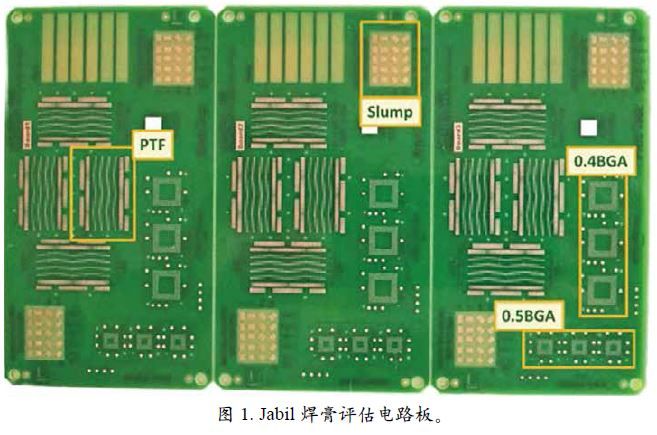
这种焊膏评估电路板的特点包括:
l 印刷到失效(PTF)的焊盘图案的焊盘组合的尺寸范围从3密尔到15密尔,焊盘的形状包括圆形、正方形和长方形,焊盘分为铜焊盘(NSMD)和有阻焊膜的焊盘(SMD)。
l 0.4毫米和0.5毫米BGA图案。
l PCB上的标记是在铜上蚀刻的,不是用油墨丝网印刷的,可以避免PCB专门用语模糊不清的影响。
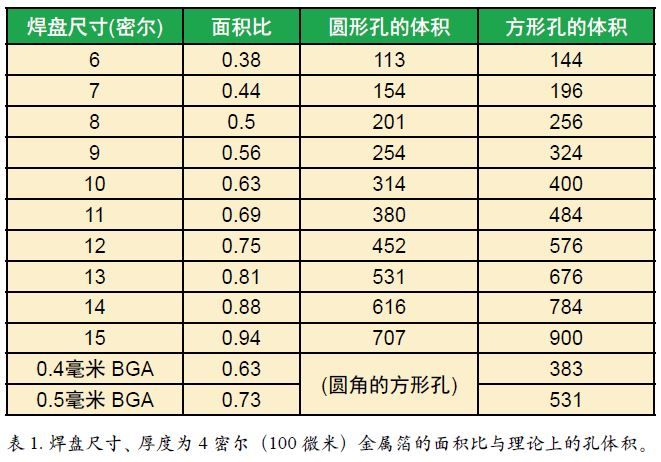
在这项研究中,印刷的最小尺寸是6密尔(150微米),使用4密尔厚(100微米)的模板得到0.38的面积比(AR)。得到的最小印刷尺寸是8密尔(200微米),这是因为低于这个阈值时,变化会大幅增加,一部分原因是因为面积比低,另一部分原因是测量误差。在这种测试方法中使用的测试工具(TV)和以前的研究中使用的是同一个生产批次的产品。每次印刷都使用一块新的焊膏评估电路板来收集数据。PCB不做清洗和重新印刷。
表1是焊盘和模板孔的尺寸、面积比和理论体积。
模板
这项研究使用的模板采用代表当前最新技术水平的模板,这种模板通常用于要求焊膏粉末更微小的微间距印刷。这些模板是由一家高质量的美国模板供应商制作的,使用新型的半导体激光从预先安装好的某知名品牌的不锈钢板上切割下来。一块模板的金属箔用高张力预先安装,另一块模板的金属箔用标准张力安装。然后,模板供应商把一种专利的聚合物纳米涂层涂敷到标准张力模板上。把从每块模板上得到的SPI结果和保存在数据库中的以前研究结果进行比较。所有的孔尺寸和测试焊盘尺寸的比是1比1(1:1),不缩小任何孔的尺寸。
实验室的设备和印刷参数
测试设备包括位于墨西哥Juarez的AIM应用实验室的DEK Horizon丝网印刷机、Parmi Sigma X射线SPI机器和ASH视频显微镜。测试区域的气候受到严格控制,可以人工模拟全球各地的生产环境。在温度25.4 deg;C(77.4 deg;F)、相对湿度(RH)59%的环境中进行测试,每天记录两次。
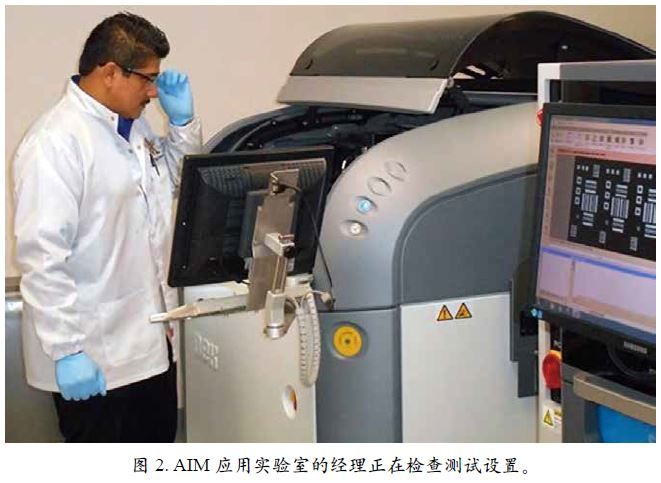
在这家工厂供职的全职工艺工程师,都通过SMTA认证,SMT组装工艺的经验加起来超过50年。图2是实验室经理为运行测试准备DEK Horizon印刷机和Parmi Sigma X射线SPI机器的照片。印刷参数如下:
l 刮刀:14英寸(355毫米),DEKOEM的刮刀角度是60 deg;
l 刮刀速度:40毫米/秒(约1.6英寸/秒)
l 刮刀压力:10千克(14英寸刮刀叶片上的压力约1.5磅/英寸)
l 分离速度:1毫米/秒(约0.040英寸/秒)
l 分离距离:3毫米(约120密尔)
l 擦拭顺序:润湿-真空-干燥(WVD),使用DEK EcoRoll擦拭纸和AIM DJAW-10溶剂。在每一组五次印刷的第一次印刷前自动擦拭模板
使用专用的平支撑块为PCB提供刚性支撑,并使用新的刮刀刀片进行测试。
自动化焊膏检查
修改SPI检查参数以提高测量的精确性。在生产环境中通常使用30-40微米的测量阈值来消除像丝网印刷标记、阻焊膜在走线上跨越这些PCB形状特征引起的噪声。因为这个测试工具的设计会降低电路板形状引起的噪声,它可以使用15微米的测量阈值,提高测量的保真度,有助于发现在印刷中的细微变化。
焊膏
这项测试是使用新式免清洗助焊剂介质的四型焊膏(T4)和五型焊膏(T5)。这些焊膏在焊膏供应商建议的条件下混合、运输和储存。T4和T5的金属含量分别是88.5%和88.3%,与早期测试相同;但是,在这项测试中使用的焊膏粉末和助焊剂介质和早期测试所使用的有很大的差别。
实验设计
在实验中输入的变量包括:
l 焊膏类型(T4和T5)
l 模板的纳米涂层(有/无)
l 金属模板箔的安装张力(标准张力/高张力)
l 印刷测试之间的暂停时间(0、30、60和90分钟)
l PCB焊盘的尺寸(6-15密尔)
l PCB焊盘的形状(圆形、方形、经过修改的圆角正方形)
l PCB焊盘的定义(NSMD、 SMD)
输出的变量包括:
l 涂布的焊膏体积
l 涂布的焊膏高度
l 转移效率(焊膏的体积百分比)。转移效率根据理论孔尺寸计算,不是根据测量的结果计算
根据输出读数计算的统计结果包括:
l 均值(或平均值)
l 标准差
l 变化系数(CV,即标准差除以平均值,用百分比表示)。在比较不同的SPI数据集时,CV比Cpk更受欢迎,因为它是在不考虑控制限制影响的情况下将平均值标准化
l 使用通用的行业可接受实践,可接受标准是TE不小于理论孔体积的80%,CV小于10%
在进行每组五次的印刷前擦拭模板,但在两次印刷之间不擦拭模板。在每次印刷后立即读取SPI读数。整个印刷的运行,从开始印刷到印刷结束,包括0分钟、30分钟、60分钟和90分钟的暂停印刷时间在内,大约要花4个小时。
测试按以下顺序进行:
暂停时间0分钟
1、安装模板和刮刀
2、搅拌焊膏并把焊膏涂布到模板上
3、印刷五块焊膏评估电路板
4、启动计时器,计时30分钟
5、移走模板和刮刀,让焊膏留在模板上
计时器到达30分钟标记时,运行WVD擦拭
1、印刷五块焊膏评估电路板
2、启动计时器,计时60分钟
3、移走模板和刮刀,安装模板和刮刀
4、计时器到达30分钟标记时,运行WVD
5、印刷五块焊膏评估电路板
计时器到达60分钟标记时,运行WVD擦拭
1、印刷五块焊膏评估电路板
2、启动计时器,计时90分钟
3、移走模板和刮刀,安装 "A "模板和刮刀
4、计时器到达60分钟标记时,运行WVD擦拭
5、印刷五块焊膏评估电路板
记时器到达90分钟标记 "F "时,运行WVD擦拭
1、印刷五块焊膏评估电路板
2、启动计时器,计时120分钟
3、移走模板和刮刀,安装模板和刮刀
4、计时器到达90分钟标记时,运行WVD擦拭
5、印刷五块焊膏评估电路板
6、移走模板和刮刀
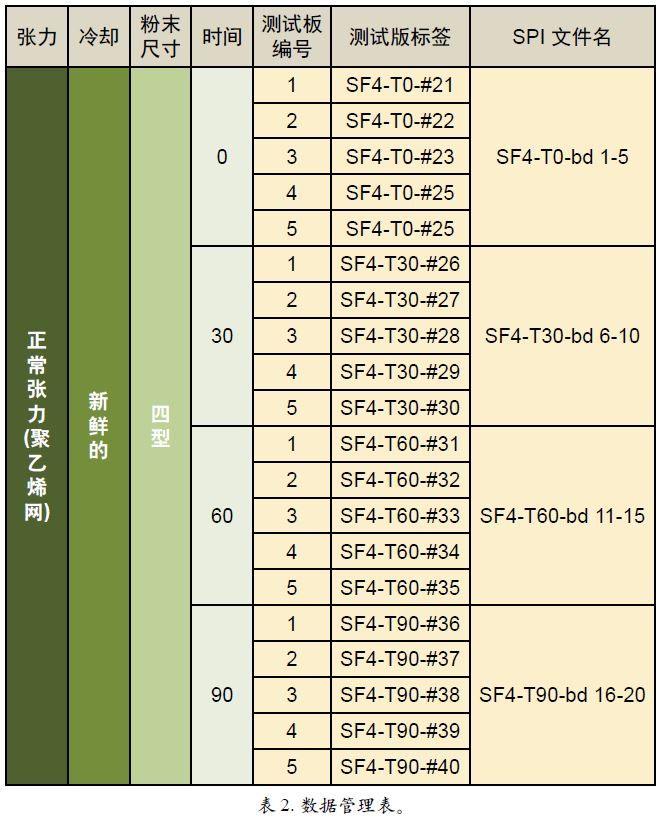
表2是数据管理工作表,说明变量、运行顺序、焊膏评估电路板材料的标记和SPI文件跟踪信息。
结果与讨论
分析收集到的数据时,需要考虑许多方面。为了简化分析:
1、数据按元件类型或焊盘堆叠来区分
2、只审查最好和最糟糕的情况
3、根据主要输入变量纳米涂层、焊膏颗粒尺寸和金属箔片张力说明焊膏的转移特性
BGA
首先考虑印刷0.4毫米和0.5毫米间距BGA的模板孔,因为这些元器件在电子行业中变得越来越普遍,而且这些BGA的印刷问题是主流PBC组装厂商经常会遇到的印刷难题。印刷0.5毫米间距的BGA时,测试工具的面积比(AR)是0.71,印刷0.4毫米的BGA时是0.62。这些值都在模板印刷指南建议的0.66 AR阈值的两侧,0.66是历史上被引用的最低的AR,这个AR是在印刷T3焊膏时要考虑的。在这次测试中没有包含T3,是因为T4正迅速成为行业标准,而且T4一般也很容易获得。之所以还用T5测试,是因为组装厂商经常要求使用T5,他们认为,使用更微小的粉末尺寸可以又快又容易地改善工艺。T5焊膏确实有一些印刷优点,但同时也带来了一些固有的缺点。采购T5焊膏的问题可能会给供应链带来挑战,在印刷焊膏时它可能因焊膏粉末表面积比较大(容积比)出现可变性增大和回流性能超时的问题。
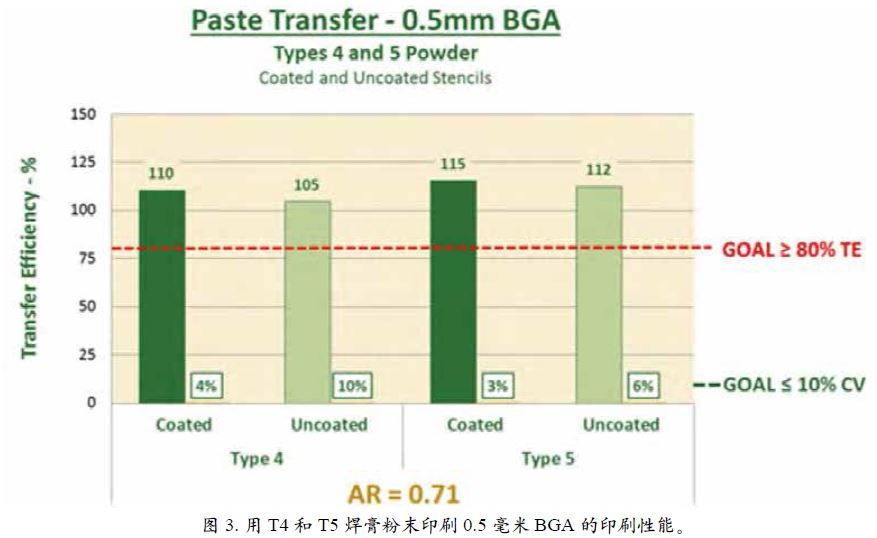
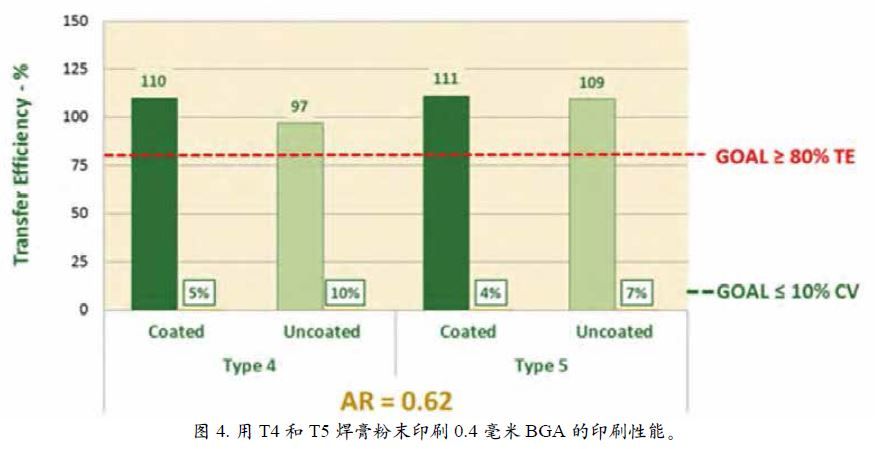
图3和图4说明0.5毫米和0.4毫米的BGA的转移效率(TE),即理论孔体积的百分比和相应的变化系数(CV)。0.5毫米BGA图上的每个数据点代表3780个涂布读数的平均值 " "每个元器件有84个I/O,每块电路板上有3个元器件,每块焊膏评估电路板上有3块电路板,每次测试要测试5块焊膏评估电路板。0.4毫米BGA图上的每个数据点代表16,200个测量值,因为数量相同的元器件中的每个元器件都有360个I/O。这种数据量产生的结果的可信度很高。
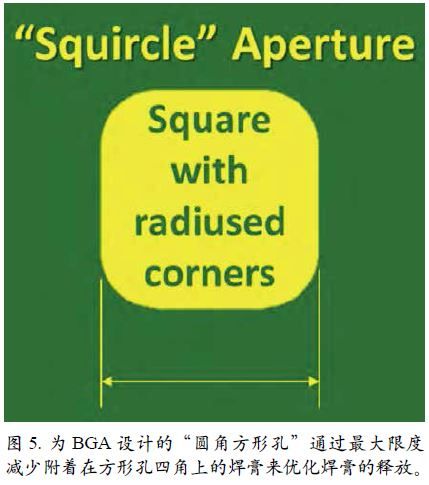
需要注意的是,图4中的TE都略高于100%。这种情况并不少见,可能是由多个因素造成的,这些因素与填充的罅隙或焊膏泵出有关,这是孔尺寸和焊盘尺寸的比是1:1造成的,也和圆形焊盘和圆角方形孔的组合有关(图5)[3]。这个元器件上的焊盘是NSMD焊盘(在我们的研究中称之为 "铜 "焊盘),确定这种焊盘的定义(界定)方法,形状差异自然会给这些焊盘带来填充问题,孔尺寸和焊盘尺寸的比是1:1时,往往会对模板或PCB中的位置误差、印刷机中的对准误差、尺寸过小的焊盘或过大的孔非常敏感。
如图3和图4所示,对于T4和T5焊膏,不论模板有没有涂层,所有的印刷结果都在我们规定的TE ge;80%和CV le;10%的限制之内。比较T4和T5的印刷结果时,T5对T4的优势非常小,略有不同的情况是用没有涂层模板印刷AR为0.62的0.4毫米 BGA这一种情况。
同焊膏粉末尺寸对印刷的影响相比,更引人注目的是有涂层的模板对印刷一致性的影响。在每一种情况下,有涂层的模板涂布的焊膏体积相近或者更多,CV的变化量只有无涂层的模板的一半。将CV减半对工艺控制的改进意义重大。
对印刷专家而言,这个数据可以帮助他们在使用更细微的粉末和使用纳米涂层这两种方法之间决定改善焊膏释放与改进整个焊膏印刷工艺的方法。纳米涂层对提高T4和T5这两种焊膏的TE都有相当明显的正向作用,但最重要的作用是可以减少CV。
印刷到失效
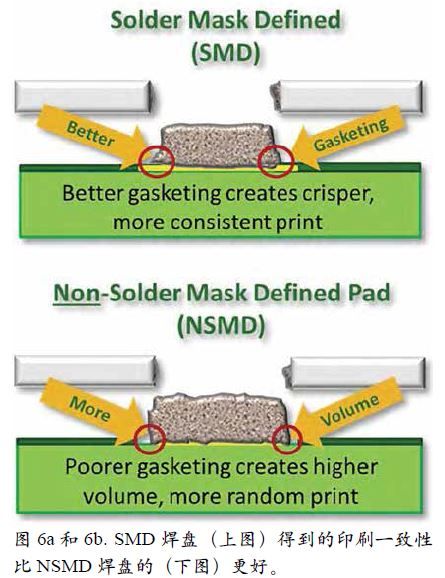
这个实验关注的下一个问题是测试工具 "印刷到失效 "(PTF)的图案(即焊膏评估电路板的图案)。PTF图案的焊盘尺寸范围从6密尔到15密尔,形状包括圆形、方形和矩形焊盘的组合,焊盘分为有阻焊膜的焊盘(SMD)和无阻焊膜的焊盘(NSMD)两种。每个数据点代表每个PTF配置的480个测量值。图6说明有阻焊膜的SMD焊盘的优点是能够提高印刷的一致性和降低变化系数。
用这种方法产生的数据与美国能源部(DOE)以前的研究结果一致,即有阻焊膜的方形焊盘上的印刷质量最好,无阻焊膜的圆形焊盘(也称铜界定的焊盘或铜焊盘)上的印刷质量最差。在这两个极端情况之间的是有阻焊膜的圆形焊盘和没有阻焊膜的方形焊盘(铜焊盘)。为简便起见,本文没有报告这两种中间情况;只给出最好的情况,并对最差的情况进行更深入的探讨。
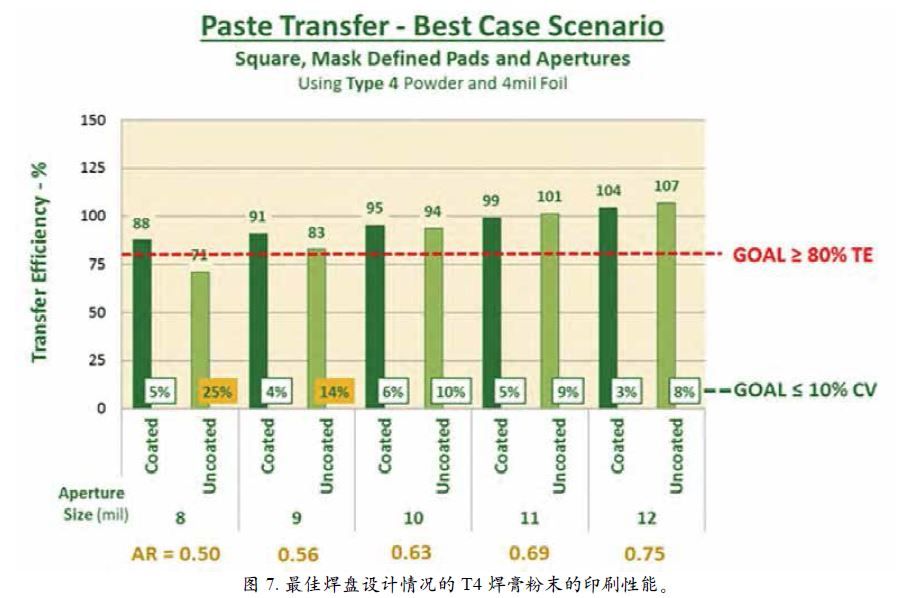
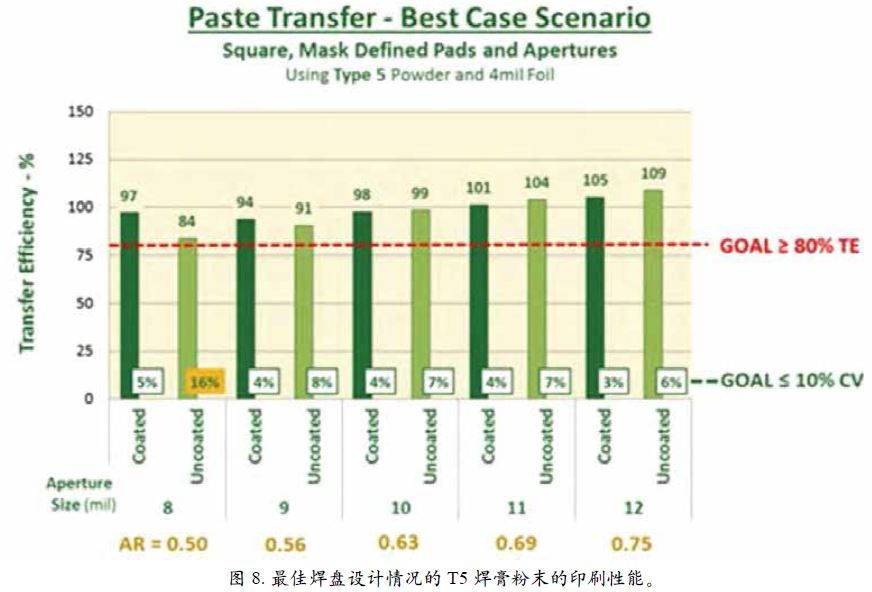
图7和图8代表达到质量要求的印刷结果的最好情况。它是SMD测试焊盘和有涂层模板方形孔组合及无涂层模板方形孔组合的PTF焊膏评估板的印刷结果,使用T4焊膏印刷,暂停时间0分钟。
图7表明,一旦面积比小于无涂层模板的极限值0.63,无涂层模板的CV明显大于规定的10%,TE只有当AR为0.56时略高于标准线。但是,有纳米涂层模板的面积比可以超过面积比0.63的限制,小到0.50,或者在4密尔模板箔上使用8密尔的孔。这些数字代表一个非常稳定可靠的可重复印刷工艺
图8是T5焊膏的测试结果,测试使用相同的最佳设计情况,即有阻焊膜的正方形焊盘,暂停时间0分钟。在这种情况中,使用有纳米涂层模板反复印刷T5焊膏得到的趋势图表明,在AR逐步减小到0.5的印刷中,T5焊膏的所有印刷结果都符合可接受标准。使用无涂层模板时,T5焊膏对AR小于0.63的印刷对焊膏整体转移效率和变化系数确实有一些改善作用,但只有在AR为0.56时符合可接受标准。换句话说,T5焊膏可以带来一些工艺上改进,但这些改进和有纳米涂层模板不在同一水平。
值得注意的是,实验室里的SPI设备的测量阈值下降到15微米,远小于生产环境中的典型阈值40微米。在测试使用生产用的检查参数时,本研究中记录的工艺改善可能不大明显。
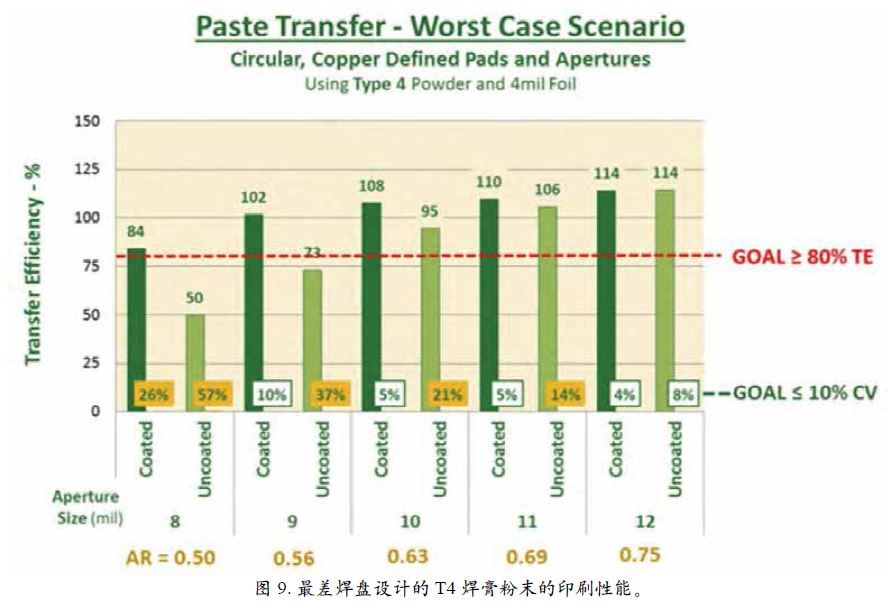
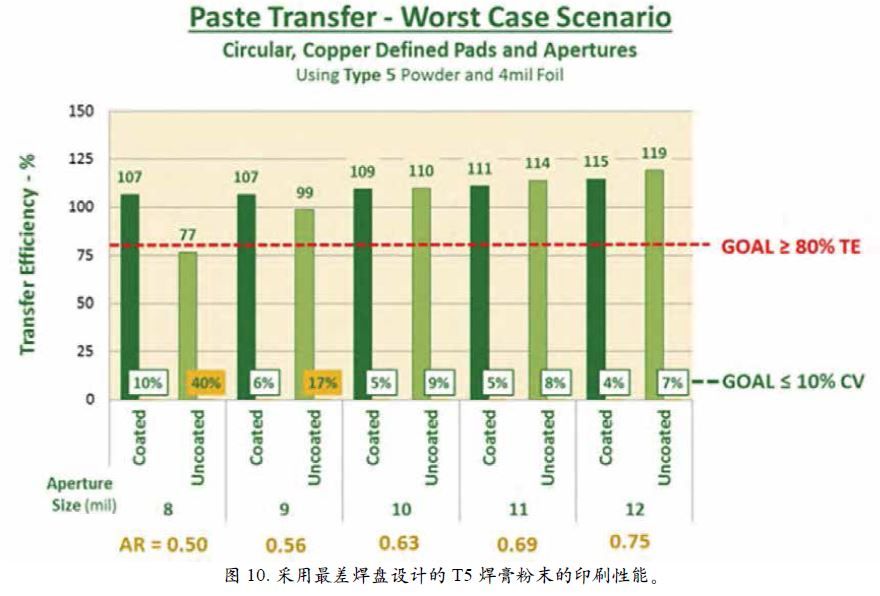
图9和图10分别代表最糟糕的印刷情况:无阻焊膜的圆形焊盘,暂停时间0分钟,分别使用T4焊膏和T5焊膏。正如在以前的研究详细描述的,圆形孔的体积比方形孔小,释放特性一般都比较差。人们认为圆孔边缘的焊膏的表面张力相等,因此圆形孔的释放特性比较差。方形孔不同位置的孔壁表面和焊膏之间的作用力不一样,这一情况有助于焊膏释放。
图9清楚地表明,一块次佳条件的无涂层模板的释放特性是完全不可接受的。AR值为0.69的印刷被认为是很容易实现的,但是,在这种情况中,用无涂层模板不能进行可重复的印刷。其中一个重要原因是,在保持孔尺寸和对应焊盘尺寸的比是1:1时,小尺寸焊盘往往会过度蚀刻,造成焊盘变得更小和焊膏填充不良。不过,有纳米涂层的模板在AR下降到0.56时的所有情况中仍然能得到可接受的印刷结果。
在图10中用T5焊膏取代T4焊膏,印刷结果表明上述趋势仍然存在,但焊膏粉末尺寸变小产生的影响更明显。用无涂层的模板印刷T5焊膏得到可接受的体积,但AR为0.56时,焊膏体积变得不可接受,AR为0.63时,得到可接受的焊膏体积和CV。但是,使用有纳米涂层的模板印刷T5焊膏,AR小到0.50时,即使在无阻焊膜的圆焊盘这种最糟糕情况中,印刷也是可以接受的。
需要注意的是,焊膏中的金属重量百分比从T4的88.5%略微下降到T5的88.3%,降低金属重量的目的是在印刷时尽量减少焊膏粉末 "包裹 "造成焊膏粘度少许下降。T5焊膏的优点可能是减小颗粒度和修改配方共同作用的结果。
形成峰状
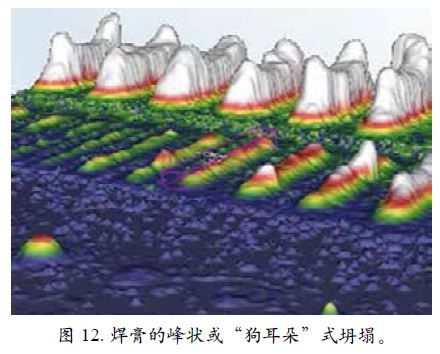
涂布的焊膏形成峰状,就是焊膏在释放过程中拉伸和折断,往往会形成顶部有凸起的涂布,而不是平顶的涂布。因为凸起的涂布可能是短路的根源,所以这种情况是不好的。为了检查模板与焊膏释放之间的关系,分析矩形PTH图形的焊膏涂布高度。之所以会选择矩形焊盘,是因为矩形焊盘的每一次涂布都有两次形成峰状或 "狗耳朵 "式坍塌的机会,和形成峰状的机会只有一次的方形焊盘或圆形焊盘上相比,在进行相同的测量时,矩形焊盘在SPI的读数中形成峰状的效应会更明显。
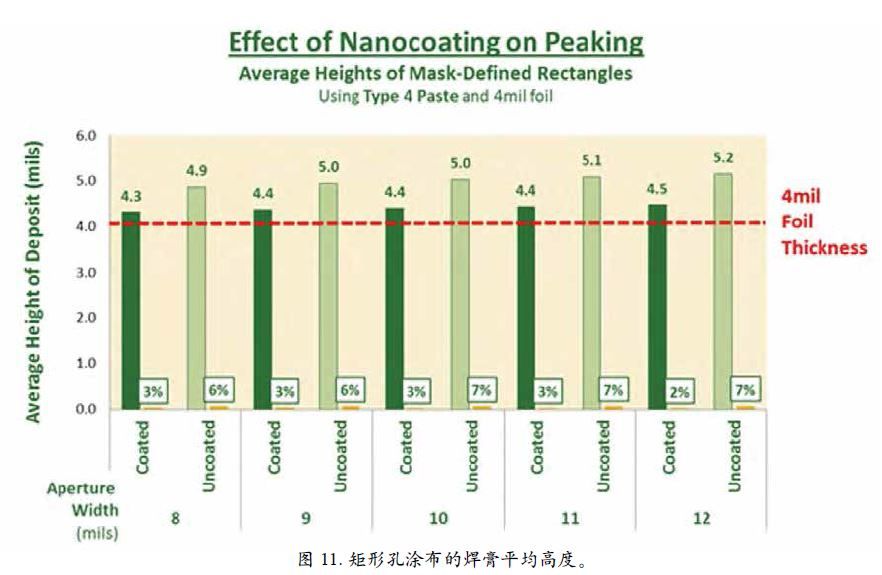
图11是涂布在不同宽度有阻焊膜矩形焊盘上的焊膏的平均测量高度。在这种情况下,无涂层模板涂布的T4焊膏的平均高度比有涂层模板的高0.6-0.7密尔。T5焊膏的峰状高度稍低一些,有涂层模板和无涂层模板之间的峰状高度差别在0.4 - 0.5密尔之间。铜焊盘的峰状高度更低,T4的峰状高度是0.3 - 0.4密尔, T5的峰状高度是0.2-0.3密尔。所有的焊盘类型与粉末类型组合的趋势一致:无涂层模板形成的峰状和坍塌比有涂层模板的大。外
有涂层模板除了峰状高度比较低,它的高度变化也比无涂层模板小,比无涂层模板小一半或更小,并表现出更一致的焊膏释放和更好的工艺控制。
图12是从SPI机器得到的狗耳朵式坍塌的例子。
金属箔片的安装张力
本文研究的最后一个变量是最新的模板创新之一,研究这个变量有助于提高印刷质量,这个变量就是安装在模板框架中的金属箔的张力。正如前面提到的,标准模板的张力一般是35-40牛顿/厘米,最大张力约为50+牛顿/厘米。金属箔的张力对模板印刷的意义是,用更大的张力安装模板的金属箔,模板金属箔将提供一个更稳定的印刷平台,挠度或回弹更小,产生更好的印刷结果。高张力的金属箔必须加固网格和框架以承受增加的力并证明额外成本的合理性。本实验用标准张力模板和高张力模板印刷T4和T5焊膏来测试无涂层模板。使用无涂层模板的目的是单独考察张力对印刷效果的影响。在切割之前,把金属箔预先安装在框架上,然后拉紧模板。
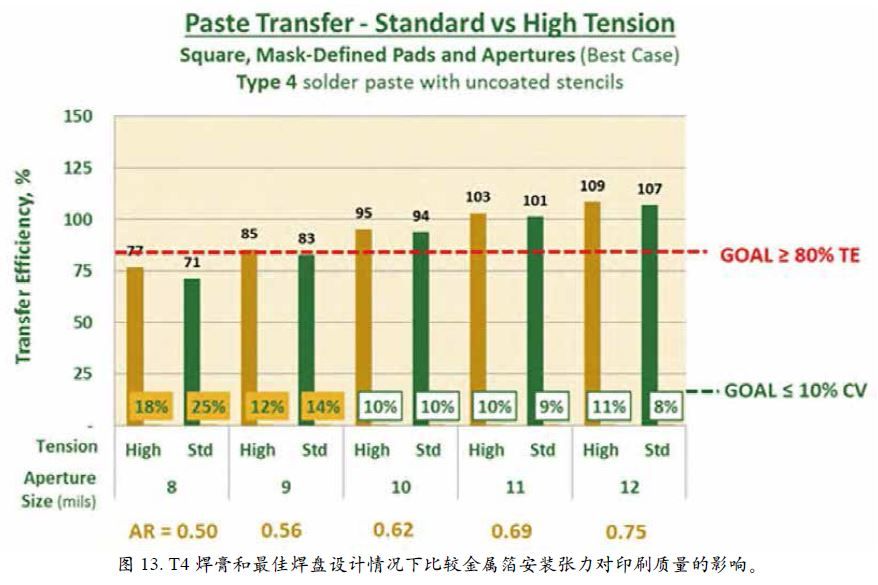
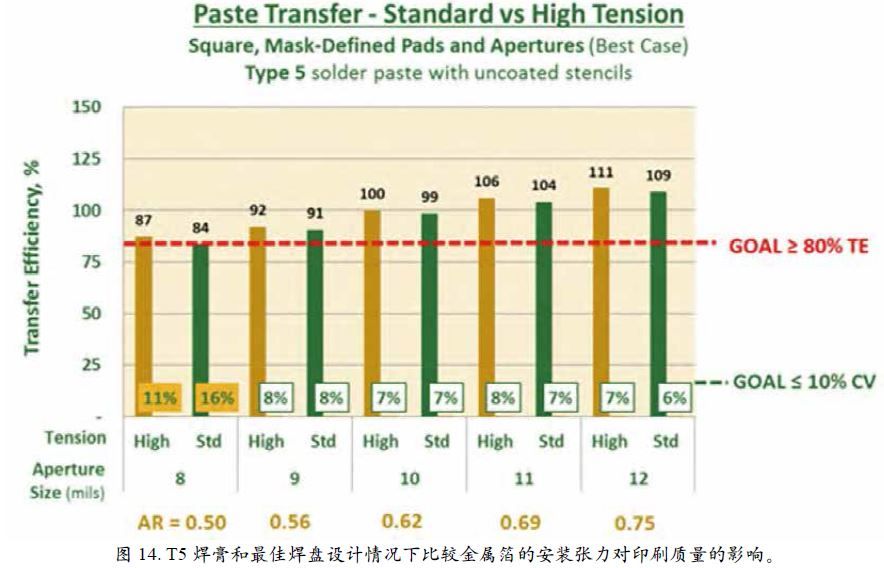
首先分析0.5毫米和0.4毫米BGA。按照前面提到的实验设计中的测试顺序,包括暂停时间0、30、60及90分钟,使用T4和T5这两种粒度的焊膏印刷这两种BGA,高张力模板和标准张力模板的印刷性能都符合 ge;80% TE和 le;10%CV的目标。高张力金属箔和标准张力金属箔的TE和CV基本相似,鉴于这两种金属箔的BGA测试结果没有明显的差别,对数据进行深入研究,考察比较小的孔的数据差别或暂停时间的差别。在有阻焊膜的方形焊盘的最佳情况下,更大的张力没有表现出明显的优势,如图13所示。这两种张力的金属箔在AR从0.75下降到0.62AR的测试中表现都很好,但是,在AR为0.56的测试中没有达到可接受标准。TT5焊膏能达到0.56AR的可接受标准(图14),稍微打开窗口,并在0.50AR的测试中接近可接受标准线,但是,在两种安装张力之间,TE或CV仍然没有出现明显的差别。
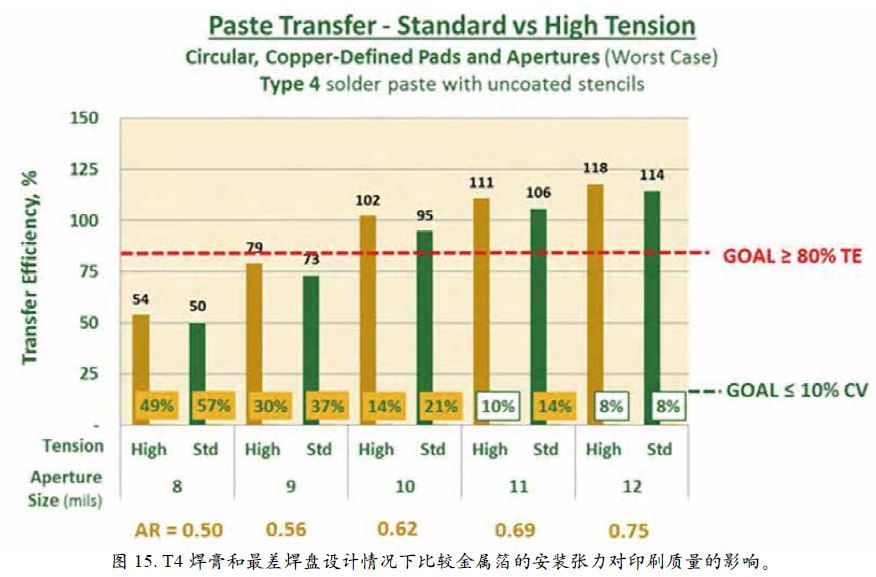
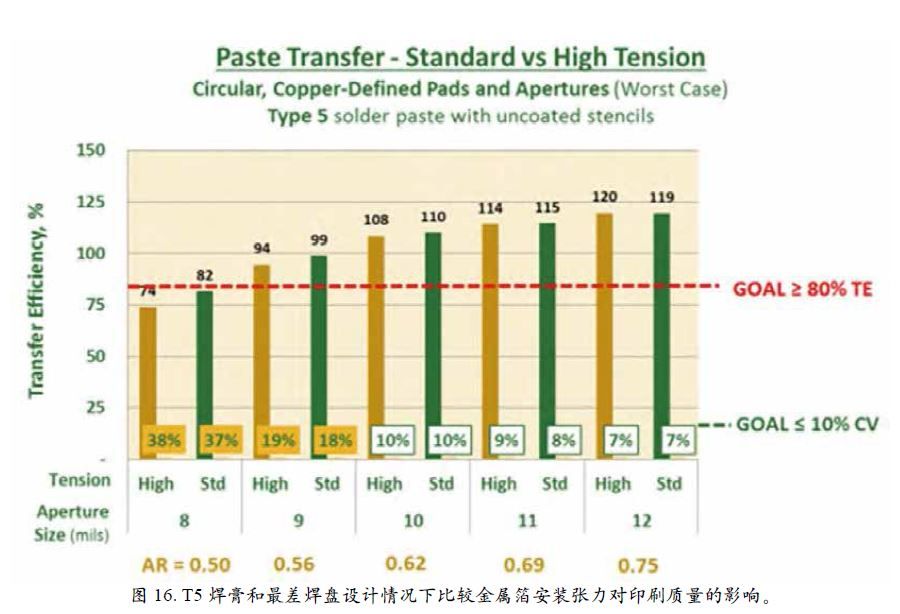
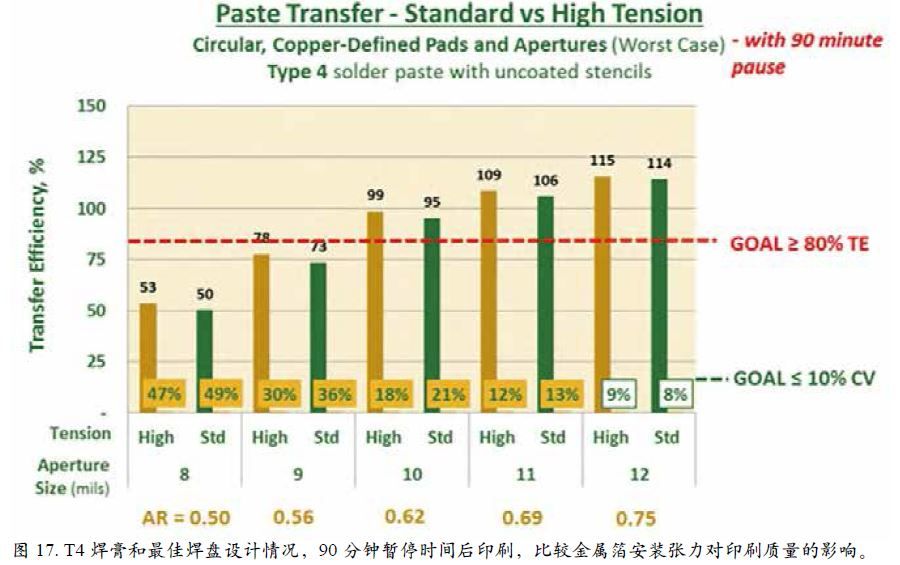
为了深入研究绝对最差情况,寻找高张力的优点,在圆形铜焊盘上印刷T4和T5,暂停时间0分钟检查印刷结果,在90分钟暂停后印刷T4。
正如预期的那样,这种变量组合产生最不可接受的结果。有点出乎意料的是印刷失效的程度,即使是在0.69AR时(图15),使用标准张力金属箔的焊膏涂布没有一致性,也被认为是不可接受的。
在图16中可以看到,对于AR为0.69和0.62的印刷,在这种最差情况中,T4焊膏的涂布不能达到印刷特性的可接受标准线,T5粉末能帮助焊膏的涂布效果符合规定的标准。但是,在标准张力和高安装张力之间,TE和CV的差别仍然很小。
最后,再来看可能是最糟糕的情况,即无阻焊膜的圆形焊盘,90分钟暂停时间后印刷T4焊膏,所有的趋势仍保持不变。如图17所示,焊膏释放与暂停时间0分钟非常相似,高张力模板在TE上的潜在优势非常小,对CV的影响也很小。
比较纳米涂层的印刷效果和高张力的印刷效果时,这些测试表明纳米涂层的好处远大于高张力。使用纳米涂层的效益看上去也比使用T5焊膏代替T4焊膏更有价值,还有,用T5焊膏代替T4焊膏要比高张力更有效。因此,研究变量对整体印刷质量的影响可以从高到低排列为:纳米涂层,粉末粒度,张力。
需要注意的是,虽然高张力安装的模板箔在这次测试中没有表现出明显的作用,但是,测试工具本身的孔密度不是很高,并且模板金属箔是厚4密尔的坚硬不锈钢。如果模板的孔密度更高,或者模板金属箔更薄或韧性更好,也许能从更大的安装张力中得到可测量的好处。
此外,还要注意的是,本研究中没有测试把高张力和纳米涂层结合起来的情况。根据本研究的结果,可以测试这种组合,对测试结果进行统计分析,不过,可以预计纳米涂层的影响将远远超过模板金属箔安装张力对这种测试工具的影响。
结论
焊膏印刷工艺是缺陷最有可能进入SMT组装工艺的机会。因此,任何可以降低印刷风险的技术都值得深入研究。
这项研究表明,使用有纳米涂层的模板在提高焊膏转移效率和体积一致性方面都有非常明显的优势,尤其是在模板孔的面积比小于0.62的情况下。需要特别指出的是,AIM公司没有在在模板技术或涂层技术方面的谋求商业利益的打算;AIM公司研究使用纳米涂层的作用的目的,只是为了向用户提供最合适的工艺建议。在多数情况下,从T4转向T5可以在焊膏转移效率和涂布一致性方面提高印刷质量,但是,和纳米涂层相比,这种改善的收益非常小。
纳米涂层提供的工艺窗口比T5焊膏更宽。此外,焊膏粉末的颗粒度更小,助焊剂介质和焊膏粉末之间相互作用的机会就越多,这是众所周知的,因此,像T5这种颗粒度更小的焊膏会给印刷工艺和回流工艺带来可变性,并且,使用颗粒度更小的焊膏通常会带来增加材料成本和可用性问题。因此,建议用户在遇到微间距印刷问题时,应该先检查他们的基本工艺设置,然后,在试图使用T5焊膏印刷之前先考虑使用纳米涂层。
和纳米涂层或颗粒度粒度更微小的焊膏粉末的优点相比,用高张力安装的模板金属箔的优点不大明显。用高张力安装的模板金属箔能使印刷性能有不同程度的改善,这一点已经得到证明,但是,这些改善的作用很小,也没有一致性。使用高孔密度模板的用户报告说,高张力安装的模板金属箔的印刷质量在生产设置中逐步提高;不过,在这项实验室测试中,这种模板金属箔没有再现具有一致性的结果。
测试模板的孔密度相对比较低时,使用不同的模板设计也许可以更好地体现高张力的优点。同样,本测试用的模板厚度是4密尔(100微米),算是比较薄的模板,这种模板更容易翘曲,也许会从加大金属箔的张力中获得更多好处。
最后,需要注意的是,本研究中分析的数据是在高度受控的实验室环境中,由专业的工艺工程师使用高分辨率测量技术得到的。在有典型噪声和标准SPI测量技术的生产环境中,不应期望得到类似的结果。可以在生产中预期出现类似的趋势,这是合理的,但是TE会稍微低一些,CV会稍微高一些。因此,不应将本研究的数据解释作为对一条组装生产线的印刷能力的直接建议;但是,这些数据是提出以下指导方针的极佳基础:
l 面积比小于0.66时,应使用有纳米涂层的模板
l 使用有纳米涂层模板时,T4焊膏粒度粉末非常适合面积比小到0.50的印刷
l 高张力模板金属箔可能会带来少许好处,但必须进行更多的研究
本文中提供的数据是这项研究中部分有代表性的数据;如需要更详尽的内容,请与我们联系。
参考文献
编辑手记:本文最初在《SMTA国际》论文集上发表。
作者简介:
Tim O rsquo;Neill是AIM Solder公司的技术市场推广经理。
Carlos Tafoya是AIM Solder公司的国际技术支持经理。
Gustavo Ramirez是AIM Solder公司的工艺应用经理。
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号