


锡膏印刷后焊盘边缘拉尖怎么解决,刮刀角度和脱模速度哪个影响更大
锡膏印刷后焊盘边缘拉尖是SMT产线高频缺陷,直接导致立碑、桥连和虚焊,核心诱因集中在刮刀角度与脱模速度的耦合失配,其中脱模速度对锡膏黏性断裂行为影响更直接更显著,配合钢网开孔设计、锡膏流变特性和环境温湿度控制可系统性抑制拉尖。
焊盘边缘拉尖表现为锡膏在钢网脱模瞬间被撕扯出细长尖刺,长度常达0.1~0.3mm,尖端易断裂残留或转移至相邻焊盘引发桥连,回流后形成不规则凸起甚至锡珠,AOI漏检率高,尤其在0201、01005及细间距QFN周边高频出现。
根本原因是锡膏在剪切分离阶段未能实现干净断裂,黏弹性主导的延展行为压倒了内聚力,当脱模时钢网开口侧壁对锡膏产生横向拖拽,而焊盘铜面润湿滞后,锡膏便沿边缘被拉出细丝,这不是单一参数问题,是锡膏流变特性、钢网几何、机械动作三者咬合失准的结果。
先调脱模速度,这是最立竿见影的手段,把当前脱模速度从1.5mm/s降至0.8mm/s,用秒表实测三次取均值,不是看设备面板读数,面板常有0.2mm/s误差;若仍拉尖,再微调刮刀角度,每0.5°一档微调,管控区间为45°~60°。角度过小易增大垂直压力,挤压锡膏造成渗锡、脏网;角度过大剪切力不足易刮不干净产生残膏少锡,必须同步观察钢板背面残膏厚度,理想状态是目视无连续膜状残留,仅存均匀雾状薄层。
验证时用同一块钢网、同一批锡膏、同一台印刷机做AB对照,A组固定刮刀角60°+脱模1.2mm/s,B组刮刀角58°+脱模0.9mm/s,每组印10片,用20倍放大镜逐焊盘比对拉尖数量,记录位置分布规律,重点看BGA外围、排阻排容两端、USB接口焊盘群 这些地方铜厚不均或阻焊偏移会放大拉尖倾向。
钢网开孔必须做梯形倒角,采用上窄下宽的倒梯形结构便于脱模,常规底部比顶部宽0.010~0.020mm,可根据钢网厚度与开孔尺寸适配调整,为行业通用安全余量;激光切割后必须做电抛光,粗糙度Ra≤0.2μm,否则倒角毛刺反而钩挂锡膏;新开钢网首次上机前,先用无尘布蘸丙酮轻擦孔壁,不是整个网面擦拭,只擦开孔区域,擦完立刻上机试印,搁置超15分钟氧化膜就形成了。
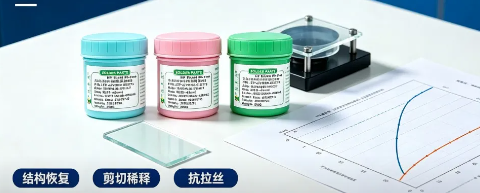
锡膏选型要盯住触变指数TI值,行业通用标准计算方式为TI=log(η3rpm/η10rpm),量产稳定制程优选TI值0.45~0.6区间,TI值偏低说明锡膏结构恢复慢,脱模时来不及重建网络强度,极易出现拉丝拉尖缺陷,不建议选用低触变指数锡膏;每次换新批次锡膏必须做简易拉丝对比测试,取0.3g锡膏放载玻片,用10μm间隙的平行板压紧,静置30秒后以0.3mm/s匀速拉开,与量产合格锡膏做同条件对比,若拉丝长度明显偏长、延展性异常,可判定锡膏流变性能不达标,存在拉尖风险,不可直接量产使用。
环境温湿度失控是隐形推手,当车间RH>65%且温度>28℃时,锡膏中松香溶剂挥发变慢,膏体表面张力下降,脱模时更容易延展,这时单纯调设备没用,必须启动除湿机组,把局部工位温湿度管控在标准区间:温度23±3℃、相对湿度RH45%~55%,优选24℃、RH50%最优工况;空调出风口不能直吹印刷机,风速>0.3m/s就会扰动锡膏表面形态。
刮刀磨损被严重低估,新刮刀刃口锋利无崩缺、刃口圆角极小;量产过程中需定期检查刮刀状态,借助20~40倍显微镜观测刃口,同时结合SPI锡膏体积CPK、印刷良率趋势判断更换时机,刃口出现崩缺、圆角明显增大、印刷稳定性持续劣化时立即更换,别等印坏板才换,磨损刮刀会在钢网表面产生微振动,这种振动频率刚好激发锡膏的黏弹共振,让拉尖从偶发变成批量发生;换刀后第一件事是重新校正刮刀平行度,用0.01mm塞尺插四角,单边间隙超0.03mm就得调,间隙不均会导致局部压力突变,焊盘边缘受力不对称,拉尖必出现在压力偏小的那一侧。
最后一招是反向验证:临时把脱模速度提到2.0mm/s,若特殊工况下拉尖反而减少(避开锡膏-钢网共振区间),说明根本不是脱模参数问题,而是钢网支撑不足或吸嘴真空泄漏,导致脱模瞬间钢网微颤,此时要查支撑钉高度一致性,用高度规测相邻8颗,极差>0.008mm就得重配,吸嘴真空必须稳定在−85kPa±2kPa,波动超5kPa就要换过滤器。
【本文转自锡膏佳金源,转载仅供学习交流。】
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号