


减少空洞的回流焊技术
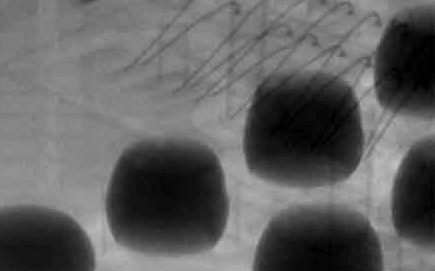
第一层面:物料与设计优化(源头控制)
这是最基础且成本效益最高的方法,旨在从源头上减少气体的产生。
选用低空洞锡膏
专用焊粉合金:选择氧化率低、熔融状态流动性好的合金粉末。
助焊剂体系:助焊剂在升温时的出气量和出气速度至关重要。优秀的低空洞锡膏其助焊剂能平稳、缓慢地释放气体,并在回流前基本分解完毕。高沸点溶剂含量更少的锡膏更佳。
行动:向锡膏供应商索要其产品的空洞率测试报告,并进行对比验证。
优化钢板开口设计
微蚀刻或阶梯钢网:对QFN、BGA等元件的焊盘对应的钢板开口进行微蚀刻(增加开口尺寸),或采用阶梯钢网(局部加厚),以增加锡膏量。更多的焊料能提供更大的空间让气体逸出。增加排气通道:在QFN中间热焊盘对应的钢板开口上,设计网格状分割或开槽,避免形成大面积密封气腔,为气体逸出创造通道。
控制PCB与元件质量
PCB焊盘镀层:确保镀层无孔隙,避免基材中的水汽通过镀层孔隙逸出。
PCB与元件烘烤:在焊接前,对易受潮的PCB和元器件进行高温烘烤(如125°C, 4-8小时),彻底去除内部吸附的水分。
第二层面:回流焊工艺优化(过程控制)
通过精确控制加热过程,为气体逸出创造最佳条件。
优化回流温度曲线——这是核心!
充分且平缓的预热/活化区:给予足够的时间(通常90-120秒),使溶剂和部分活化剂能平稳、充分地挥发,避免突然沸腾。升温速率通常控制在1.0-2.0°C/s。
合理的回流峰值温度与时间:确保焊料充分润湿,但避免过高温度和过长的回流时间,否则会加剧焊料氧化和助焊剂碳化,反而产生新的气体。液相线以上时间 需根据元件和PCB热容精确设定。
采用氮气保护回流焊
在回流炉中充入氮气,将氧气含量控制在1000ppm以下(理想状态<100ppm)。
作用:显著减少焊料熔融时的氧化,氧化物的减少意味着焊料流动性更好,表面张力更均匀,有利于气体排出。这是目前高可靠性产线的标准配置。
第三层面:先进技术应用(终极方案)
当以上方法仍无法满足极端苛刻的空洞率要求时(如汽车功率模块要求空洞率<3%),需采用终极手段。
真空回流焊技术
原理:在焊料处于熔融状态时,对炉腔瞬间抽取高真空(通常达到10⁻² mbar甚至更高),利用压差将熔融焊料内部的气泡强行抽出。
效果:这是目前减少空洞最有效、最彻底的方法,可将大面积焊盘的空洞率降至1%以下。缺点:设备投资和运营成本极高,生产周期稍长。
总结与流程建议
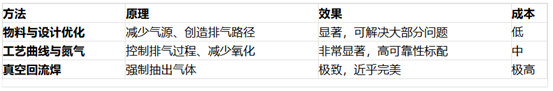
推荐流程:
从源头入手:优先优化锡膏、钢网和来料烘烤。精细优化工艺:科学设置温度曲线,并启用氮气保护。必要时投资:对于有最高可靠性要求的产品,评估引入真空回流焊技术。
通过这种系统性的方法,可以有效地将回流焊空洞率控制在可接受的标准之内。
【本文转自公众号腾昕检测,转载仅供学习交流。】
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号