


何时要考虑使用更小粒径的焊锡膏?
在电子制造的微米级战场中,焊锡膏的粒径选择直接决定了高密度组装的成败。从智能手机的轻薄化到 AI 芯片的高速互联,从 TWS 耳机的微型化到汽车电子的高集成,元件尺寸以毫米级向微米级跃迁的背后,是焊锡膏粒径不断微缩的技术支撑。
当主流 T4 型焊锡膏已无法满足工艺需求时,转向 T5、T6 乃至更细粒径的焊锡膏成为必然选择,但这种升级绝非材料替换那么简单,而是对材料、设备与工艺的系统性考验。
一、粒径分级与核心选型逻辑
焊锡膏的粒径分类并非主观划分,而是遵循 IPC J-STD-005A 等行业标准形成的技术体系,不同粒径对应着明确的应用场景与工艺能力。
主流粒径类型及特性对比
焊锡膏粒径通常以 "T + 数字" 标识,数字越大则颗粒越细。从 T3 到 T7 的核心参数差异,直接决定了其适用范围的边界(表 1)。
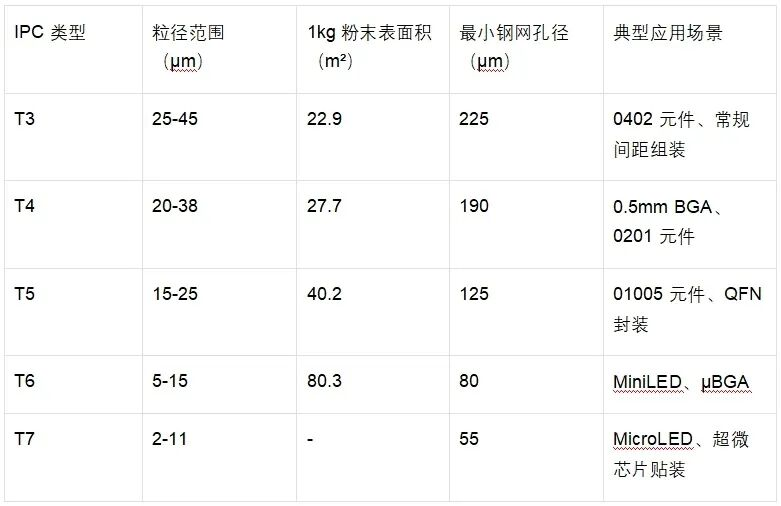
数据综合自 IPC J-STD-005A 及行业实测数据
选型的核心原则
行业普遍遵循两大核心原则进行粒径选型:
"5 球规则" 基线:即钢网开口尺寸应至少为焊锡粉末最大粒径的 5 倍,以确保焊粉能顺利通过网孔并形成均匀沉积。例如 T4 焊粉最大粒径 38μm,对应的最小网孔约 190μm,这也是其无法适配 01005 元件(推荐网孔 175×250μm)的关键原因。
"最大可行" 原则:AIM 等行业领先企业均建议,在满足应用需求的前提下,优先选择最大粒径的焊锡膏。这是因为粒径越小,工艺难度与成本上升幅度越显著,且可靠性风险呈指数级增加。
二、必须转向更小粒径的三大核心场景
当电子制造面临元件微型化、间距精细化或性能高要求等挑战时,升级焊锡膏粒径成为突破工艺瓶颈的唯一选择,以下三类场景最具代表性。
1、元件微型化突破传统工艺极限
电子设备的轻薄化浪潮推动元件尺寸持续萎缩,从 0402 到 01005,再到即将商业化的 008004(0.2mm×0.1mm),元件尺寸每缩小一个量级,就需要对应的焊锡膏粒径升级。
以 01005 元件为例,其本体尺寸仅 400×200μm,IPC 推荐的钢网开口为 175×250μm,这一尺寸已超出 T4 焊锡膏的可靠印刷范围。此时必须转向 T5 焊锡膏,利用其 15-25μm 的粒径优势,通过更精细的钢网开口实现精准焊料沉积。而对于 50×50μm 的 MicroLED 元件,即使 T6 焊膏也难以满足需求,必须采用 T7 及更细粒径的焊料,才能适配 55μm 以下的超微网孔。
这种匹配关系的本质是 "空间适配性"—— 更小的颗粒能填充更狭窄的焊盘间隙,避免出现焊料不足导致的虚焊,同时减少桥连风险。实验数据显示,在 01005 元件焊接中,T5 焊膏的桥连缺陷率比 T4 降低 60% 以上,虚焊率可控制在 0.1% 以下。
2. 高密度封装要求精细化焊料分配
在系统级封装(SiP)、AI 算力芯片等高端领域,不仅元件尺寸微小,更存在多类型元件密集排布的特点,对焊锡膏的印刷精度与一致性提出极致要求。
以 SiP 封装为例,其内部可能集成处理器、存储器、射频芯片等多种组件,焊盘间距从 100μm 到 300μm 不等,且存在复杂的立体互连结构。此时 T5 或 T6 焊膏的优势尤为明显:
更高转移效率:粒径越小,焊粉与钢网孔壁的贴合性越好,焊膏转移效率(TE%)可提升 5%-18%。T5 免清洗焊膏的转移效率比 T4 高 18%,能在细间距焊盘上形成更均匀的焊料层。
更低面积比要求:T5 免清洗焊膏的最小可接受面积比降至 0.50,远低于 T3 的 0.60,这意味着在相同焊盘面积下,可采用更薄的钢网实现精准印刷,减少焊料溢出风险。
对于细间距 QFN 元件(引脚间距≤0.3mm),T5 焊膏能有效解决传统 T4 焊膏因颗粒过大导致的焊料分配不均问题,使焊点剪切强度提升 15% 以上,满足汽车电子等高温高振动环境的可靠性要求。
3、新兴技术催生超微焊接需求
Mini/MicroLED 显示、医疗植入设备等新兴领域的崛起,将焊锡膏粒径需求推向 T6 及以下级别,这些应用不仅要求物理尺寸的匹配,更对焊接一致性与可靠性有严苛标准。
MiniLED 背光模组中,LED 芯片尺寸约 150×100μm,间距仅 50μm,传统 T5 焊膏已无法满足如此精细的印刷需求。采用 T6 焊膏配合 75μm 以下的激光钢网,可实现每平方毫米数百个焊点的精准成型,且焊点高度差控制在 5μm 以内,确保显示亮度均匀性。而在医疗植入设备中,如心脏起搏器的微型控制模块,元件尺寸仅 0.1mm 级别,必须使用 T7 焊膏配合氮气保护焊接,才能在极端微小的空间内实现长期可靠的电连接。
三、小粒径焊锡膏的技术挑战与应对策略
转向更小粒径焊锡膏绝非简单的材料替换,其带来的表面积激增、工艺窗口收窄等问题,需要从材料、设备、工艺全链条进行系统性升级。
核心挑战 1:氧化风险的指数级攀升
焊锡粉末的氧化风险与表面积直接相关。当 T4 焊膏升级至 T5 时,粒径减半导致总表面积翻倍;而 T6 焊膏的表面积是 T3 的 3.5 倍,氧化速率呈指数级增长。氧化层会严重阻碍焊料熔融与润湿,导致焊点空洞率升高、导电性下降。
应对方案:
氮气保护焊接:在回流焊环节建立氧含量≤500ppm 的氮气环境,可使 T5 焊膏的焊点空洞率从 12% 降至 2% 以下,已成为 T5 及更细焊膏应用的 "强制标配"。
高性能助焊剂匹配:采用 ROL0 级以上的免清洗助焊剂,通过提升活性成分含量(如有机酸浓度增加 20%)增强抗氧化能力,同时优化松香树脂配比,确保焊后残留物均匀覆盖焊点,形成二次防护层。
严格库存管理:T6 焊膏的保质期通常比 T4 缩短 40%,需采用 - 5℃以下冷藏存储,开封后 4 小时内必须使用完毕,并执行先进先出(FIFO)管理原则,避免氧化失效。
核心挑战 2:印刷工艺的极致要求
小粒径焊膏对印刷系统的精度、稳定性提出了微米级要求,任何微小偏差都可能导致批量缺陷。
关键升级方向:
钢网技术革新:T5 焊膏需配合 3mil(75μm)以下的激光钢网,而 T6 则需要 50μm 以下的超薄钢网。网孔设计也从传统方形升级为 "圆形方孔"(Squircle)等特殊结构,通过优化孔壁弧度提升焊膏释放效率,减少堵孔现象。
设备精度升级:印刷机的定位精度需从传统的 ±10μm 提升至 ±3μm,刮板压力控制精度达到 0.1N 级别。同时必须配备高分辨率 SPI(焊膏检测仪),其光学分辨率需≥5μm,才能有效检测 T5 焊膏点的体积偏差与形状缺陷。
参数精细化调控:刮板速度从 T4 的 50mm/s 降至 30mm/s 以下,分离速度控制在 0.5mm/s 以内,通过减缓动作速度确保焊膏均匀脱离网孔。实验表明,优化后的印刷参数可使 T5 焊膏的印刷缺陷率从 8% 降至 1.2%。
核心挑战 3:成本与可靠性的平衡难题
小粒径焊膏的综合成本显著上升,主要体现在三个方面:材料成本(T5 比 T4 高 30%-50%,T6 是 T4 的 2 倍以上)、设备升级成本(印刷机、SPI 等设备投资增加 50% 以上)、工艺维护成本(钢网更换频率增加 2 倍,氮气消耗带来额外开支)。
平衡策略:
分阶段升级:优先在细间距元件区域采用 T5 焊膏,其他区域仍使用 T4,通过分区印刷实现成本与性能的平衡。
工艺窗口优化:针对 T5 焊膏调整回流曲线,将恒温区温度从 150℃提升至 160℃,延长助焊剂活化时间,同时降低峰值温度(≤245℃),减少元件热损伤风险。
质量闭环控制:建立从焊膏存储、印刷、贴装到回流的全流程 SPC(统计过程控制),通过实时监控粒径分布、氧化度、焊点强度等参数,将良率损失控制在可接受范围。
四、决策框架与未来趋势
企业在考虑是否升级焊锡膏粒径时,应建立基于需求、能力、成本的三维决策框架,避免盲目跟风或技术保守。
粒径升级的决策流程
需求评估:明确当前元件最小尺寸、最小焊盘间距、可靠性要求(如汽车级 / 消费级),对照 "5 球规则" 判断现有粒径是否满足。若钢网开口≤125μm 或 01005 元件焊接缺陷率 > 1%,则需考虑 T5;若开口≤80μm 或使用 T5 仍失败,则需转向 T6。
能力匹配:评估现有设备精度(印刷机、SPI、回流炉)、钢网加工能力、氮气供应系统是否满足小粒径需求,缺口部分需核算升级成本与回报周期。
风险预判:分析车间温湿度控制(建议 23±2℃,湿度 45%-65%)、操作人员技能、供应链稳定性等软因素,制定针对性管控措施。
未来发展趋势
随着电子制造向 "超微化、高密度、高可靠" 方向演进,焊锡膏粒径将持续向 T7-T10 级别突破,但技术路线将呈现两大特征:
材料体系创新:开发低氧化率焊粉(如纳米涂层焊粉),将 T6 焊膏的保质期延长至 6 个月以上;优化助焊剂配方,实现无氮气保护下的 T5 级焊接。
工艺与设备协同:印刷机与 SPI 的联动精度将提升至 ±1μm,结合 AI 视觉检测实现缺陷的实时预测与补偿;激光焊接、喷墨印刷等新工艺与超细焊膏的结合,将进一步突破微焊接极限。
结语
更小粒径焊锡膏的应用,本质上是电子制造行业应对微型化浪潮的必然选择,而非技术上的主动进阶。当 01005 元件成为消费电子的标配,当 Mini/MicroLED 进入量产阶段,当 SiP 封装成为高端设备的核心方案,T5 及更细焊锡膏的应用拐点已然到来。
企业在做出决策时,需清醒认识到:小粒径焊锡膏是解决特定工艺瓶颈的工具,而非提升产品品质的万能药。唯有以实际需求为导向,通过材料、设备、工艺的系统性升级构建核心能力,才能在微米级的焊接战场中占据优势,支撑产品向更高集成度、更优性能演进。从这个角度看,焊锡膏粒径的每一次缩小,都是电子制造技术迈向更高维度的缩影。
【本文转载网络,转载仅供学习交流。】
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号