


PCBA 可制造性设计及组装可靠性设计通用要求(连载一)
1引言
在产品全生命周期中,PCBA 设计对产品的性能、质量、成本控制起着关键的作用。一般情况下,设计费用约占产品总成本的 8%,却决定了产品总成本的大约 80%,而约 80% 的设计不足或者差错要到制造使用过程中才能发现。
如果在设计阶段发现并改正一个错误所需费用为 10,在生产制造阶段所需费用可能就会变为 100,并直接导致产品上市周期的延长。
随着科学技术的飞速发展,现代电子产品的构造和功能越来越复杂,在保证产品功能、性能、质量和可靠性要求前提下,如何降低制造成本和缩短产品生产周期是市场竞争关键。
产品生产中的质量问题大部分是由设计所造成的 ;实行可制造性设计和组装可靠性设计就是要把问题尽可能消灭在设计阶段,以缩短产品的设计周期和提高产品设计质量。
一.元器件可制造性选择-PCBA可制造性设计的基础
1. 元器件选择基本原则
1.1元器件选择应符合特定客户要求、设计要求、合适的电性能、可靠性和使用要求并符合企业内组装及测试设备能力。
1.2 元器件应有价格优势并无供应问题。
1.3 尺寸、形状标准化,并具有良好的尺寸精度和互换性。
1.4 在选择元器件时,考虑加工工艺,使得工艺简单,加工成本降低。
a)优先选择可自动装配的 SMT 元器件。SMT 元器件的中心上表面应为一个平坦面 ;
说明 :易于贴装机的真空吸嘴吸取。
b)尽量避免选择异形元器件、手工插装元器件,减少通孔插装元器件和手工插装元器件使用 ;
说明 :成本大于自动插装元器件。
c)尽量避免 SMT/PTH 混装,特别是尽量避免在 PCB 两面均安装 PTH 元器件 ;
说明 :导致有些 PTH 元器件只能手工装配,成本增加且质量降低。
d)尽量使元器件均匀地布局在 PCB 上 ;
说明 :降低翘曲并有助于焊接时热量分布均匀。
1.5 SMT 元器件要具有一定的机械强度,能承受贴装机的贴装应力和基板的折弯应力。
说明 :为了在焊接与组装过程中不损伤元器件和焊点。
1.6 避免在同一产品中选用有铅和无铅混用的元器件。
说明 :满足焊接的可靠性和环保的要求。
1.7 端子和引脚应符合 IPC/EIA J-STD-002《元器件引线、焊端、焊片、端子及导线的可焊性试验》。
说明 :满足焊接面积覆盖 95% 。
1.8 PCB 应当满足 J-STD-003《印制电路板可焊性测试》标准或等效文件的可焊性要求。
说明 :满足焊接面积覆盖 95% 。
1.9 元器件应能够承受的再流焊和波峰焊温度参照 IPC/JEDEC-J-STD-020《非气密表间贴装器件潮湿 / 再流焊敏感度分级》要求,可以循环 2~3 次,所有元器件能承受工艺温度 。
说明 :为保障焊接可重复性,针对焊接参数如最大温升速率、冷却速率、高温停留时间、最大元器件本体温度、波峰焊的板面温度等应有明确的约束。
1.10 满足完整的 MSD 规范。
说明:MSL 清楚地标识在元器件标签上,操作、包装、运输和使用参照 IPC/ JEDEC-J-STD-033《潮湿、再流和工艺敏感器件的操作、包装、运输及使用》要求。
1.11 满足静电放电 ESD 要求。最小静电电压 。
说明:制造商应当按照 ANSI/ESD IEC 61340-5-1、MILSTD-1686或用户与供应商之间的协议,执行 ESD 控制程序。
1.12 尽量少使用小于 0402 片式元器件、大于 1812 片式元器件、MELF 元器件及其他需要特殊处理的元器件。
说明 :异形元器件的安装需要借助于手工操作或专门设备,可组装性、可测试性差,增加制造成本。
1.13 异形元器件如连接器、开关等应采用阻燃设计和耐高温设计。
说明 :避免热变形和热开裂,耐焊接温度满足 270℃。
1.14 如产品需进行清洗,元器件应能承受水清洗工艺。
说明 :元器件封装气密性满足要求,避免元器件组装后的可靠性。
2. 新型封装元器件验证要求
在设计之初,如一些新型的或者复杂封装 SIP、CSP、BGA、QFN、MCM 等。如果对本企业来说是全新的元器件,需要在使用前做相应的验证,需要考虑的因素如下 :
2.1 工具 :如钢网与载具设计、再流焊要求等。
2.2 工艺控制 :如印刷参数、波峰焊参数、压接力的设置、焊接温度曲线、返修要求等。
2.3 组装可靠性 :在元器件和印制电路板间机械互连的整体性,如焊点、压接组装等。
2.4 当元器件需要验证时,请元器件供应商根据以下标准提供测试报告。
1)可焊性测试 :参照 IPC/EIA J-STD-002《元器件引线、端子、焊片、接线柱和导线的可焊性测试》;
2)焊点可靠性测试 :参照 IPC-9701《表面贴装锡焊件性能试验方法与鉴定要求》;
3)机械冲击和振动 :参考 MIL-STD 833《微电子器件试验方法与程序》;
4) 高温存储 :参照 JESD22-A103《高温储存寿命》;5) 无铅元器件还需对锡须生长进行模拟测试 ;
说明 :要对纯锡镀层和纯度大于 95% 的锡镀层进行锡须生长测试。
6) 湿敏元器件等级确定,参照 IPC/JEDEC J-STD-020 标准。
说明:尽量选择 MSL 为 MSL4 以下的湿敏元器件,便于组装存储及控制。
7) 最大封装尺寸耐再流焊温度。
说明 :一般为最大尺寸元器件不低于 250℃,参照《IPC/JEDEC J-STD-020》表 4-1。
8) 元器件还要考虑和组装工艺中辅料匹配兼容性。
说明 :如采用免清洗焊膏、水洗焊膏、波峰焊助焊剂、三防漆等焊接辅料与元器件匹配兼容性。
3. 不推荐使用的元器件
尽量避免选用以下不推荐使用的元器件。
3.1 间距小于 0.4mm(0.016in) SMT 元器件、焊球直径小于 0.25mm(0.010in)BGA 器件。
说明 :容易引起桥连及虚焊。
3.2 共面性大于 0.10mm(0.004in)SMT 引脚元器件。
说明 :容易引起少锡或者虚焊。
3.3 小于英制 0201 片式元器件的封装。
说明 :容易引起偏位、立碑。
3.4 采用 MELF 元器件会使得产品良率较低。
说明:焊接面积少、不好贴片、偏位等,焊接可靠性差。
3.5 元器件没有极性和厂家标识。
说明 :不防呆,容易引起安装错误。
3.6 元器件不能自动贴装或需要特殊工具用于贴装及插装。
说明 :增加成本和工时及焊接质量差。
3.7 元器件需要特殊工艺预加工。
说明 :如需引脚剪脚和成型加工,增加成本、工时及损伤元器件概率。
3.8 尺寸高贴装元器件。
说明 :会影响 PCB 在传送带上正常传输,大批量生产过程中尤为重要,最高元器件高度与贴装设备品牌有关。
4. 元器件满足 RoHS 要求(包括元器件封装本体、端子及引脚材质、镀层等)
4.1 定义 :RoHS 是《关于在电子电气设备中限制使用某些有害物质指令》。
说明 :
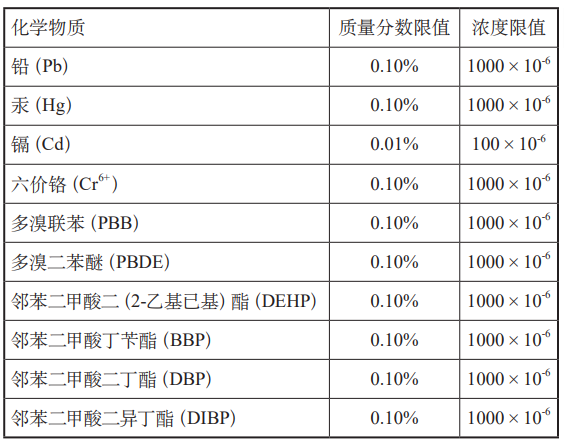
1)RoHS 1.0 指令是在 2003 年发布指令,要求自 2006 年 7 月 1 日投放欧盟市场的电子产品不能含有Pb、Hg、Cd、六价 Cr、多溴联苯(PBB)、多溴二苯醚(PBDE)等有害物质。
2) RoHS 2.0 是 RoHS 1.0 的升级版本,2015 年 6 月 4日,将四种邻苯二甲酸盐(DEHP、BBP、DBP 和 DIBP)正式列入到限用物质清单中,限值均小于或等于 0.1%,2019 年 7 月 23 日实施。
4.2 RoHS 兼容
说明 :应用于元器件和组装的材料(PCB、元器件、焊接金属材料、非金属材料、化学品等)满足 RoHS 指令中列出的所有的成分要求。
4.3 RoHS 豁免
说明 :RoHS 指令限制在电器和电子产品及其组件中使用某些有害物质,但是目前禁止使用的某些有害物质在技术上或科学上不可行,则这些应用可免于 RoHS 指令限制。
如铅含量超过 85% 的高 Pb 焊料获得豁免,这是由于铅含量超过 85% 的焊料熔点高,特别是 5Sn-95Pb 成分焊料熔点在 300 ~ 314℃。
获得豁免的理由是 :
1)焊料的熔点高达 300℃,这一高熔点的特性特别适合于元器件封装,因为在后续的无铅再流焊和波峰焊中温度一般在 270℃以下,不会使封装的焊点熔化 ;
2)研究结果表明在无铅焊料领域还找不到合适的替代品,因此只好豁免。
表1: RoHS 2.0要求10种物质含量标准
5. 元器件焊接耐温的要求
5.1 表面贴装元器件的封装有铅焊接耐 240℃,无铅以后焊接温度高达 260℃,必须考虑元器件封装的耐热性。
5.2 元器件应能承受而不损坏允许的最大值,在生产中的实际温度分布可能会低于这个值。
5.3 较低的最高峰值温度是较大体型元器件可接受的(220℃是有铅,245℃或 250℃是无铅)。
5.4 参照 IPC-J-STD-020 标准,元器件封装耐再流焊峰值温度要求见表 2。
表2:元器件封装耐再流焊峰值温度
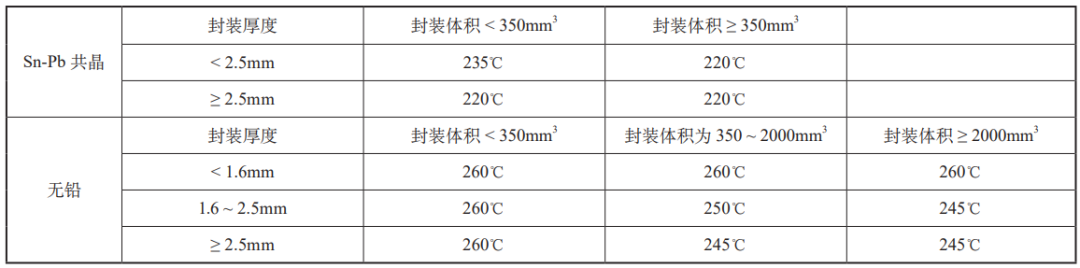
说明 :有铅焊接时再流焊为 235℃ ±5℃,10 ~ 15s ;波峰焊为 260℃ ±5℃,5s±0.5s。无铅焊接时再流焊为 260℃ ±5℃,10 ~ 15s ;波峰焊为 260℃ ±5℃,10s±0.5s。
5.5 不同元器件耐温模式不一样
说明 :
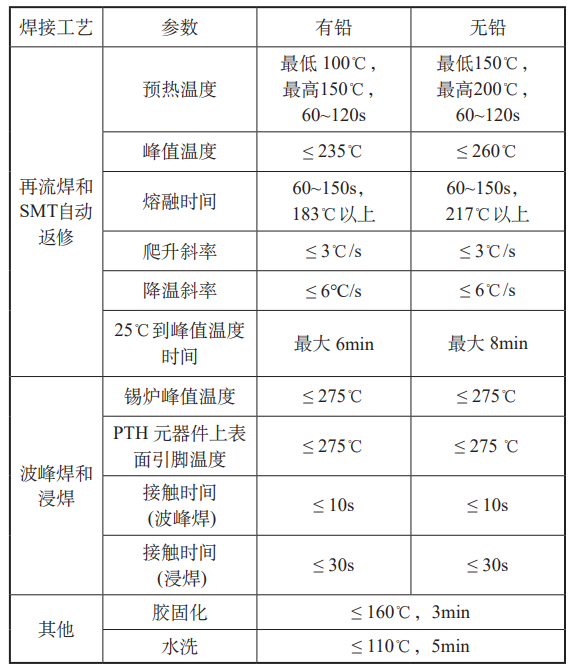
1)耐高温不耐冲击模式,如陶瓷片式电容器、电阻、铁氧体的电感器、玻璃体的二极管,升温或降温斜率太陡会导致裂纹和开裂 ;参考表 3。
表3 :PCBA组装元器件工艺温度要求
2)耐冲击不耐高温,如钽电容、铝电解电容,以及厚度大、封装体尺寸大的器件不耐高温。
3)元器件三个指标的耐温曲线 :元器件耐热冲击性,即升温斜率(单位℃ /s)、元器件能够承受最高温度、在最高温度时承受时间,参考图 1。
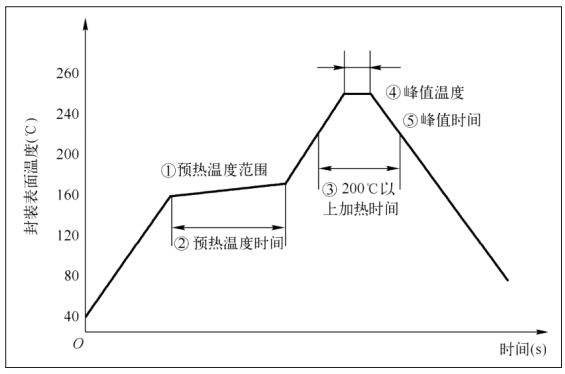
图1:元器件封装耐再流焊峰值温度
6. 元器件湿敏性的要求
6.1 湿敏元器件定义及高温焊接损伤机理
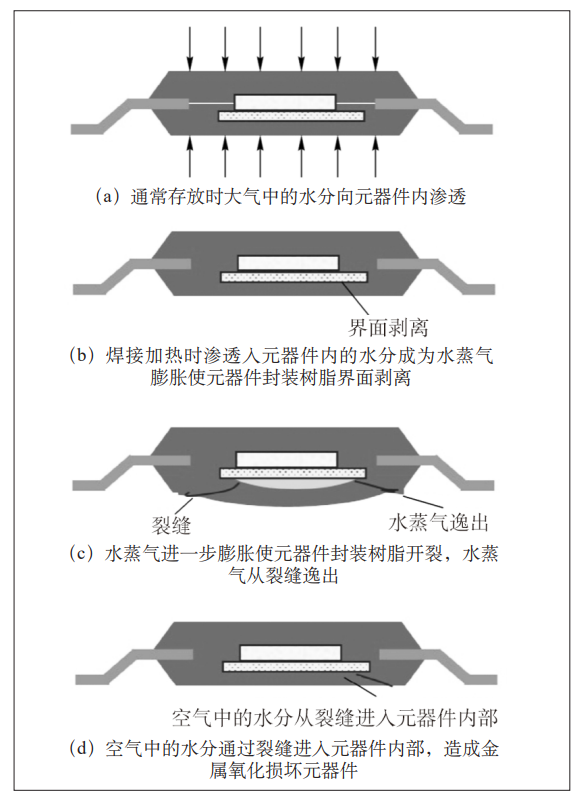
元器件吸收了水分,在高温焊接过程中 MSD 会接触到超过 200℃的高温,高温焊接时组件中的水分蒸发产生蒸汽压力进而把元器件本体挤开,破坏元器件的性能,会使 MSD 内部硅片或者金线断裂、分层。严重时产生“爆米花现象”,如图 2 所示。
图2:元器件受潮损坏的机理
6.2 湿敏元器件包装要求
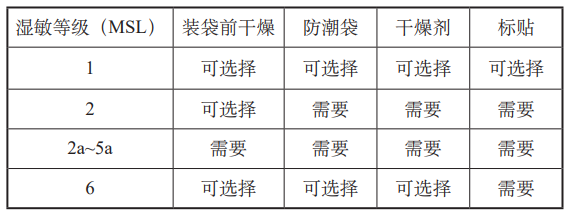
常见 MSD,如塑料封装元器件、PCB。这类元器件来料都是防潮袋 MBB(Moisture Barrier Bag)真空密封,包装里面有干燥剂和湿度敏感性指示卡 HIC(Humidity Indicator Card),要求来料检验包装的完整性和 HIC 的颜色变化,如图 3 及表 4。
图3:HIC要求
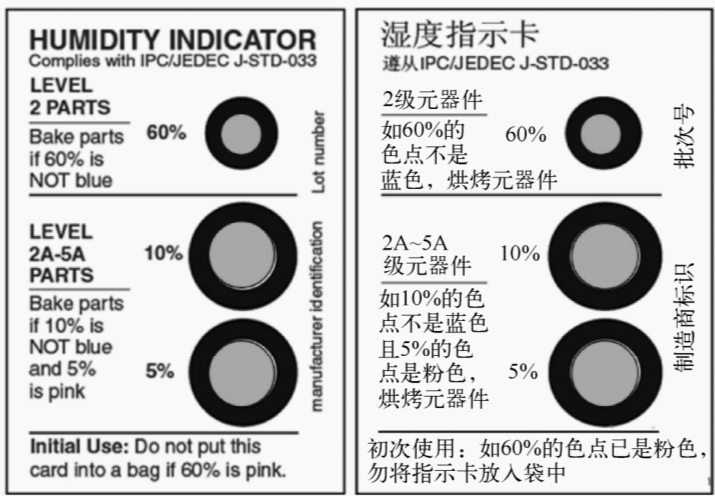
表4:湿敏元器件包装要求
HIC 可以烘烤后重复使用,须待5%刻度完全变蓝色可使用。建议HIC在125℃烘烤2小时,只重复使用一次。
说明:常见元器件封装材料有塑料、金属、玻璃、陶瓷,一般来说所有塑料封装材料的元器件都是非气密性的,容易受潮的 MSD 元器件。
6.3 元器件湿敏等级,选用 4 级以下的湿敏等级的元器件
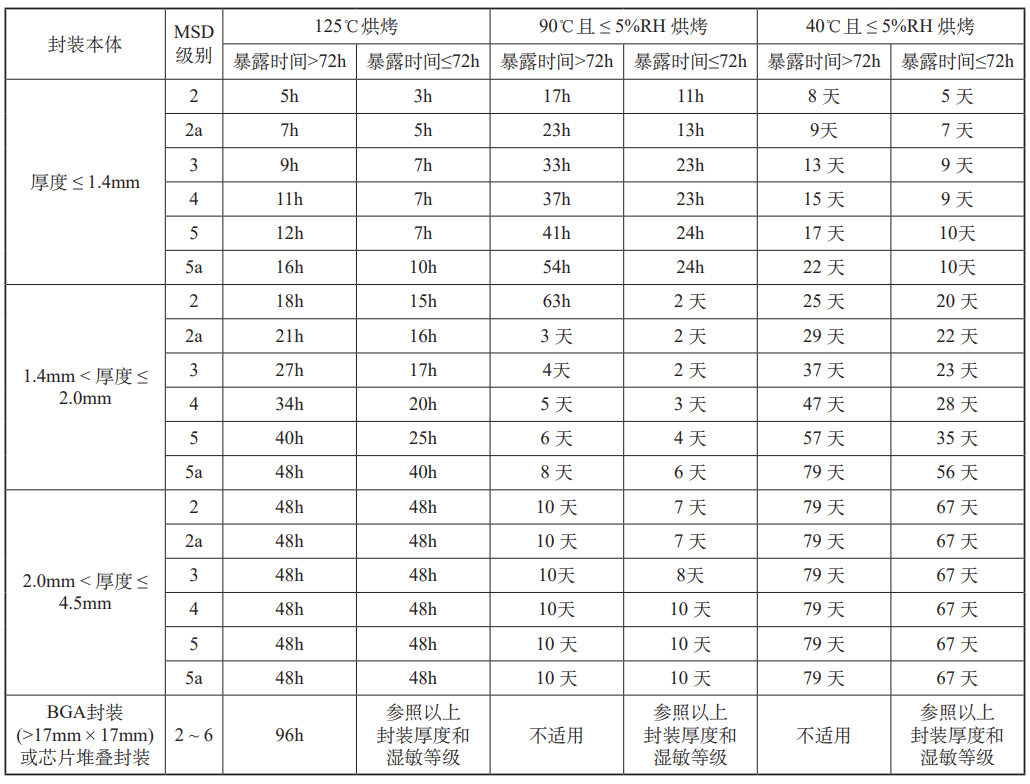
湿敏元器件开封寿命及烘烤要求,如表 5、表 6。
说明 :尽量选用湿敏等级低的元器件,这类元器件的限制使用条件相对宽松,工艺控制较松 ;选择湿敏等级高的元器件会增加制造的成本如烘烤、暴露时间短管控周期短、需要优化温度曲线等。
表5:元器件湿敏等级开封寿命
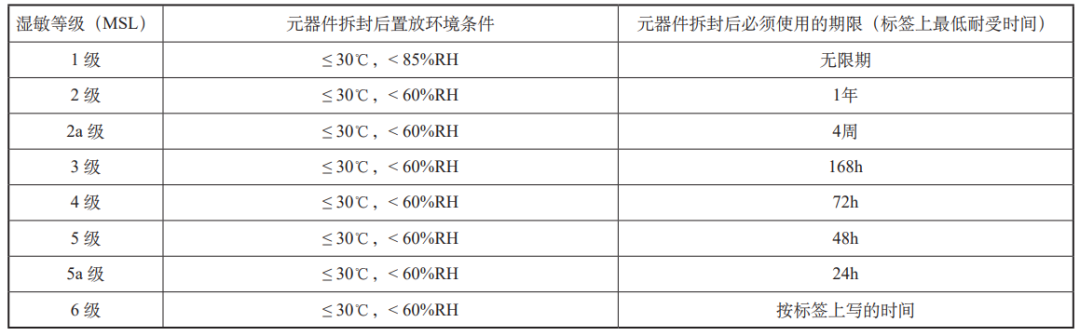
表6:元器件烘烤条件
6.4 湿敏元器件控制
1) MSD 的控制指对不同湿敏等级的 MSD 物料的搬运、包装、运输和使用,进行标准方法的控制。
说明:避免物料受潮而高温回流时导致产品质量和可靠性下降。参考 IPC-STD-033、IPC-STD-020。
检查是否防潮包装(封袋日期和保存期限,防潮袋是否封装严密,无开口、破裂现象,袋上是否有 MSD 警示标签,包装袋内是否有干燥剂和湿度指示卡(HIC),开袋抽样检查时,暴露时间控制在 30min 内,HIC 变色则必须烘烤或联系供应商处理)。
2)判断 MSD 是否受潮
说明 :存储时间大于 12 月、暴露时间超过允许使用时间、HIC 上指示的颜色变成粉色、无法追踪和判断元器件的状态都是已经受潮状态,需要烘烤或者重新计算开封寿命。
3)烘烤注意事项 :
a) 高温烘烤应确保包装材料经得起 125℃的高温,一般烘烤 2~4h ;
b) 烘烤次数应小于允许的最多烘烤次数最多 1~3次(2a 级的元器件最多允许烘烤 3 次、3 ~ 5级的元器件最多允许烘烤 2 次、5a 级的元器件最多允许烘烤 1 次)
c) 烘烤温度为 125℃ ±5℃时,多次烘烤累计时间最多不得超过 48h ; 如果烘箱中途打开,应确保在 1h 内恢复到原来设定状态。
4)短期暴露原则
a) 2 ~ 4 级的元器件,暴露时间小于 12h,可以将元器件存放在小于 5%RH 的保干箱内,时间达到暴露时间的 5 倍,MSD 的暴露时间重新计算。
b) 5 和 5a 级的元器件,暴露时间小于 8h,可以将元器件存放在小于 5%RH 的保干箱内,时间达到暴露时间的 10 倍,MSD 的暴露时间重新计算。( 待续)
【本文转自《一步步新技术》杂志,作者郭 宏 飞,PCBA 可 靠 性 高 级 工 程师。现任职于浙江正泰电器股份有限公司,PCBA 可靠性实验室负责人。】
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号