


元器件引线镀锡工艺,很重要!
引言:
元器件引线镀锡工艺具有几项主要功能,包括去除金镀层、减轻锡晶须、恢复元器件可焊性问题,以及将合金从无铅(无Pb)转换为锡铅或从锡铅转换为无铅,以符合RoHS标准要求。
传统上,电子组装行业的一些公司采用单个静态焊料槽进行手工引线镀锡。虽然这种方法通常为电路板组装之前的辅助操作,似乎是经济的,但从质量的角度来看有几个缺点。
应避免使用单个静态焊料槽去除原始合金及为元器件重新镀锡。不推荐采用这种方法,因为浮渣、有机污染物、助焊剂残留物积聚和金累积可能会转移到重新镀锡的元器件引线或端子上。采用这种方法的公司依赖于过时的标准和程序,不符合GEIA-STD-0006元器件重新镀锡的行业要求。
手动重新镀锡工艺通常包括技术人员将通孔元器或表面贴装器件多次浸入静态焊料槽中,以去除原始的引线涂层。接着在热板上预热元器件,然后手动将RMA助焊剂涂覆到引线上,再将每个元器件移入同一个静态焊料槽进行重新镀锡。
当手动镀锡元器件引线时,可能会出现几个问题。手动镀锡工艺可能无法在引线上形成高质量的金金属间结合层,导致基底金属层变差和表面粗糙。当焊接到PCB上时,焊料最初会沿引线爬升并润湿镀通孔。然而,一旦重新镀锡的表面变成液态,焊料可能会部分流回或从引线上移走,导致在目标焊接温度下退润湿。因此,连接处的退润湿和不良可焊性通常可以追溯到手动镀锡工艺的不规则性,会对金属间结合层产生负面影响。
使用单个焊料槽的另一个缺点是污染的风险。由于静态焊料槽内没有循环,表面焊料的成分取决于存在元素的比重。当使用静态槽对元器件的引线进行合金去除和重上涂层时,尤其会成为问题。如果原始的引线涂层是镀金的,金会溶解在静态槽中,从而可能改变焊料合金的成分。此外,如图1所示,静态焊料槽可能含有其他污染物,如浮渣、RMA助焊剂残留物和表面氧化物,会对可焊性产生影响。
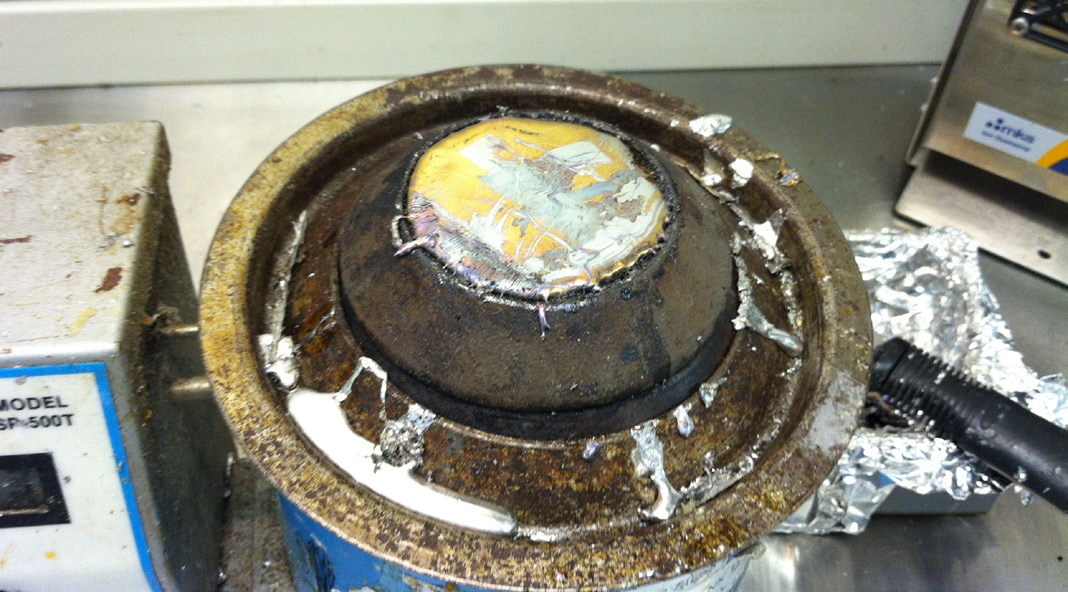
图1:静态槽可能含有其他污染物,如浮渣、RMA助焊剂残留物和表面氧化,会对可焊性产生影响。
重复使用单个静态焊料槽的另一个缺点是,有机污染物,如脱模剂,可能会漂浮在熔融焊料的表面上。除非温度超过500℃,否则这些试剂不会被热量驱除。可以通过原子吸收(Atomic Absorption,简称AA)分析或傅里叶变换红外分光光度法(FTIR)验证静态焊料槽是否存在这些有机污染物。
如图2所示,手动重新镀锡的引线表面通常看起来很粗糙。这表明,由于过量浮渣杂质、助焊剂残留物及未优化的浸没停留时间和提取速度,引线镀锡工艺不受控制。
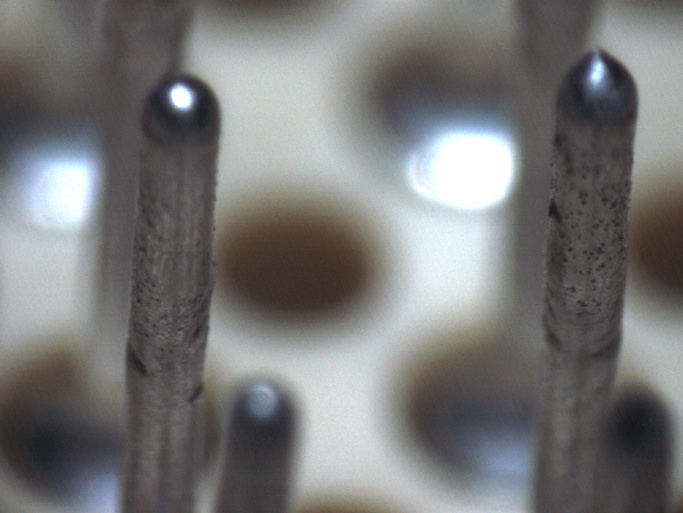
图2:手动重新镀锡的引线表面通常看起来很粗糙。
图3显示了焊点上随机表面异常的案例。这些不规则性异常可以描述为皱褶、空洞和气孔,其更可能发生在手动镀锡工艺中,根据IPC J-STD-001标准,这类异常被认为是焊接缺陷。
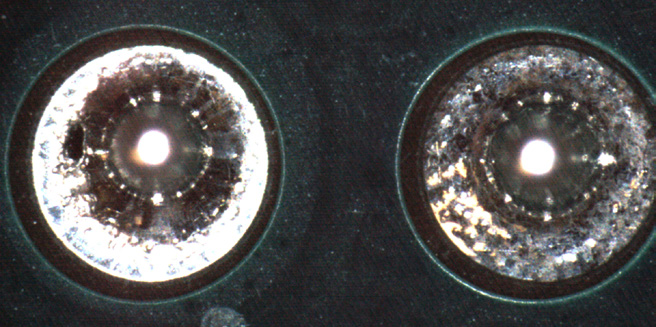
图3 焊点上随机表面异常
促进表面贴装或通孔元器件重新镀锡的理想方法是使用机器人热浸焊(Robotic Hot Solder Dip,RHSD)工艺。建议使用引线镀锡机进行重新镀锡操作,该机器采用精密的助焊剂涂布、受控的预热、双焊料槽、氮气惰化和规定的过程控制。强烈建议使用这种类型的规定过程来代替手动将元器件浸入单个静态焊料槽中,以减少焊料污染,最大限度地减少不润湿问题,并提高可焊性。
RHSD元器件引线镀锡工艺使用两个单独的焊料槽。第一个焊料槽是熔融焊料的清洗槽,以去除原始焊料涂层、不需要的镀层和任何残留污染物。接下来,将元件引线预热并施加助焊剂,然后最终浸入纯共晶焊料的洁净焊料槽中。这提供了与元器件引线基底金属的均质金属间化合物层,因此增加了整体可焊性,从而有助于提高PCB组件的可靠性。
可以使用机器人热浸焊工艺重新镀锡所有类型的通孔及表面贴装元器件。可以使用拖焊工艺给带有端子或无引线焊盘的表面贴装元器件重新镀锡,如片式元器件、SOT、SOIC、LCC和PLCC。在许多情况下,当自动重新镀锡表面贴装元器件时,可能需要夹具固定,以确保在重新镀锡工艺中保持一致性。
已成形的多侧面元件,如FP和QFP器件,具有非常精细的引线,很容易损伤。通常使用侧波工艺重新镀锡这类器件,由配备旋转真空头的多轴铰接机器人固定元器件到位。
对QFP和无引线QFN等细间距表面贴装器件重新镀锡时的关键问题是保持所有引线的共面性,以确保一致的焊料分布并限制桥接的可能性。在确定是否存在共面性问题时,除了合金成分外,X射线荧光(X-Ray Fluorescence,简称XRF)测试还可用于验证焊料厚度。
细间距QFP带来了一定的挑战,但可以通过适当的工艺控制成功镀锡。这类元器件的尺寸范围可能从6 mm x 6 mm到50 mm x 50 mm,引线间距小至0.012in,允许出差错的空间很小。鉴于这些引线的紧密间距和精密性,在对这类元器件进行镀锡时,很有可能发生桥接和引线损伤。针对这类细间距元器件采用受控自动化系统将可实现显著改进,形成一致可靠的结果,且缺陷在限定范围内。
在机器人热浸焊工艺之后,所有重新镀锡的器件都应在批量清洗或清洗系统中进行清洗,使用适当的溶剂或水性清洗剂去除任何残留的助焊剂残留物。随后,应将元器件烘干,以达到适用的元器件湿气敏感等级(Moisture Sensitivity Level,简称MSL)。随后应按照J-STD-002进行可焊性测试。
超声波清洗是另一种常见的清洗方法,应谨慎使用。半导体器件可能会因超声波清洁机中某些频率引起的气穴现象而损伤,因而超声波清洁机不适合清洁电子元器件。用于其他应用(如清洗小型机械部件)的超声波清洗机不应用于清洗这些元器件。如果使用超声波清洗机,它应该是专门为清洁电子产品而设计的连续变频(Continuous Variable Frequency,CVF)型。
总结:
总之,元器件引线镀锡工艺对于提高可焊性和确保电子组件的可靠性至关重要。虽然使用单个静态焊料槽的传统手动方法似乎具有成本效益,但它们充满了可能对工件质量产生影响的挑战,包括污染物的转移和退润湿焊点的形成。
为了达到最佳效果,强烈建议采用机器人热浸焊工艺等先进技术。这种方法可以更好地控制重新镀锡工艺,防止污染,并确保一致、高质量的金属间化合物。通过遵守行业标准和使用适当的设备,制造商可以显著提高可焊性和可靠性,最终形成更可靠的电子元器件和组件。
【本文转自公众号电子首席情报官ECIO,转载仅供学习交流。】
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号