


声表面波滤波器SMT贴片工艺评估研究
文章来源:SMT技术网
摘要:
对声表面波(SAW)滤波器的SMT贴片过程进行了研究,并对吸嘴选择进行了分析比较。结果表明,通过合理选择SMT贴片吸嘴,优化SMT贴片工艺,可显著减少SAW器件在后道封装过程中的抛料和芯片开裂几率。
关键词: 声表面波滤波器、SMT、贴片吸嘴、贴片参数
01 引言
声表面波(SAW)器件通常采用LiNb3、LiTaO3等压电单晶作为声波产生和传播的材料,使用铝等声阻抗较小的薄膜作为信号的输入和输出材料[1-2]
本文以LiTaO3,基材的SAW器件为研究对象,其中芯片采用的是倒装FC结构。与硅芯片相比,LiTaO3晶体易开裂,芯片强度低,芯片碎裂是其组装过程中的常见缺陷,如图1所示。因此在SMT过程中,不仅需考虑贴装过程中芯片抛料或偏移等问题,还应重点关注LiTaO3单晶芯片的碎裂或内隐纹等问题。
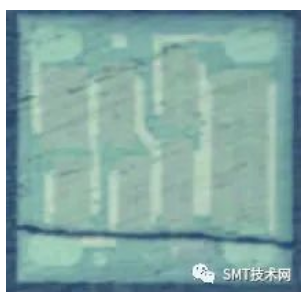
图1 SAW器件在SMT组装后出现的芯片碎裂
针对SAW器件的SMT贴片工艺研究鲜有报道,本文以计算仿真为理论基础,从SMT工艺优化.贴片吸嘴的选择等方面对影响SAW器件组装良率的因素进行了研究。
02 试验设计
SAW器件在SMT贴片过程中,产生芯片抛料、偏移和碎裂的原因主要包括几个方面:⑴)材料方面,如芯片基材LiTaO3;的物理特性、芯片结构及芯片表面状态等;2)设备方面,如SMT贴片机贴片位置误差、压力误差等;3)操作人员方面,如操作不当等;4)工艺方面,如贴片吸嘴的选择、贴片工艺参数等。
本文从贴片工艺优化入手,重点评估影响SAW器件贴片质量的2个因素:1)贴片压力及行程参数设定;2)吸嘴选型。试验所用的材料包括SAW芯片、BT基板、陶瓷吸嘴等;工艺设备包括SMT贴片机、回流烘箱、助焊剂清洗机、等离子清洗机、压缩模塑机、C-SAM超声显微镜和光学显微镜等。
03 结果与讨论
3.1贴片压力及行程参数设定
在贴片作业过程中,吸嘴通过对芯片表面施加一定压力,使得芯片凸点和基板焊盘充分接触,以利于下一步回流焊接。针对SAW器件LiTaO3单晶芯片易开裂的问题,在满足焊接要求的前提下,应选择尽可能低的贴片压力。本试验综合工艺稳定性和产能要求,将贴片压力设定为2N。
贴片过程中有标准和缓慢2种行程模式,设备可选菜单如图2(a)所示。行程对比如图2(b)所示,吸嘴下降的过程分为2步,第一步吸嘴以速度V1快速下降到一定高度,这个过程需兼顾芯片掉落偏移的问题和设备产能;第二步吸嘴以缓慢速度V2,移动至贴片区,这个过程主要针对惯性较大的大尺寸芯片,防止设备校准后芯片再偏移旋转的问题;完成贴片后,吸嘴以速度V3进入上升行程。缓慢模式与标准模式相比,除会较早地进入缓慢下降速度V2区间外,还有一段以更缓慢的速度V4上升的行程,然后再进入V3上升区间,这样可防止快速上升造成芯片被带出偏移的问题。本试验使用压力传感器观察不同行程模式下实际贴片时间和贴片压力的影响,压力传感器装置示意图如图2(c)所示。
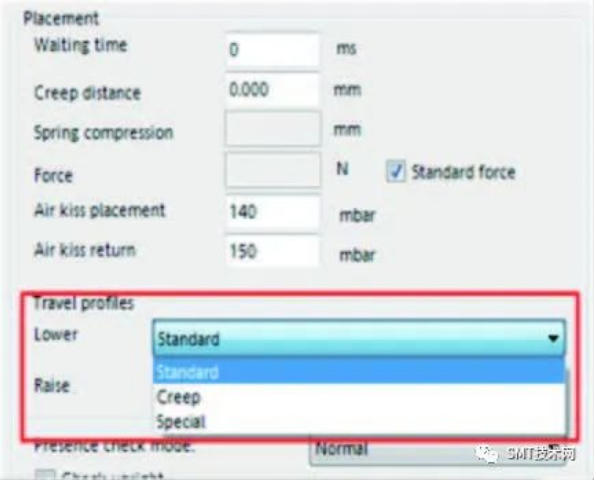
(a) SMT设备贴片行程可选菜单
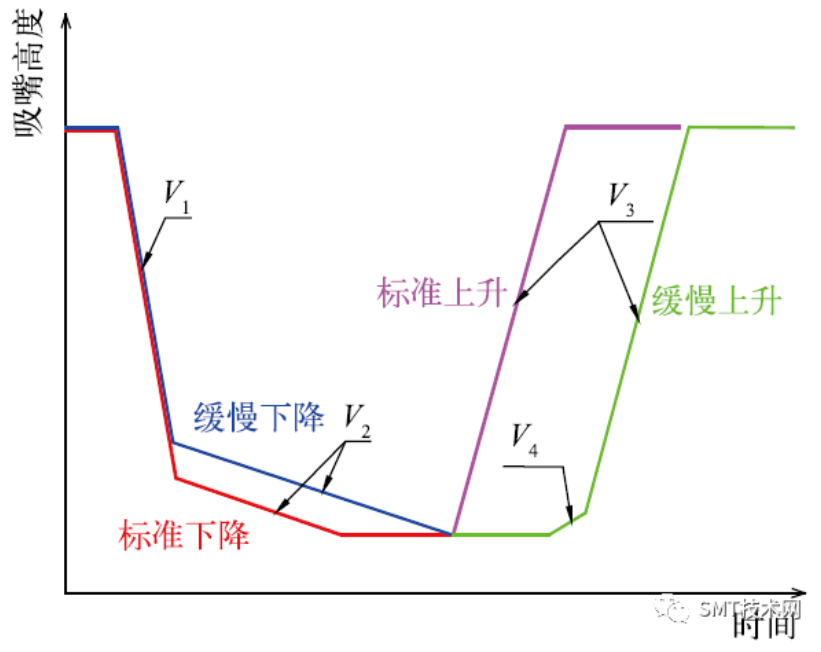
(b) 吸嘴行程各模式理论对比
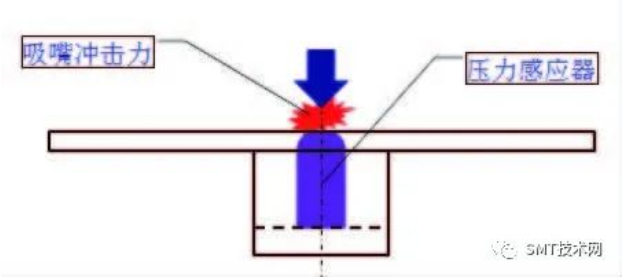
(c) 贴片时间压力监测装置示意
图2 SMT设备贴片行程可选模式及检测装置示意
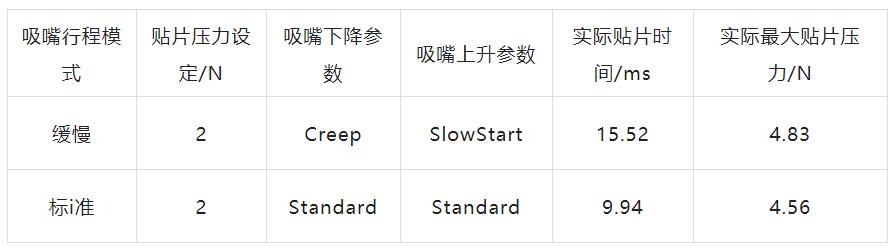
2 种行程模式下的贴片时间和压力实测值见表1。结果显示在相同的贴片压力设定下,标准模式与缓慢模式相比,实际最大贴片压力相差不大,但贴片时间少了5ms左右。因此试验选用标准模式,吸嘴作用于芯片表面的能量更小。
表1各吸嘴行程模式下的实际贴片时间和压力
3.2SMT吸嘴选型
试验使用陶瓷材质的SMT吸嘴,具有使用寿命长,高速贴装过程中不带静电的优点3。吸嘴结构如图3所示,吸嘴选型主要考虑2个参数:1)吸嘴内部尺寸,2)吸嘴外部尺寸。前者决定了芯片吸取的真空吸力,后者影响芯片表面的受力情况。真空吸力不足时会造成贴片过程中途芯片抛料或芯片偏移现象,而芯片表面压力过大时则会导致芯片碎裂问题。
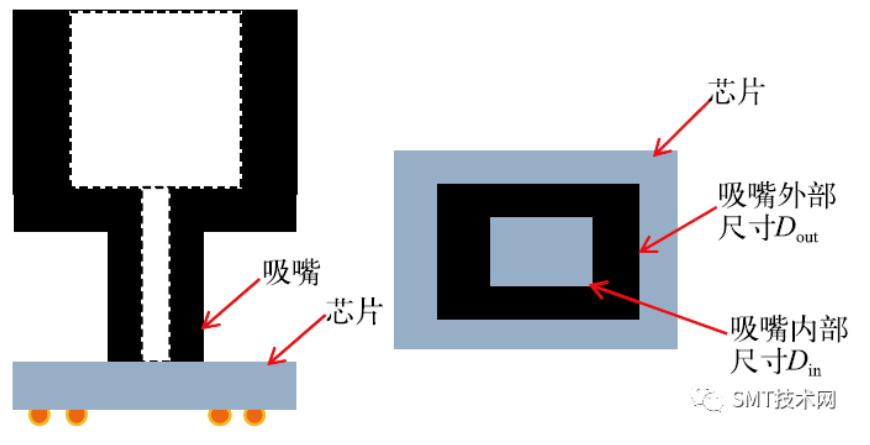
图3 吸嘴结构示意图
3.2.1吸嘴内部尺寸对芯片贴装精度的影响
评估吸嘴内部尺寸对贴片精度的影响,主要从2个方面考虑:1)吸嘴垂直吸取芯片时,芯片自身重力和上升产生的加速度力总和G需小于吸嘴的真室吸力F1;2)吸嘴移动过程中芯片的惯性力F需小于吸嘴与芯片之间的摩擦力F。吸嘴吸取芯片贴装过程中力的分布如图4所示。
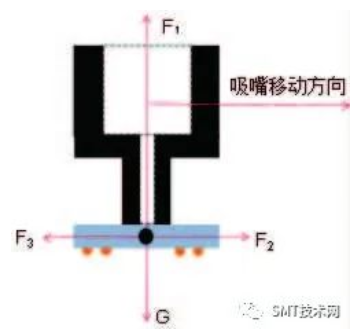
图4 吸嘴吸取芯片运输过程中力的分布
本试验SMT贴片机的真空度P=9.2g/mm2,安全建议系数X≥3,吸嘴与芯片之间的摩擦力u=0.5,设最大加速度a=25m/s2。试验选取的吸嘴内部尺寸长1.00mm,宽0.45mm,则真室吸取面积S.=0.45mm2。芯片A质量m~0.0035g。相关计算公式如下:
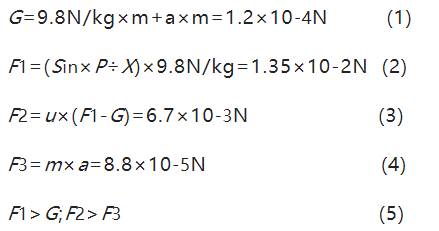
上述计算结果表明,试验吸嘴内部尺寸可满足芯片A贴装要求,进一步试验观察,未发现掉芯片抛料、偏移现象,符合预期计算。
3.2.2吸嘴外部尺寸对芯片表面受力情况的评估
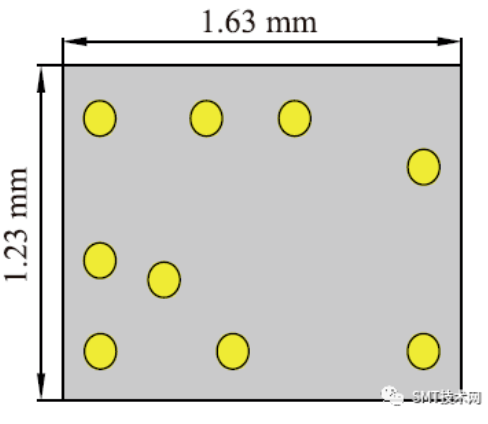
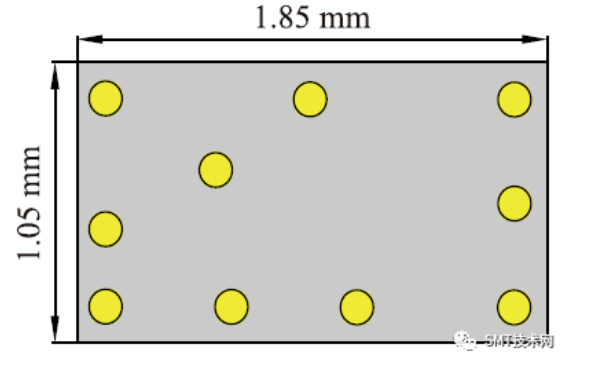
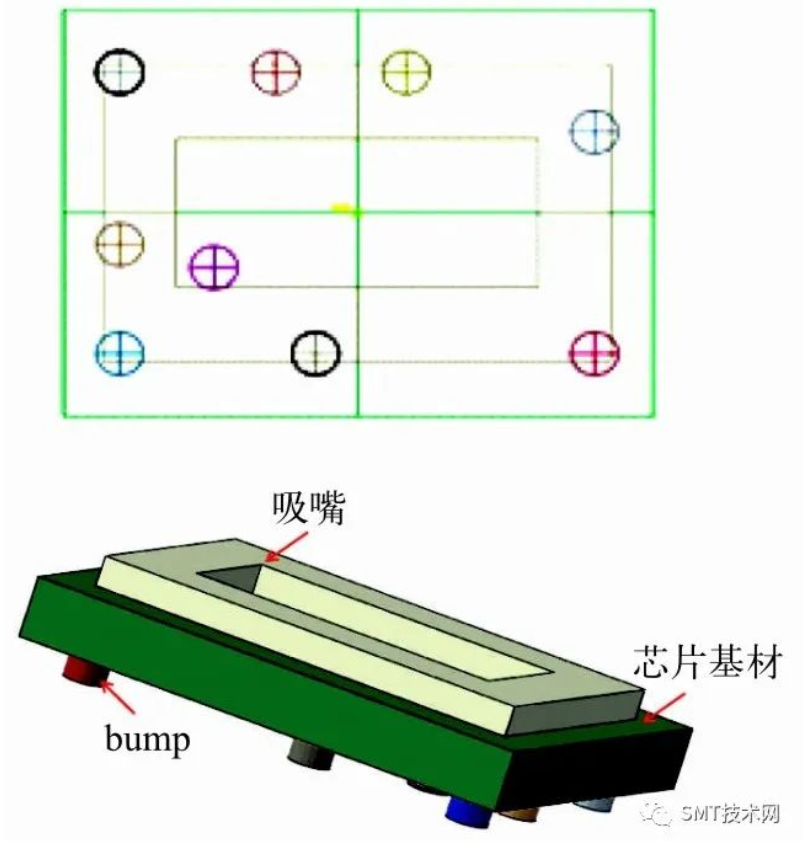
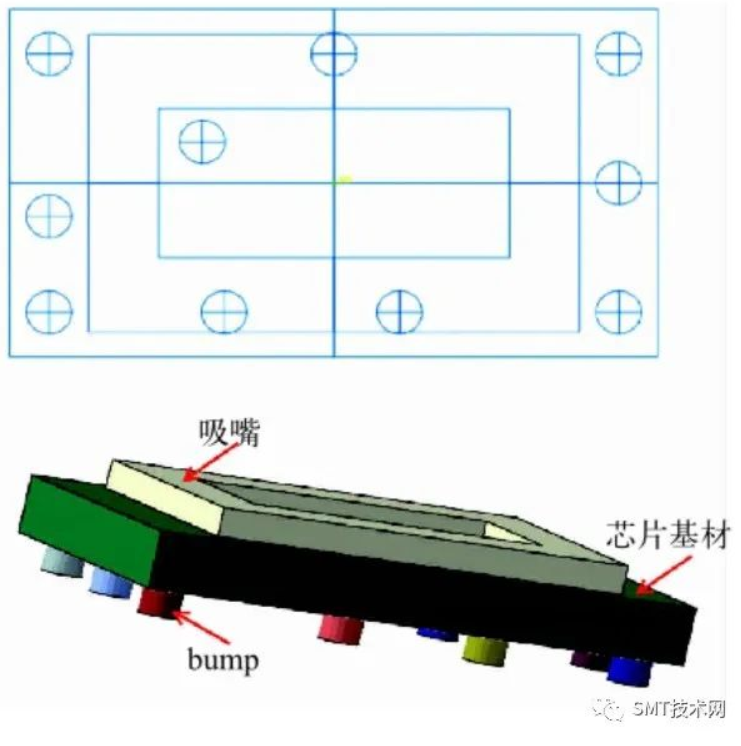
SAW器件在贴片过程中,吸嘴对芯片表面的受力影响包括2个方面:1)吸嘴接触面积的影响,2)接触区背面凸点的影响响。由于条件限制,采用同一款陶瓷吸嘴、2款不同凸点结构的SAW芯片进行试验,比较了2种芯片的受力情况。其中A,B2款芯片的基材均为LiTaO3,减薄厚度为200um±20um,芯片表面状态相同,芯片尺寸分别为1.63mmx1.23mm,1.85mmx1.05mm。二者面积相近,但凸点分布不同,见图5。
(a) 芯片A尺寸及凸点分布图
(b) 芯片B尺寸及凸点分布图
图5 2种芯片尺寸及凸点分布示意图
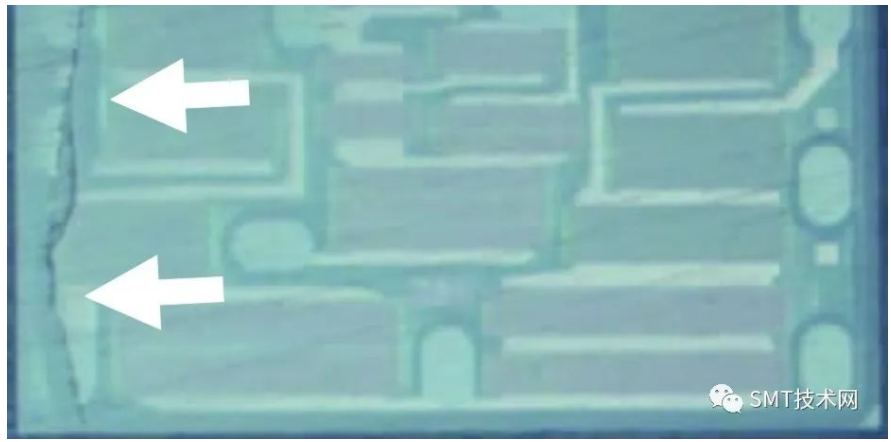
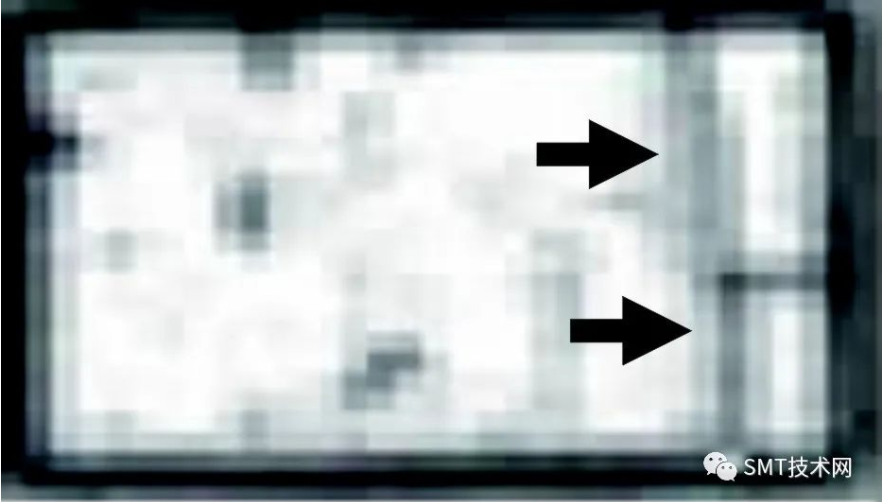
陶瓷吸嘴内部尺寸为1.00mmx0.45mm,外部尺寸为1.40mmx0.90mm。使用该款吸嘴对A,B2款芯片进行贴片,相同参数设定下芯片碎裂的比例存在明显差异:贴装芯片A2196颗,并在贴装后、塑封后进行观察,无芯片碎裂问题;贴装芯片B640颗,共有14颗芯片碎裂,尖效比例为2.19%。芯片B碎裂模式如图6所示,碎裂集中分布在芯片两侧,为吸嘴未覆盖部位。
(a) 贴片后芯片碎裂模式(显微镜观察)
(b) 塑封后芯片碎裂模式(声扫观察)
图6 芯片B碎裂模式
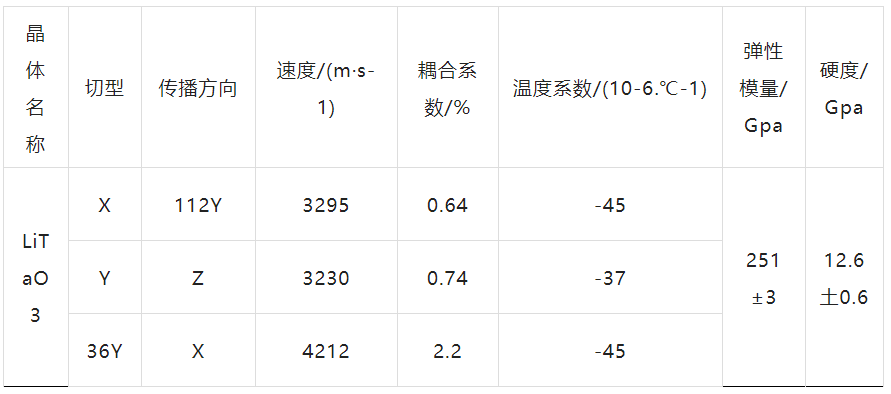
通过有限元方法建模仿真,研究吸嘴对该2款芯片的受力影响,其中LiTaO3材料特性见表2[4-5]。
表2LiTaO3;材料特性
(a)芯片A仿真模型
(b)芯片B仿真模型
图7 2种芯片仿真模型示意图
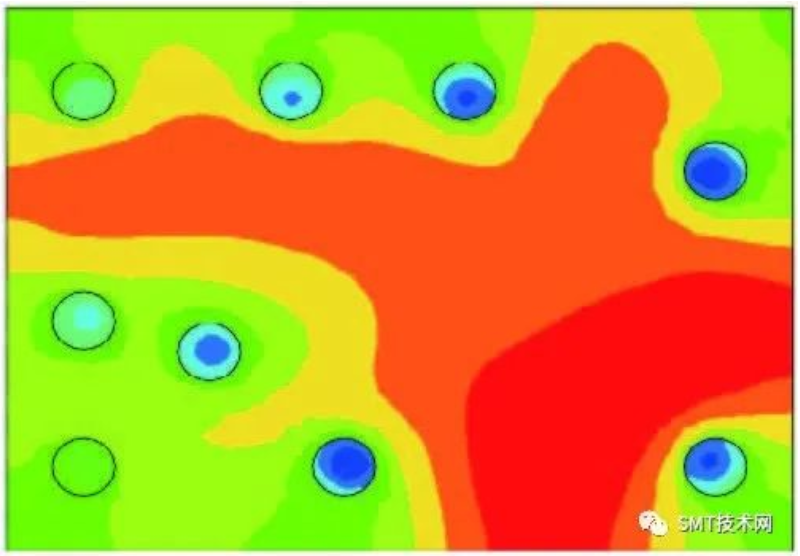
仿真模型见图7。在该模型中,载荷作用于吸嘴上表面,凸点底面作固定约束。模型观察了2种芯片结构及对应的应力分布。仿真结果表明,最大拉伸应力在芯片的下表面,且接近芯片四周边缘。晶圆切割会在芯片边缘留下微裂纹,在此应力作用下,芯片边缘会成为最薄弱的点,裂纹可能从该薄弱点开始,不断扩展并贯穿整个芯片,导致芯片碎裂。当吸嘴和芯片结构固定时,最大拉伸应力的幅值随着载荷的增大而增大,但最大应力的位置不变。对比2款芯片的应力分布情况,发现凸点能起到较好的支撑作用。吸嘴覆盖在芯片凸点上方时,凸点能分散大部分的载荷,因而作用在凸点上方及附近的LiTaO3基材拉伸应力最小。而发生拉伸应力最大的区域,主要集中在吸嘴覆盖但无凸点支撑的区域,因此通过合理的芯片结构设计或吸嘴选型优化,尽量使吸嘴覆盖的区域能有凸点支撑,芯片受到的拉伸应力得到均衡分布。
(a) 芯片A拉伸分布图
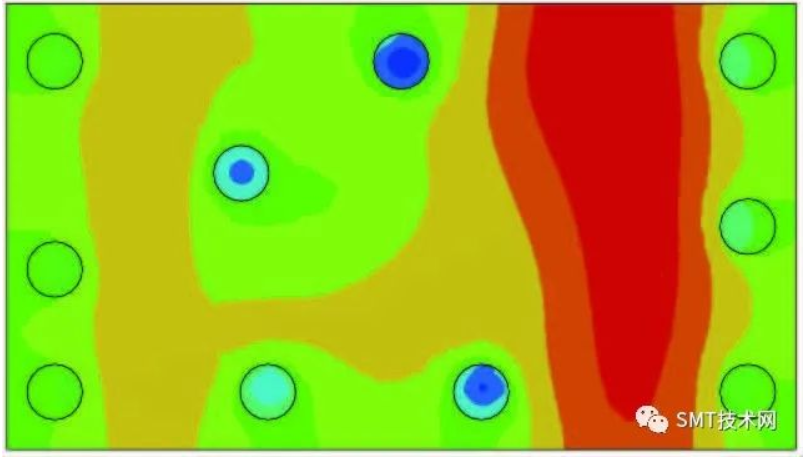
(b) 芯片B拉伸分布图
图8 2种芯片拉伸力分布图
2 种芯片拉伸力分布如图8所示,贴片负载为4.5N时,对比2款芯片的最大拉伸应力计算值,可以发现吸嘴与芯片A结构匹配度较好,最大拉伸力为12.17MPa;芯片B尺寸比吸嘴长很多,载荷通过吸嘴作用于芯片上时,由于芯片两侧凸点分布在吸嘴外,起到的支撑作用较弱,底部的最大拉伸力为16.17MPa,高于前者32%。根据威布尔分布,小尺寸LiTaO3,基材在局部拉伸力达到15MPa以上时就有发生碎裂的风险6,仿真结果与实际芯片碎裂模式一致。
针对芯片B,若将吸嘴的外部尺寸优化为1.70mm×0.90mm,吸嘴覆盖到芯片两侧凸点,则仿真应力分布云图类似,应力水平可显著降低至12.41MPa,证明吸嘴外部尺寸是影响芯片碎裂的重要因素之一。
04 结论
本文以LiTaO3,基材的SAW器件为例,研究了SMT贴片工艺参数及吸嘴尺寸对SAW器件贴片中芯片抛料、芯片碎裂的影响。通过对SMT贴片压力和行程等工艺参数的优化,可有效解决贴片过程中芯片掉落和偏移的情况,提高贴片良率。选择合适的吸嘴内径可保证足够真空度,防止芯片抛料或偏移﹔选择合适的吸嘴外径使其尽量覆盖更多的凸点,可降低贴装过程中的芯片拉伸应力,并显著减少芯片开裂几率。
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号