


铣刀式分板机分割FR-4基板工艺参数设定
章强 刘朋飞
苏州维嘉科技股份有限公司
摘要:当前电子产品正在飞速地向着体积小型化、功能多样化、元件精密化的方向发展着。电子产品的微小型化使得PCBA更加得高集成化,这也意味着我们需要耐热性能以及机械强度更加优越的板材,因此当前FR-4基板就成了主流的板材。于此同时,电子产品的微小型化,要求印制板双面多层和层间高密度互连,使得板面单位面积上的元器件数量大幅增加,令板边空隙裕度(Margin)变得更小[1]。这就为PCBA的分板工艺提出了更高的要求,需要适应各种异形板的分割,需要胜任高精度的分割,还需要尽量减少分板时产生的应力作用。由此可见铣刀式分板机的盛行也就不足为怪了。本文介绍了如何设定合适的分板工艺参数来更快更好地达成我们的分板需求。
关键词:铣刀式分板机;PCBA;FR-4基板
1理论计算
1.1立铣刀转速及进给量计算公式
1理论计算
1.1立铣刀转速及进给量计算公式
(1)立铣刀主轴转速计算公式
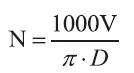
N:主轴转速(rpm)
V:切削速度(m/min)
π :圆周率(3.1416)
N:主轴转速(rpm)
(2)立铣刀进给量计算公式
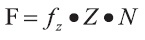
F:每分钟进给量(mm/min)
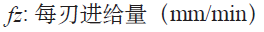
Z:立铣刀刃数
D:刀具直径(mm)
由上面两个公式可得:
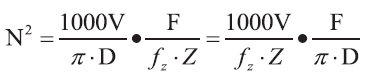
找到适当的每刃进给量和切削速度就能使切割效果变得更好。当前分板机可以改变的工艺参数为刀具直径、分板速度(每秒进给量)、转速,若要保持良好的分板效果,那我们可以根据下方公式调整这三个工艺参数。
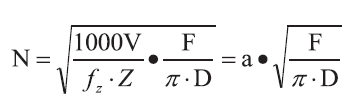
(a为常量)
1.2市场现有工艺参数参照表
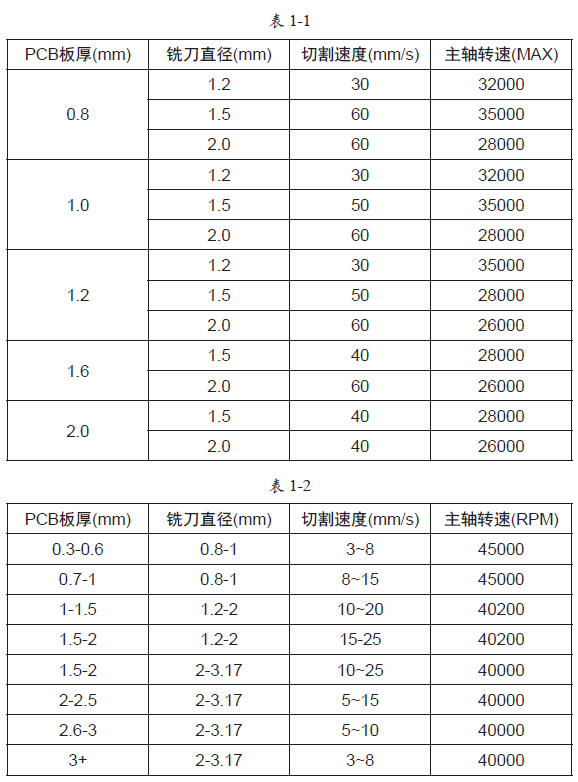
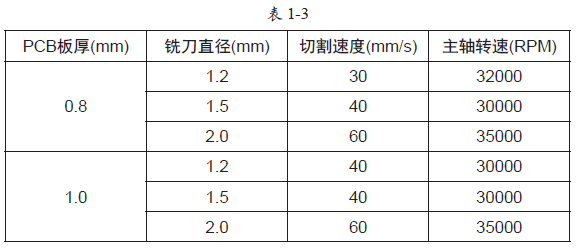
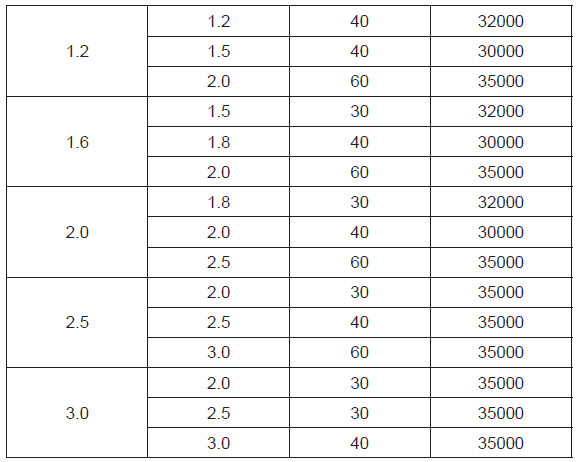
参考上表,使用板厚为1.6mm的FR-4基板,刀径1.6mm,分板速度为30mm/s,转速应设定为32000rpm
2实际分板效果
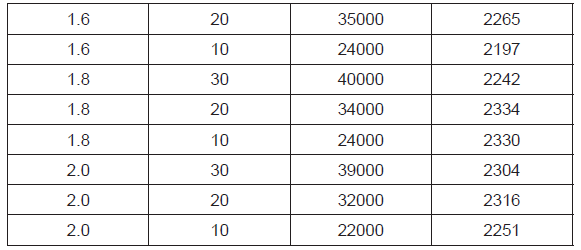
测试使用各直径的刀具在不同切割速度下分割相同材质相同厚度的FR-4基板时的最佳转速,由此确定公式中的常数a的值。
2.1使用刀径为1.6mm的硬质合金刀
1. 板材为1.6mm厚FR-4基板,分板速度为30mm/s
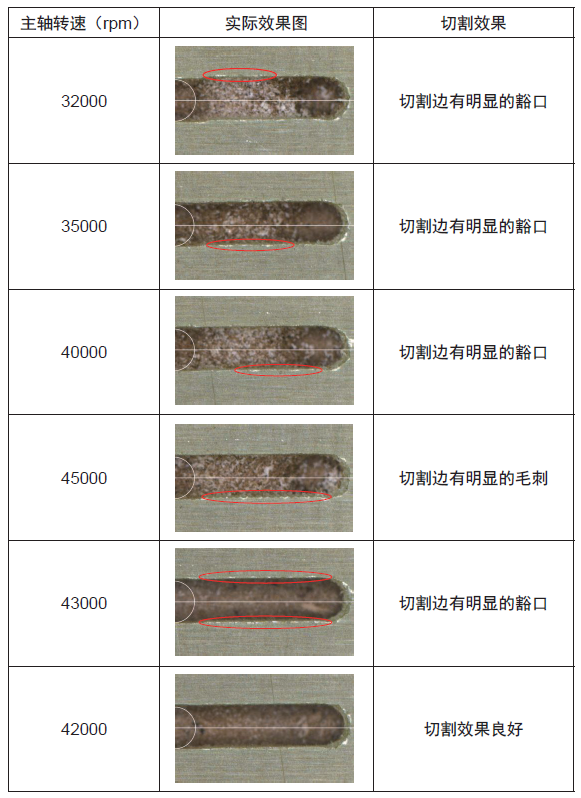
结论:分割效果最好时的主轴转速为42000rpm,由实际切割效果计算出公式中的常数a
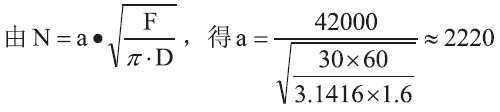
2.板材为1.6mm厚FR-4基板,分板速度为20mm/s
将a=2220代入公式,得出理论转速为:
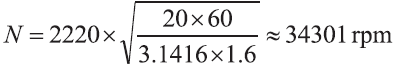

结论:分割效果最好时的主轴转速为35000rpm
3.板材为1.6mm厚FR-4基板,分板速度为10mm/s
将a=2220代入公式,得出理论转速为:
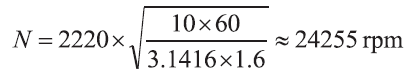
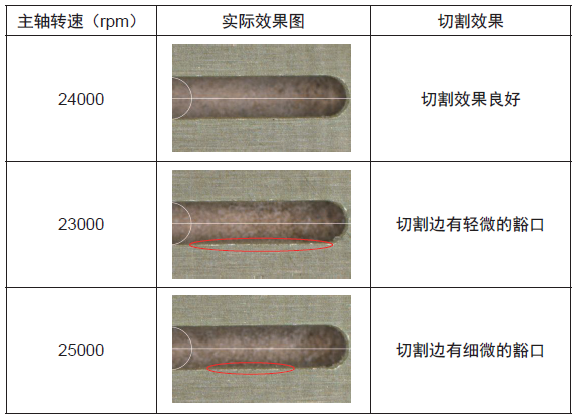
结论:分割效果最好时的主轴转速为24000rpm
2.2使用刀径为1.2mm的硬质合金刀
1.板材为1.6mm厚FR-4基板,分板速度为30mm/s
将a=2220代入公式,得出理论转速为:
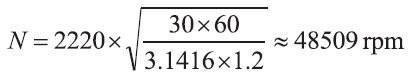
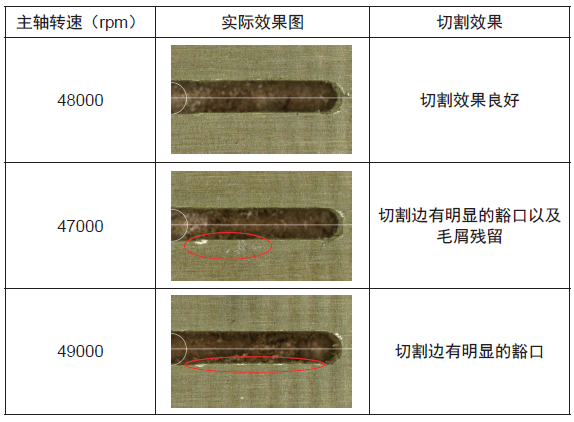
结论:分割效果最好时的主轴转速为48000rpm
2.板材为1.6mm厚FR-4基板,分板速度为20mm/s
将a=2220代入公式,得出理论转速为:
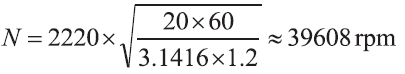
结论:分割效果最好时的主轴转速为40000rpm(分割效果相同时选择主轴转速较低的结果)
3.板材为1.6mm厚FR-4基板,分板速度为10mm/s
将a=2220代入公式,得出理论转速为:
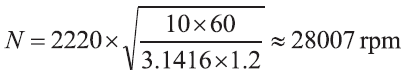
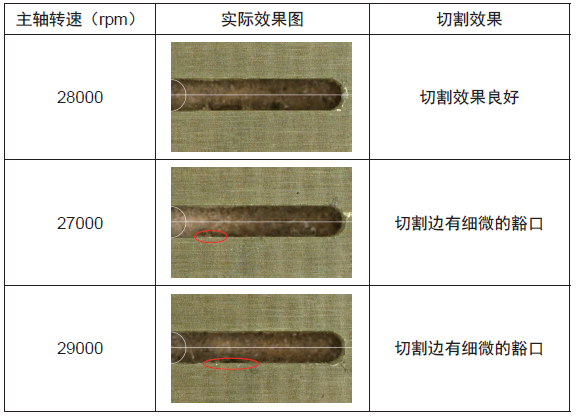
结论:分割效果最好时的主轴转速为28000rpm
2.3使用刀径为1.8mm的硬质合金
1.板材为1.6mm厚FR-4基板,分板速度为30mm/s
将a=2220代入公式,得出理论转速为:
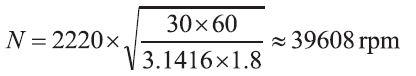
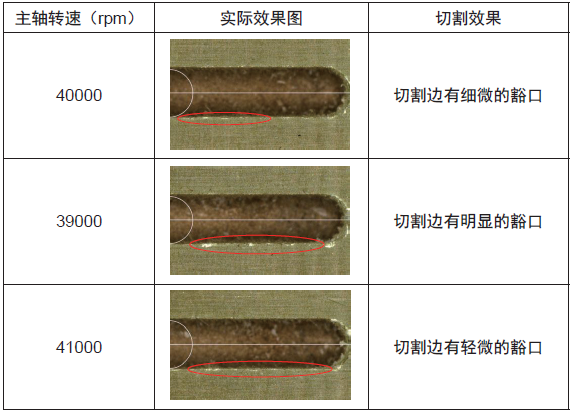
结论:分割效果最好时的主轴转速为40000rpm
2.板材为1.6mm厚FR-4基板,分板速度为20mm/s
将a=2220代入公式,得出理论转速为:
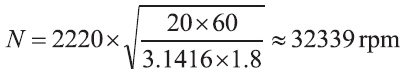
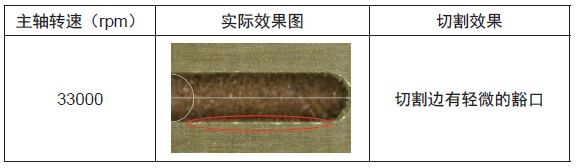
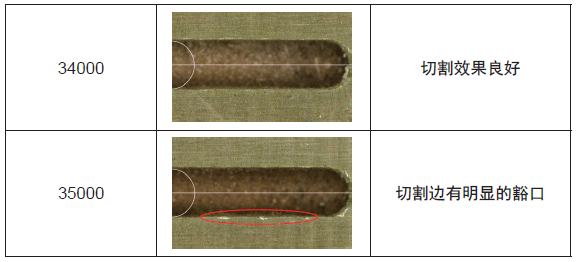
结论:分割效果最好时的主轴转速为34000rpm
3.板材为1.6mm厚FR-4基板,分板速度为10mm/s
将a=2220代入公式,得出理论转速为:
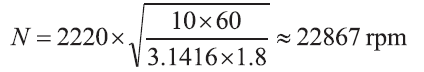
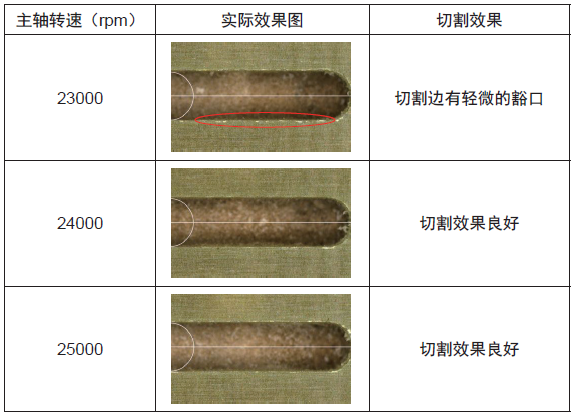
结论:分割效果最好时的主轴转速为24000rpm(分割效果相同时选择主轴转速较低的结果)
2.4使用刀径为2.0mm的硬质合金刀
1.板材为1.6mm厚FR-4基板,分板速度为30mm/s
将a=2220代入公式,得出理论转速为:
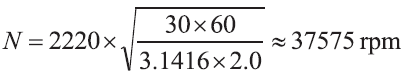
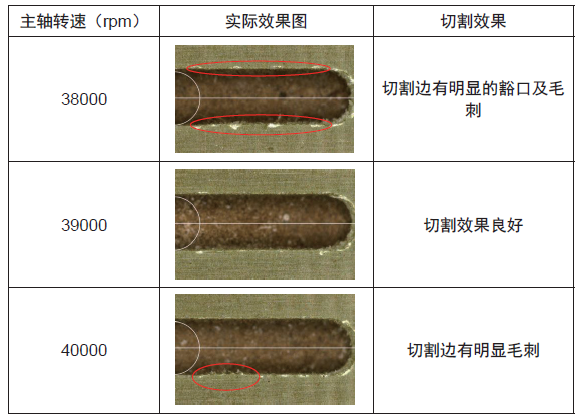
结论:分割效果最好时的主轴转速为39000rpm
2.板材为1.6mm厚FR-4基板,分板速度为20mm/s
将a=2220代入公式,得出理论转速为:
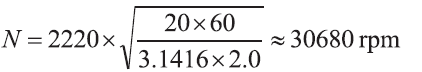
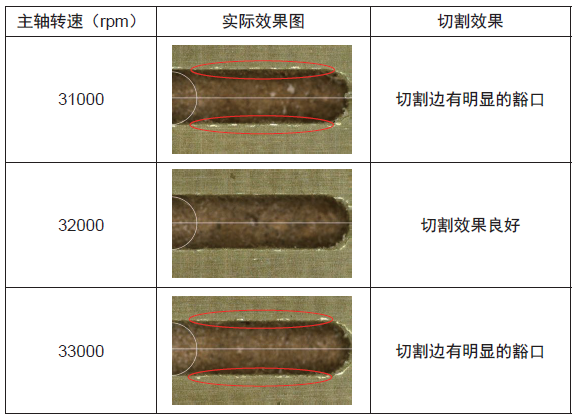
结论:分割效果最好时的主轴转速为32000rpm
3.板材为1.6mm厚FR-4基板,分板速度为10mm/s
将a=2220代入公式,得出理论转速为:
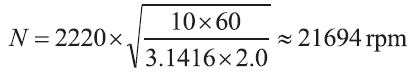
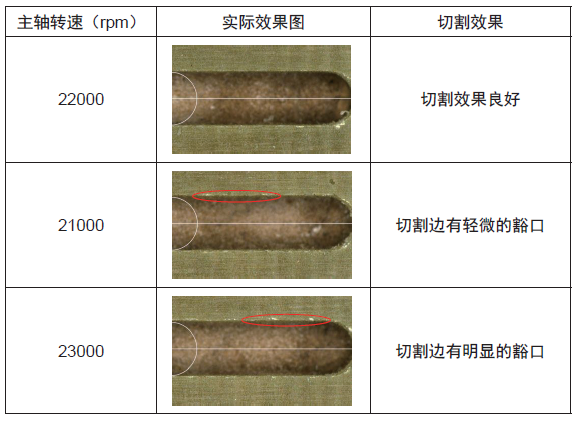
结论:分割效果最好时的主轴转速为22000rpm
3数据分析
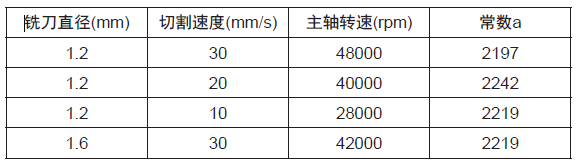
常数a的变化曲线见下图
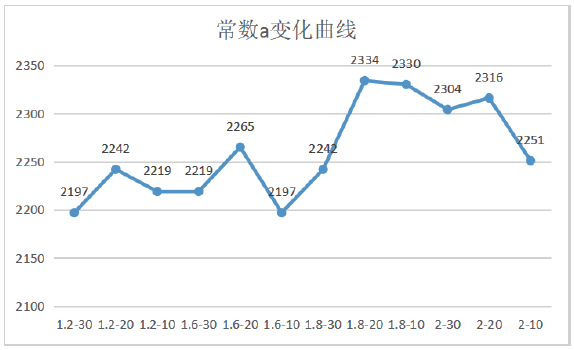
由上图可见a的值在一定范围内波动,我们取a的最靠近中间数的众数2242作为最终代入公式的值
4结论
1.使用高精度铣刀式分板机分割FR-4基板时的最佳转速满足公式:
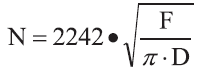
N:主轴转速(rpm)
π :圆周率(3.1416)
D:刀具直径(mm)
F :每分钟进给量(mm/min)
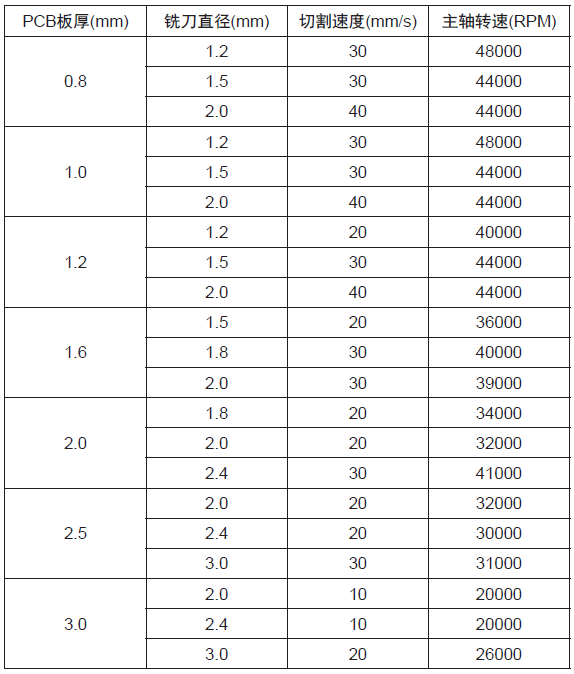
(由于制版工艺的不同,以及机器特性的轻微差别,实际设定的工艺参数需要进行微调)
高精度铣刀式分板机的常用板厚及刀具的转速参照表如下:
2.该公式对其它铣刀式分板机的参考意义
分板设备多种多样,能达到高密度组装扳分板工艺要求的却屈指可数;比如手持式便携产品组装板外形精巧器件致密,能满足其高精度低应力分板的设备更少[2]。铣刀式分板机就完全能胜任该工作,那么使用铣刀式分板机时的分板工艺参数的设置就显得尤为重要。
当铣刀式分板机使用相同材质刀具时,可以套用上方的公式,找出固定常数a的值,那么该机器的分板工艺参数的设定就变得简单了起来。
参考文献
[1]李峰.电子加工领域分班工艺[C].中国高端SMT学术会议论文集,2019.
[2]杨根林.高密度组装板的分板工艺与应力控制[C].中国高端SMT学术会议论文集,2011.
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号