


预测焊膏的转印效率及其印刷量
(本文摘自《SMT China表面组装技术》杂志2017年8/9月刊技术文章,仅限于SMTC读者及业内人士参考,不得作为商业用途!版权所有,违者必究!)
目前如J-STD-005和JIS Z 3284-1994等行业标准均呼吁采用粘度测量来用作保证焊膏质量的试验方法,几乎所有生产和销售的焊膏都采用在单一剪切速率下的粘度范围值来做为判断它们是否符合出货和客户规格要求的一项标准。
已经有了多次报道,在与表面贴装技术工艺相关的缺陷中,约有80%的缺陷涉及到焊膏印刷过程。焊膏在单一剪切速率下的粘度值可以用来预测焊膏样品在可印刷性上的致命性缺陷。然而,对单剪切速率下粘度读数在缺陷预测上可能产生的假阳性问题还是不十分清楚。
直观地来说,焊膏在印刷过程中将会受到几种剪切速率的影响。用刮刀将焊膏压入模板的孔中,该过程中施加到焊膏上的应变将是最高的。而模板与印刷电路分离的过程,将带来第二高的应变。焊膏与刮刀的相互作用也是产生高应变的重要因素之一。非常低的剪切力特性则预示着焊膏产生塌陷的可能性较大。本项研究将采用一种可变速率的流变仪(配合锥形和板形配件),来观察焊膏在流变学与印刷量之间的相关性及其印刷重复性。我们的研究目标是:确定粘度-剪切应变速率曲线是否可以用作预测焊膏的缺陷率,与此同时,对用户所使用的焊膏性能做出更为准确的预测。我们期望这项工作能够对今后一系列有价值的研究起到引导作用。
引言
对于任何电路组装工艺而言,预测焊膏的转印效率及其印刷量的可重复性都是十分有价值的工作。预测一罐焊膏能制造出多少优质电路板的数量,对于精打细算的合同制造商而言是至关重要。在大多数情况下,一级组件供应商并不具备修复具有缺陷电路板的能力,将会因为缺陷而付出昂贵的代价。他们必须丢弃这些有缺陷的组件,并停止生产线,直到确定并纠正缺陷的根本原因为止。
市售焊膏的粘度具有其规格上限和下限值。通常,在一个特定的剪切速率下来测量该焊膏的粘度,该剪切速率与每分钟10转(RPM)的螺旋粘度计相关联。如果焊膏中所含的粉末被酸性活化剂溶解在焊膏流体中,则焊膏的粘度将会迅速增加。如果粘度增加超过规格上限值的20%〜30%,它的印刷结果就可能变得很差,此时焊膏甚至无法涂刷整个模板,并且模板中有的孔将呈现没有填充的现象,导致印刷图案的部完整跳跃。
我们的研究的目的是要确定焊膏的印刷产额和流变学之间是否存在相关性,最终的目标是使流变学测量能更好地预测各种焊膏样品的印刷量及其重复性。
这种测试方法的另一个好处是可以减少焊膏的浪费,螺旋式粘度计测量需要一瓶500克的焊膏,由于焊膏长时间暴露会产生相对较高的剪切力,这个500克焊膏样品就不能再用于组装过程,而锥形/板形流变测量中只使用几克焊膏。
本研究仅限于一种免清洗焊膏,SAC 305无铅粉末和三种粒度尺寸分布。应当注意的是,由于上述相同的机理,水溶性焊膏的粘度也将会增加而变得不可印刷。事实上,当暴露于较高的温度时,水溶性焊膏的粘度会增加得更快。此外,它们在较低的湿度下粘度也会增加,因此对水溶性焊膏的行为评估已超出了本项研究的范围。
试验条件
我们采用了商业化设备制作了三种焊膏样品来进行实验。已经有多个实例表明,实验室规模制作的焊膏具有与商业化批量生产的焊膏具有不同的流变性质。在本实验中,在相同的实验室条件下制备了三种焊膏样品。
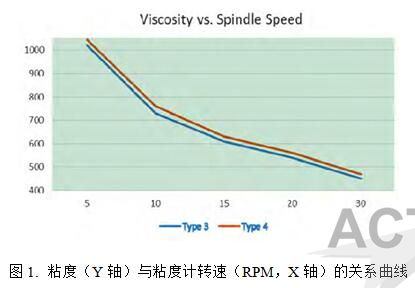
令人值得注意的是,对于一定量的焊膏体,在一个固定的金属含量下的改变其粒度分布,将会产生不同的粘度。89%金属含量的3型粉末具有比相同金属含量的4型粉末更低的粘度。
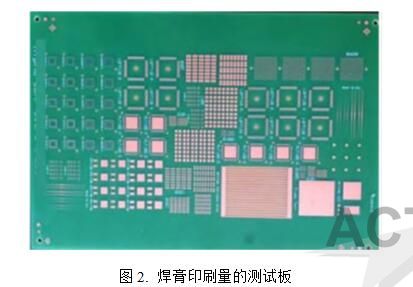
在较低剪切速率下,样品的粘度差异更为明显。图1显示了在同样金属含量下,具有两种SAC 305粉末粒径分布的焊膏粘度-剪切速率曲线。我们采用标准的测试板和无涂层的.004英寸(100微米厚)的激光切割不锈钢模板,用标准的测试方法对三种焊膏的印刷量及其印刷重复性进行了评估(图2)。使用Koh Young Aspire焊膏检查(SPI)仪测量焊膏的印刷量,然后将这些测量值输出到Minitab统计分析软件程序,来报告焊膏的印刷能力。
流变学测量
锥形和板式流变仪
我们使用带有锥形和平板探头的Malvern Kinexus流变仪来测量流变性。该设备能产生连续一个连续变化的剪切速率,可同时测量在每个剪切速率下的焊膏粘度,图3是该设备的照片。
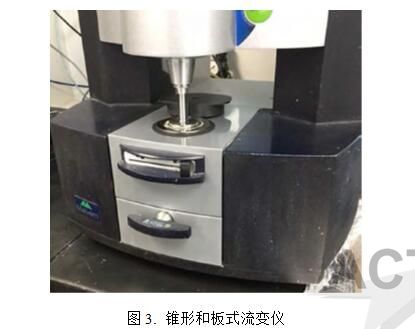
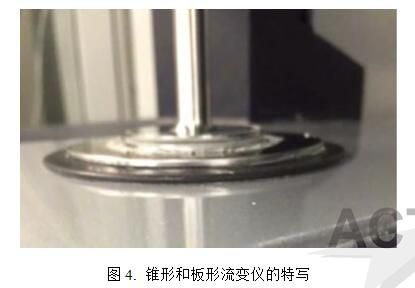
图4是锥形和板式流变仪的特写。由于处在锥体和平板之间的焊膏会发生摩擦而产生热量,它的底板连接有一个冷却单元,并与25℃的水浴装置相邻,水浴装置向底板下方连续流出25℃的水流,以保持粘度测量时所需的等温条件。
剪切速率的对数将连续地从每秒0.1/秒变到100/秒,同时测量在不同剪切速率下的粘度,总测量时间为2分钟,在每10个剪切速率下进行10次测量。
结果和讨论
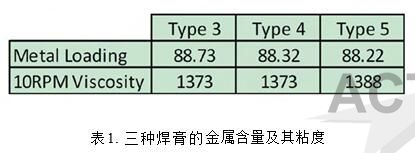
表1详细说明了三种焊膏在室温(25℃)下的金属含量与其初始粘度间的关系。 如上所述,为了它们能具有相同的10RPM Malcolm粘度测量值,如果焊膏中金属粉末的分布尺寸的减小,就需要随之降低该金属的含量。
令人感到兴趣的是,在较低的剪切速率下,粘度分布的偏差较大,而粘度在较高剪切速率下其偏差有着明显的收敛。
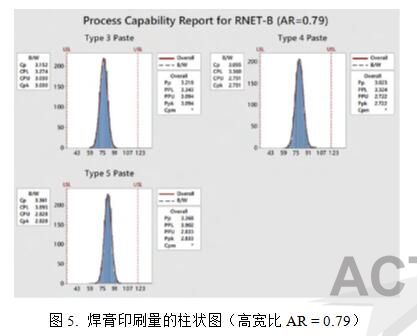
当面积比为0.79时,用3型,4型和5型粉末制备的焊膏印刷重复率(CpK)为2.89±0.14(图5),这相当于具有小于0.6ppt的缺陷产生率。
在面积比为0.54时,三种焊膏的性能表现有所不同(图6)。用3型粉末制备焊膏的CpK为1.23,这意味着,其缺陷率将大于100ppm。而使用4型粉末制备焊膏的CpK为1.82,相当于具有50ppb的缺陷率。
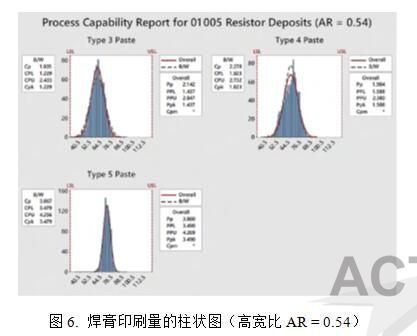
最后,使用5型粉末制备焊膏的CpK为3.48,它的缺陷率仅为2.56 x 10⁻¹⁷。
在低的和中等剪切速率下,试验焊膏具有三种不同的流变学性质,并且在高宽比为0.54时,焊膏还显现出有三种不同的印刷性能。那么现在的问题就变为了这两种结果是否存在着相互间的因果关系。
第二种类型的流变学测试是采用剪切应力的扫描试验,该种测试方法和印刷过程更具关联性。 在这种测量中,剪切应力经历从低到高再回到低的应力循环。直观地说来,这类似于一组橡皮刮刀在来回地推动焊膏球体。图7显示了对三种试验焊膏的测试结果,再次显示出3型、4型和5型焊膏之间显示出相似的行为。这一现象表明焊膏的流变学行为可以用于预测其印刷质量的重要印证。
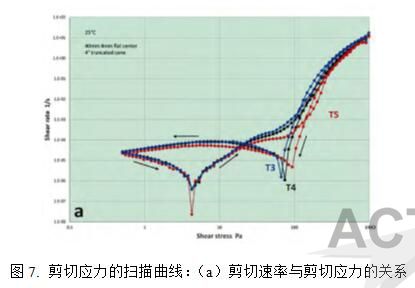
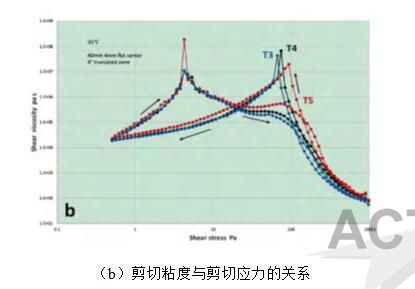
与由高到低的应力扫描相比,由低到高的应力扫描存在着明显的迟滞。在较高的应力下,焊膏大体上类似于一种黏性液体,显示出剪切稀薄,但随着应力的降低和粘度的增加,3型、4型和5型粉末分别在约100Pa、75Pa和65Pa处会发生不连续现象。5型粉末的不连续粘度要比类型3型和4型粉末来得低一些。在发生粘度不连续性之后,它随着剪切应力的降低而稍微有些降低。
在低应力到高应力扫描期间,粘度随着剪切应力而增加,直到所有三种焊膏在4Pa下发生又一个的不连续为止。在此之后其粘度会逐渐降低,直到应力约为100Pa时开始剪切变稀起,它们显示出一种准固体行为。
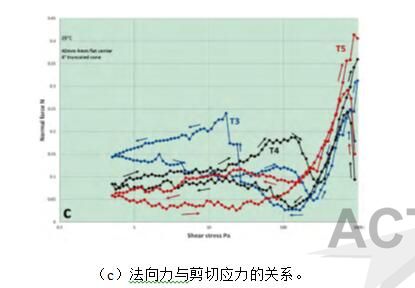
图7c显示了在剪切扫描时对其法向力的测量,该法向力方向与剪切应力相互垂直。测量数据中的杂散信号很高,但是依然可观察到三种类型粉末制成的焊膏间有着明显的差异。所有三种焊膏在高的剪切速率下表现出较高的法向力,并且随着应力的降低而降低。然而,3型焊膏却是随着应力(低于100Pa)的减少而增加,直到达到20Pa的不连续处。而且,研究者们在反向扫描中还观察到了较强的滞后现象。当法向力在应力变化下保持几乎恒定,直到约100Pa时,法向力会随应力变小而略微下降,直到在约250Pa时有其最小值,而之后法向力随应力升高而增加。用5型焊膏粉末制备焊膏的法向力在100Pa和1000Pa之间表现出类似的增加特性,但在小于50Pa的应力下,其法向力几乎保持恒定,减小应力会比增加应力引起更显著的法向力变化。4型焊膏的法向力行为介于3型和5型焊膏之间。
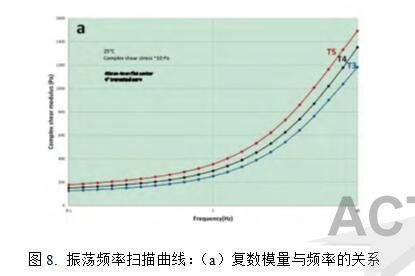
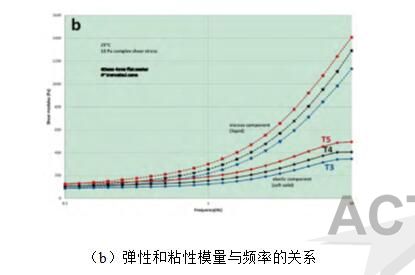
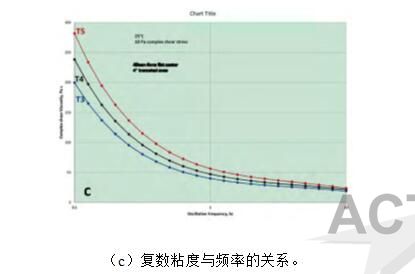
振荡扫描也可用来检查焊膏的性能。在这种测量中,经截头的锥台体顺时针和逆时针方向以正弦函数的速率旋转。振荡扫描测量可以将材料的固态行为(如弹性、位移相)和液态行为(粘性、位移异相移)进行分离。图8显示了频率扫描的测量数据,测量条件是恒定复合剪切应力约为10Pa,频率的逐步扫描步长在10-0.1Hz之间。图8a显示了复数模量与频率的关系,在图8b中该复数模量被分成相(弹性和类固态)和异相(粘性和类液态)成分。对于所有三种焊膏,它们的弹性模量在约10Hz达到稳定值,但粘性模量会随频率升高而持续增加。同样,图8c表示粘度随频率降低的变化,5型焊膏在低频下具有最高的粘度,而3型焊膏在低频下具有最低的粘度,4型焊膏则位于两者之间。
结论
我们进行了三种类型的流变学测量,显示了本研究中三种焊膏在其印刷量及其重复性上的趋势。低高宽比(0.54)焊膏会增强流变学测量与其印刷量可重复性之间的相关性。流变学测试所需的焊膏样品量要比螺旋粘度测试所需的样品量要低一个数量级。如果流变学测量能成为焊膏检测的标准,供应商和用户都可以减少在测试材料上的浪费。显然,在将这种类型的测试方法提升到作为行业标准之前,还需要进行更多试验,包括进行IPC-JSTD-005的循环测试等。(SMTC@ACT)
编者注:本文最早发表在2016年SMTA International会议论文集上。




 粤公网安备
44030402004701号