


在大功率芯片粘接预成型焊接时的空洞控制
(本文摘自《SMT China表面组装技术》杂志2017年12月/2018年1月刊技术文章,仅限于SMTC读者及业内人士参考,不得作为商业用途!版权所有,违者必究!)
作者:Dr. Arnab Dasgupta, Elaina Zito, Dr. Ning-Cheng Lee
高亮度LED或高功率芯片等具有大尺寸焊盘器件的组装,通常是通过与预成型焊片的焊接来进行。采用预成型焊片可以减少空洞的发生以及由焊膏产生的助焊剂烟雾。使用预成型焊片也能使产品相比于采用掺银环氧树脂时具有更好的热导率及电导率,尤其是在空腔内焊接的情况下更为显著。焊点中的空洞是影响器件高可靠性及其性能的关键因素。在本项研究中,采用铜片-铜片的夹层结构来模拟大尺寸焊盘高功率器件组装中的空洞行为。我们分别改变了焊料合金的类型,涂敷在预成型焊片上固体助焊剂的用量,铜片的预氧化程度,回流焊温度,以及在回流焊过程中施加在夹层结构上的压力等参数条件,对组装中涂敷了助焊剂的预成型焊片进行了研究。
实验
1. 焊料合金的类型
对于三种焊料合金的预成型焊片进行了测试,其合金组分别为96.5Sn/3Ag/0.5Cu (SAC305),63Sn/37Pb以及57Bi/42Sn/1Ag。预成型焊片的直径是0.906英寸,厚度是0.006英寸。
2. 助焊剂涂层
在预成型焊片上预先涂敷了一层固体助焊剂膜,所采用的是助焊剂浓度分别为0.5%,1.0%及2%的异丙醇溶液。
3. 铜片的预氧化处理
采用铜片(直径为0.906英寸,厚度为0.020英寸)来模拟芯片和衬底。首先对其进行了预清洗,将它浸泡在被稀释的HBF4水溶液中,接着用去离子水进行冲洗,在空气中干燥。随后,这些经清洗过的铜片在焊接工艺之前进行预氧化,这是将它放置在230℃的热板上,时长分别为0秒、30秒、60秒及5分钟。
4. 芯片粘接夹层结构
高功率芯片的粘接结构用两块铜片来进行模拟,即是将涂敷有助焊剂的预成型焊片进行粘接。一块3英寸×3英寸的陶瓷板被用作载体,模拟用的芯片粘接夹层结构(预成型焊片上有一块铜片,之后再放置另一块铜片上)被放置于陶瓷载体上。在芯片与预成型焊片的粘接中,许多制造工艺采用了在芯片上施加一定重量的夹具来固定这种夹层结构。在本项研究中,施加于夹层顶部的金属块压重可以从0到100克变化,以模拟夹具的实际重量。在施加一定压重的情况下,还在芯片顶部放置一块硬纸板来进行隔热。
5. 回流焊峰值温度
位于载体上的夹层结构放置在一个具有5个温区的在线回流焊炉中,它们将经历如下所示的不同峰值温度:
• SAC305:240°C、250°C和260°C
• 63Sn/37Pb:205°C、215°C和225°C
• 57Bi/42Sn/1Ag:160°C、170°C和180°C
6. 不同压重条件下的回流焊
对于SAC305焊料,回流焊时在其夹层的顶部放置了0克、10克、30克和100克的不同金属压重。对于这种组装件,采用了刚经过清洗的铜片,0.5%浓度的助焊剂以及240℃的峰值回流温度,在每种条件下回流焊加工10块夹层样品。对于63Sn/37Pb和57Bi/42Sn/1Ag焊料样品,则是使用了0克、10克、20克、30克的压重来进行压力变化上的研究。
7. 评估
在回流焊以后,夹层结构通过X光检查以确定其空洞产生区域所占百分比。对于SAC305焊料样品,每一压重条件下的3块夹层结构将被制成截面样品,以确定在不同压重条件下其焊接层的厚度。
结果
采用X线图像表征压重对SAC305夹层结构的影响。
图1显示了SAC305焊料夹层结构在不同压块重量下的X射线图像。所使用助焊剂的浓度是0.5%,回流焊的峰值温度是240℃,铜片在使用之前经过了刻蚀清洗。虽然针对每种条件组合准备了10块样品,但有3块夹层样品被去除了,这是由于它的焊点中存在大的开口,而无法使用图像分析软件来正确确定空洞面积的百分比。大多数样品具有对铜片周界的完全浸润性,只有一小部分显示出在焊点边缘存在着小块的非浸润区域。
大部分的空洞都有着明显的空白区,但有一小部分样品能在空洞区域中看到一些浅色焊料斑点,例如在10克压重系列的第三幅图以及在30克压重系列的第一幅图。这些斑点状焊料小岛的形成原因是:曾经形成过液态的焊接,但随后由于空洞膨胀而被部分地清除了。
在大部分图像中,可以清晰地看到同心环状的纹理,这表明铜片可能已被扭曲。与此同时,焊接看上去在中心区更厚一些,并且焊料的凝固过程可能是从边缘逐渐向中心发展的。
1.焊接层厚度(BLT):100克压重样品的阴影颜色相比其他三种压重的样品要浅很多,这表明在各种压重下SAC305焊接层的厚度要薄很多。我们将夹层结构样品切割出横截面,如图2所示,并在其边缘及中心部位都测量了焊接层的厚度,计算了它的平均值,来作为某一给定压重条件下的焊接层厚度,如表1所示。
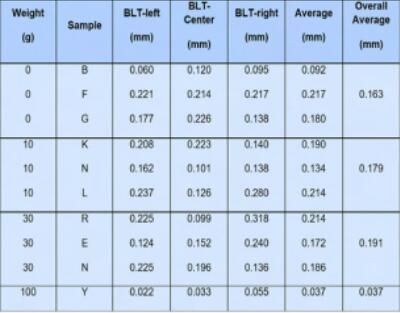
表1
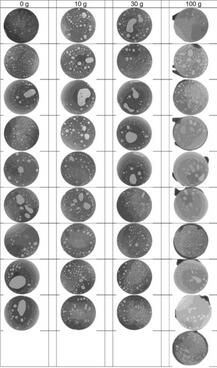
图1. 样品顶部不同压重条件下SAC305焊接夹层结构的X线图像
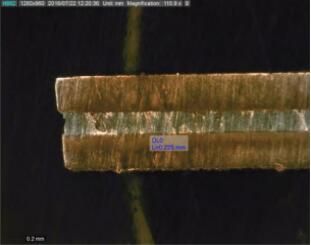
图2. 在30克压重下焊接样品横截面的边缘形貌
2. 空洞-压重关系分析:SAC305在各种压重下的实际空洞数据由图3和图4所示。除了100克压重条件下显示出具有一个更宽的空洞分布以外,无法总结出还有其它清晰的趋势。缺少明显趋势的原因可能是由于数据的离散,也有可能是因为压重并不是一个直接的控制参数所致。和所有其他液体相类似,液态焊料遵守流体动力学规律,这使得它在一个较小空隙中的层状流动会更加困难。由于空洞效应涉及到空洞的聚结和溢出,并且较大的焊接层厚度将能促进这两者的同时发生,因此围绕焊接层厚度对空洞行为进行研究是非常有意义的一项工作。图5显示,随着压重的增加,焊接层厚度起初恒定保持在0.18mm,但随后在压重大于50克后逐渐减小,在100克的压重下达到只有0.04mm。
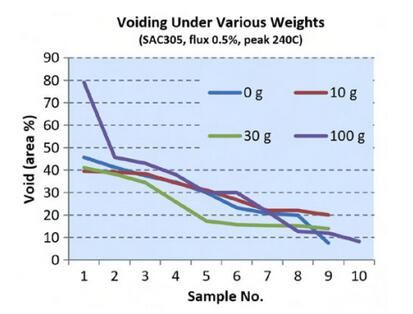
图3. SAC305焊料样品在各种压重条件下的实际空洞数据
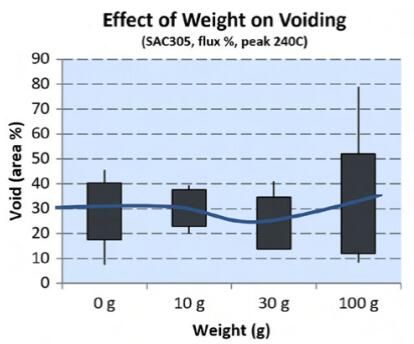
图4. 在各种压重下SAC305焊料样品的空洞数据
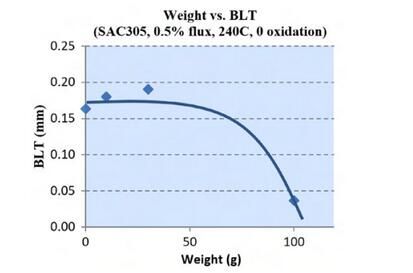
图5. SAC305样品中压重与焊接层厚度的关系
3. 曲率半径:通过对曲率半径影响的评估,可以了解焊接层厚度与压重之间的关系。对于一个曲面,表面上的任何一点都可以由两条主曲率半径确定,如图6所示。其中R1是纸平面上的曲率半径,而R2则是垂直于纸平面的曲率半径。
 公式1
该方程根据界面(g)的表面张力以及经过表面上某一点的两条主曲率半径来描述一个弯曲界面(DP)上的压力差。
SAC305焊料的表面张力据报道为0.568N/m[2]。在这里所讨论的夹层结构中,R2是铜片的半径0.906英寸(0.0115米)。当设置R1值为焊接层厚度的一半,即0.003英寸(0.000076米)时,液态焊料表面的压强差为765,000 g-f/m2。本研究中所使用的铜片区域必须能够在夹层结构顶部压重高达318 g-f的情况下仍能保持一个恒定的焊接层厚度。
在本项研究中,液体焊料在100克压重条件下就会被挤出,低于计算值318 g-f。这可能是由于铜片的弯曲导致焊接层厚度不均匀所致,如表1所示。
4. 层流效应:空洞是一个关于焊接层厚度的函数(图7),当焊接层较薄时,空洞大约维持在32%的面积比,当焊接层厚度超过0.15mm时,空洞面积逐渐减小。然而,如果将空洞表示为由空洞面积百分比与焊接层厚度相乘所得到的空洞体积时,空洞体积与焊接层厚度间的关系由表2和图8所示。其中所有的空洞的形状都被近似为煎饼形,体积可表示为任意单位。
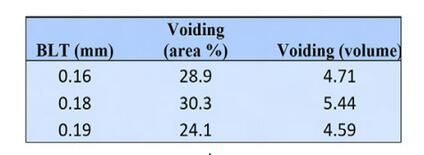
表2
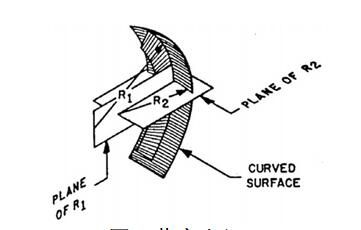
图6. 曲率半径。
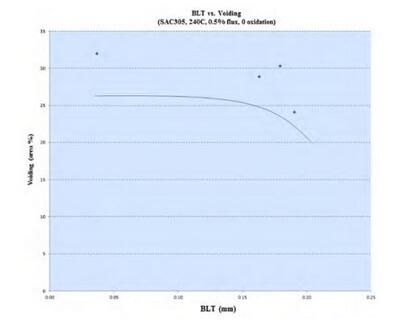
图7. SAC305样品中焊接层厚度与空洞间的关系
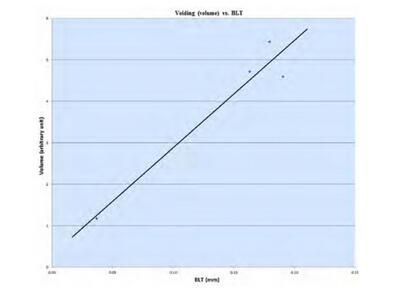
图8. 空洞体积与焊接层厚度之间的关系
图8的结果表明空洞的实际体积会随着焊接层厚度的减小而减小。在100克的压重条件下,不仅是液态焊料被挤出,而且由于液态焊料的被迫性层状流动使得已形成的空洞无法再扩张。此外,形成的空洞也不会再移动,使得空洞间合并也变得可以忽略不计。图1中压重为100克这一列的X射线图像就没有观察到有较大的空洞。
综上所述,夹层结构上所施加的压重大小决定了焊接层厚度,进而决定了空洞区的面积比。在一个非常小的焊接层厚度下,实际的空洞体积很小,尽管空洞的面积占比并不低。当焊接层厚度增加时,空洞的体积增大,但空洞的面积占比将会有略微的减小。
基于在可靠性上的考虑,预期的焊接层厚度不能太薄。基于这点,本项研究在对SAC305、63Sn/37Pb和57Bi/42Sn/1Ag进行比较时,压重的大小被限制在30克以下。并且,由于每种条件下准备的样品数量较少,数据的离散会相当显著。为了获得有意义的数据比较趋势,任何给定的参数的影响将通过包含了所有其他参数数据的平均值来给予检验。例如,当检查氧化对空洞的影响时,所有的数据点均来源于所有助焊剂用量、回流焊峰值温度和压重数据的平均值。
5. 氧化和合金对空洞的影响:图9显示了SAC305、63Sn/37Pb和57Bi/42Sn/1Ag焊料在经不同程度氧化预处理铜片上的空洞行为。每个对应的数据点是取所有包括助焊剂用量、回流焊温度以及压重等条件的平均值。SAC305焊料中的空洞出现率要大于57Bi/42Sn/1Ag焊料,而57Bi/42Sn/1Ag中的空洞率则大于63Sn/37Pb。起初空洞对铜片的氧化程度并不敏感,这表明铜片上形成的氧化层很容易被去除。当氧化时间达到60秒时,空洞会显著地增多,反映出该氧化物层的厚度已超出了助焊剂能力的极限。当氧化时间为5分钟时,大部分样品表现出显著的非浸润性。由于图像分析软件无法正确地处理这些图像中的空洞面积比率,这部分的数据没有被放进这张图中。
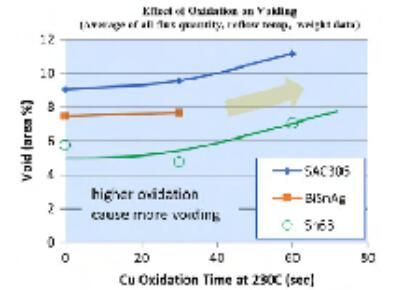
图9. 氧化及焊料合金对于空洞产生率的影响
6. 助焊剂用量和焊料合金对空洞的影响:图10表明两种明显不同助焊剂用量对空洞产生率的影响的趋势。对于SAC305和63Sn/37Pb焊料而言,当助焊剂用量升高时,空洞率会降低。这是由于助焊剂越多,铜片的浸润性就越好。而对于57Bi/42Sn/1Ag焊料,助焊剂的用量却显示出了相反的影响趋势。助焊剂用量越高将导致更大的空洞产生率,这可以解释为此时助焊剂损耗速率超过了对铜片浸润性的提升率。由于在本项研究中所使用的助焊剂主要是针对SAC合金焊料系统开发的,因此可以合理地预计到在较低的焊接温度下,助焊剂的效果会大大减弱。
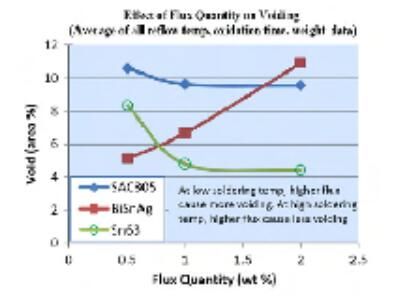
图10. 助焊剂用量和合金对空洞的影响
7. 回流焊温度和合金对空洞的影响:图11表明,不同种类的焊料合金将会对空洞产生率有着截然不同的影响趋势。对于57Bi/42Sn/1Ag低温合金焊料,在回流焊峰值温度升高时,空洞率是先增大后减小。最初的空洞率上升趋势是由于助焊剂的低活性所致,助焊剂的蒸发将成为控制空洞行为的主要因素。在这个温度范围,助焊剂的活性较低,将有更多的易挥发成分逸出。《SMTC@ACT》
.........................................................................................................................................
全文请参考SMT CHINA电子刊物:《在大功率芯片粘接预成型焊接时的空洞控制》
参考文献
1. Adamson, Physical Chemistry of Surfaces, 3rd ed., John Wiley Sons, 1976.
2. Chingchen S. Chiu, Ning-Cheng Lee, Kimbela Randle and christopher Parrish, Voiding in BGA at Solder Bumping Stage, ISHM, p.462- 471, Philadelphia, PA, Oct. 14-16, 1997.
3. Wanda Hance and Ning-Cheng Lee, Voiding Mechanisms in SMT, China Lake’s 17th Annual Electronics Manufacturing Seminar, 1993.
4. Wanda Hance and Ning-Cheng Lee, Voiding Mechanism in BGA Assembly, ISHM, p.24-30, Los Angeles, CA, Oct. 24-26, 1995.
5. Ning-Cheng Lee, Reflow soldering processing and troubleshooting SMT, BGA, CSP, and Flip Chip Technologies , Newnes, pp.288, 2001.
6. Ning-Cheng Lee, Optimizing Reflow Profile Via Defect Mechanisms Analysis , IPC Printed Circuits Expo 1998.
7. Yan Liu, Bill Manning, Benlih Huang, and Ning-Cheng Lee, A Model Study of Profiling for Voiding Control at Lead-free Reflow Soldering , Nepcon Shanghai, China, April 11, 2005.
8. Ning-Cheng Lee, Critical Parameters in Voiding Control At Reflow Soldering , Chip Scale Review, August-September 2005.
9. Benlih Huang and Ning-Cheng Lee, Prospect of Lead Free alternatives for Reflow Soldering , International Microelectronics Assembly and Packaging Society (IMAPS) Conference 1999, Chicago.
编者注:本文首次发表于SMTA International,2016论文集上。
 Dr. Ning-Cheng Lee 是Indium公司技术副总裁
 Dr. Arnab Dasgupta 是Indium公司研究化学家




 粤公网安备
44030402004701号