


通孔回流焊在OSP表面处理PCB无铅工艺中的应用
(本文摘自《SMT China表面组装技术》杂志2018年2月/2018年3月刊技术文章,仅限于SMTC读者及业内人士参考,不得作为商业用途!版权所有,违者必究!)
作者:程赞华 许卫锋 孟凯 (惠州市德赛西威汽车电子股份有限公司)
摘要:PIP(通孔回流焊)工艺对比传统的通孔插装元件使用波峰焊工艺有着明显的优势,现已被越来越多的公司在应用。生产过程中我们发现OSP(organic surface protection)表面处理的PCB在使用PIP工艺时,比较难焊接,焊点容易露铜,影响焊点强度和可靠性,上锡外观很难满足IPC3级标准。PIP工艺的使用已有很多相关的资料和文献介绍,本文根据OSP表面处理PCB的特点,重点从元件设计要求、焊盘设计、钢网开口等主要方面进行优化和工艺控制,找出适合OSP表面处理PCB的工艺参数,使通孔回流焊元件也能在OSP表面处理PCB无铅工艺上达到良好的上锡效果。
1.引言
当前汽车电子产品也越来越重视小型化多功能,为了提高元件密度,许多单面板和双面板都以表面贴装元器件(SMC/SMD) 为主。但是,由于固有强度、可靠性和适用性等因素,在某些情况下,PIP(Pin-In-Paste)[1]元件仍然较 (SMC/SMD)元件具有优势,特别是边缘连接器。如在顶面有很少的PIP元件的双面SMT板的混合组装中,使用PIP工艺可以减少生产流程,降低制造成本。PIP工艺是用模板印刷的方法将一定量的锡膏印刷在表面贴装件及通孔插装件的通孔和焊盘上,在贴片完成后,一起过高温炉,完成焊接如下图1[2-3]。PIP工艺与传统工艺相比具有以下优势[4-5]:
a、减少了波峰焊这道生产工序,简化了生产和工艺流程;
b、需要的设备、材料和人员较少,节省了车间空间;
c、可降低生产成本和缩短生产周期;
d、可降低因波峰焊而造成的高缺陷率,提高过程直通率。
e、可省去一个或一个以上的热处理步骤,从而改善PCB可焊性和电子元件的可靠性;
f、通孔回流技术还可以减少使用助焊剂,避免了波峰焊使用助焊剂对PCB(印制电路板)的污染,等等。
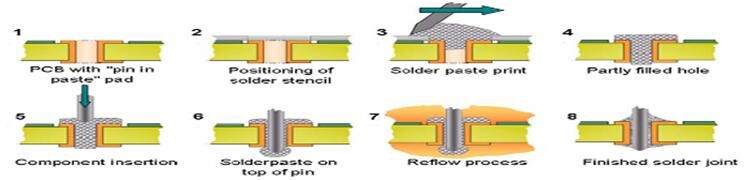
图1. 通孔回流焊制造流程
2.问题描述
生产中发现在相同条件下(相同的通孔元件、印刷参数、焊盘和孔径设计及线体设备配置一样)使用PIP工艺时在沉金、喷锡、化锡等表面处理的PCB中焊点上锡饱满,上锡效果较好,外观满足IPC3级标准,而在OSP表面处理的PCB中焊点漏铜,上锡外观达不到IPC3级标准。
3.OSP表面处理PCB的特点
OSP表面处理的PCB对储存条件要求高(OSP板要求从拆包至回流焊接或与第一次回流焊接完成后的停留时间必须严格控制在24小时之内,否则会影响第二次回流焊接的效果,PCB经高温reflow后,储存期限<48h),工艺时间短,一般经过一次高温(过炉)后PCB表面的有机保护膜就会受到破坏,失去防氧化的能力,容易氧化,造成第二次回流时润湿性不够,比较难焊接;另一方面,OSP表面处理PCB相对其它表面处理的PCB锡膏流动性会差一些,焊点容易露铜,影响焊点的可靠性,上锡外观也很难满足IPC3级标准。一般使用PIP工艺的产品都很少使用OSP表面处理的PCB。但由于OSP表面处理的PCB表面平整度好,PCB制造工艺相对稳定且成本低廉,对比其它表面处理PCB优势明显,因此大多数公司还是比较喜欢使用OSP表面处理的PCB。
4.改进措施
4.1、元件选择和优化元件设计
4.1.1、元件耐温要求需要满足回流焊的要求。如无铅制程元件耐温要求≥260°C要10秒以上。因公司的所有产品都是无铅制程,本次验证使用的只是无铅工艺。
4.1.2、通孔回流焊需要在孔的上面涂覆锡膏(在回流焊接过程锡膏流入孔中)。为使这一过程可行,经验证使用PIP工艺时元件本体应距板面0.3~0.7mm ,在相同条件下(印刷参数、焊盘和孔径设计及线体设备配置一样),沉金及其它表面处理的PCB元件引脚比板厚长1.5mm,底部焊点上锡仍能满足IPC3级要求,但使用OSP表面处理的PCB上锡后焊点会漏铜,外观达不到IPC3级标准。经多次验证发现使用OSP表面处理PCB的元件的引脚长度比板厚长0.5~1.0mm时焊点上锡效果较好如图2。为了避免元件插入PCB后引脚将孔内锡膏推出产生火柴头现象,造成孔内锡量不足,元件PIN脚需进行尖角处理成锥形如图3。
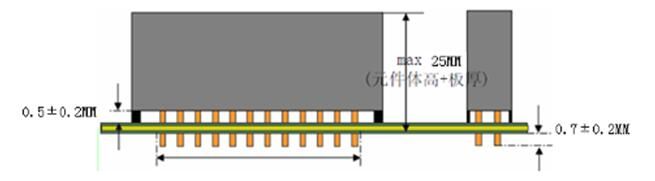
图2 元件PIN脚设计要求
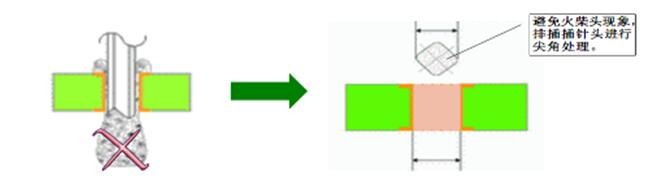
图3 元件PIN脚设计要求
4.1.3、元件来料封装要求与其它表面贴装工艺要求一样,需满足SMT设备自动贴装的要求(如来料包装;元件高度,本文试验所用的设备是SIPLACE DX SX系列贴片机,要求元件高度不能超过25MM;元件形状;元件PIN脚间距;元件是否可以满足吸咀吸附要求,必须有一个平面供吸嘴吸附如图4,否则需制作特殊吸嘴如图5,如使用特殊吸咀每次循环到该元件机器需更换吸嘴,效率较低)。
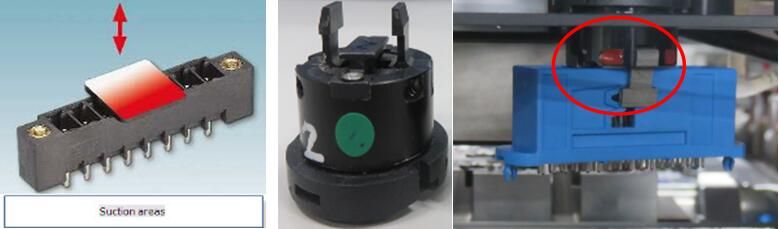
图4 元件吸附位置 图5 特殊吸咀---机械手
4.2、优化焊盘设计
4.2.1、OSP表面处理PCB使用PIP工艺,元件布局要求与其它表面处理的PCB大致相同,需根据双面回流焊的要求,小元件布置在一面(底面),大的元件布置在另一面(顶面)。PIP元件体周围2mm内不能有元件;如有多个PIP元件,相邻PIP元件之间的距离建议≥10mm,防止机器贴装时干涉。
4.2.2、为了防止相邻PIN脚或焊盘相互之间产生连锡从而导致相邻的孔内少锡或短路,相邻的通孔中心间距要求至少2 mm以上;相邻焊盘边缘间距要求至少0.6mm以上;焊盘边缘到孔径的距离(即焊盘环宽)至少0.3mm以上。焊盘孔径设计建议比元件引脚直径大0.2~0.4mm。下图6[2]中d为方形插针对角直径,di为通孔直径,dA为通孔外径。因为使用OSP表面处理的PCB对比其它表面处理PCB的工艺窗口相对小一些,回流焊接时焊点容易出现漏铜,所以,通孔直径设计要适当,当di<0.7mm时,由于孔径太小,印刷焊膏时孔内焊膏填充量不足,不建议使用;当0.7mm
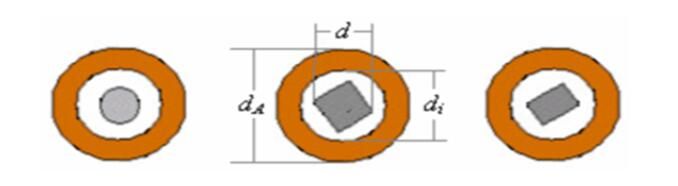
图6 PIN脚与通孔设计要求
4.3、优化钢网开口设计
4.3.1、PIP工艺成功的关键是精确计算印刷所需要的锡膏量,[6-8] 焊点所需合金体积必须根据引线形状、通孔直径、和基板厚度来确定要填充的锡膏量,锡膏体积的计算首先应使用理想的固态金属焊点,理想的固态金属焊点是一个完全填充的电镀通孔,在PCB的顶面和底面有焊接圆角如图7,固态焊料体积=顶面和底面的焊点体积+(通孔的体积-孔中元件引脚的体积)。 PIP工艺由于焊点结构不同,焊点需要的锡膏量比表面贴装元件焊点所需的锡膏量要大。通常印刷锡膏内的焊料只占大约50%的体积,另外50%的体积是助焊剂等,它们会伴随着焊接过程的完成而挥发消失,造成焊接后焊膏的体积会缩小约50%[8]。要获得良好的焊接效果,就要确保通孔元件各通孔焊盘上要有合适的锡膏量来补偿焊料的不足,否则会出现通孔锡量不足、空洞或气泡等缺陷。目前焊料沉积于PCB焊盘的方法常用的有模板印刷、自动点锡膏及预放置锡焊片。
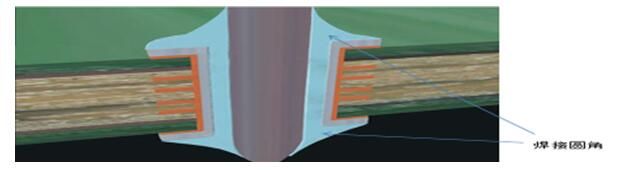
图7 理想的焊点图
4.3.2、本文试验使用钢网印刷的方式,在钢网厚度和开口尺寸一定时,为了解决OSP表面处理PCB锡量不足及焊点漏铜和润湿不良的问题,根据产品特点和元件布局要求,我们一般在辅面(底面)采用预上锡的方式(钢网开孔需与内孔壁有0.15mm以上的间隙,否则容易出现堵孔)如图8,主面(顶面)采用0.13/0.18~0.25mm阶梯钢网(需注意PIP元件周围3mm内不能有密间距的元件,防止旁边的密间距元件连锡短路)如图9;还有一种方法是扩大钢网开口增加印刷面积(主面钢网开口外扩,具体外扩多少,应根据PCB厚度,钢网厚度,孔与引线的间隙等因素决定。一般来说,外扩只要不超过2mm,锡膏都会拉回来填充到孔中,但需要注意的是外扩的地方不能被元件本体压住,需避开元件本体,以免形成锡珠[9])如图10。
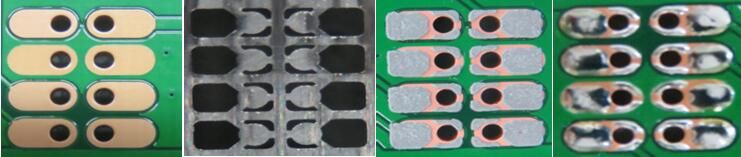
图8 辅面(底面)进行预上锡
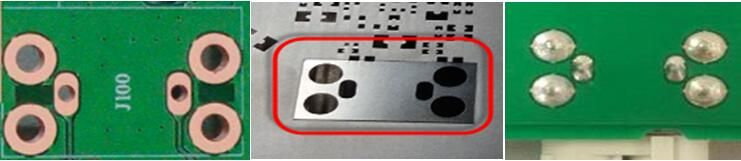
图9 主面(顶面)使用阶梯钢网增加锡膏厚度
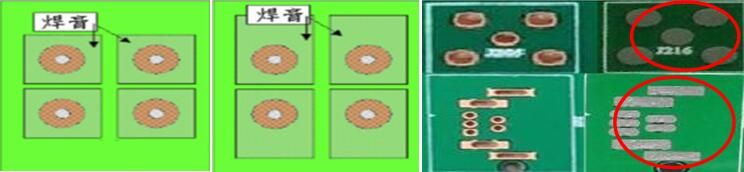
图10 使用钢网开口外扩的方式增加锡膏量
4.4.优化印刷工艺参数
印刷参数对通孔锡膏的填充量有一定的影响。本文试验使用的印刷设备为DEK全自动印刷机,验证参数如下表1。锡膏印刷的主要参数有刮刀压力、印刷速度、分离速度、刮刀与钢网的印刷角度及钢网清洗模式与清洗频率。刮刀压力和印刷速度会影响印刷质量,压力太大或速度太快都会造成通孔填锡不够少锡;分离速度会影响到印刷后锡膏边缘的清晰度;印刷角度会影响通孔的锡膏填充量如图11[2],在相同条件下减小印刷角度可以增加通孔的锡膏填充量。特别是OSP表面处理的PCB如要达到好的焊接效果,印刷后通孔的锡膏填充量要达到90%以上(如填充锡量达不到要求可以减少印刷角度或在不影响PCB强度的情况下减少PCB厚度,也可以适当的加大孔径)。最理想的通孔锡膏填充量是印刷后通孔的锡量超出底面焊盘0.5~1mm如图12。如PIP工艺元件周边没有密间距的元件(0.5mm Pitch的元件),优选45度的刮刀。
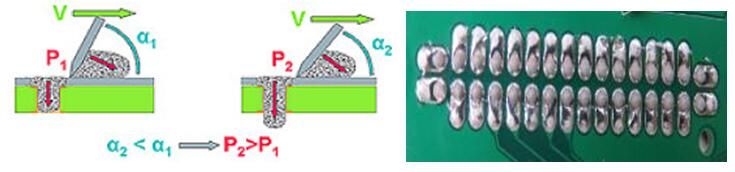
图11 印刷角度与通孔锡膏填充量的关系 图12 印刷后通孔锡膏填充量

表1 锡膏印刷参数设定
4.5、优化贴装工艺参数
使用PIP工艺的元件一般外形奇特、元件本体较高大、重量较大,这种元件要求贴片设备要有很宽的贴装处理能力,如精确的贴装定位和影像处理能力,吸咀要具有足够的真空吸附力等[10]。OSP表面处理的PCB使用PIP工艺对贴装的精度要求较高,需确保每次贴装的稳定性,否则容易出现贴装不良,导致少锡的问题。
4.6、优化回流焊炉温工艺参数
回流焊接技术的热传输方式主要有红外辐射、热风对流和红外加热风三种。本文试验使用的回流炉为热性能良好的BTU10温区热风对流高温炉。正确设置回流焊温度曲线,是确保焊点焊接质量的保障。PIP工艺炉温曲线设置方法与其它回流焊炉温设置方法相同,主要依据是根据锡膏、PCB材质、热敏感元件和贵重元件的热性能参数来综合考虑。实测表明,PIP元件的底部焊点与元件表面之间有3~5度的温差,通孔内因焊锡较多需要更多的热能,又因为此类元件较大,需要的热量较多,造成元件底部焊点和通孔内的焊点升温较慢。如OSP表面处理PCB底面使用预上锡的方式,因底部焊盘已预上锡,二次回流时液化温度会高一些,使用上下温区的回流炉,在允收制程窗口内,可以适当的提高下温区回流区的温度(下温区回流温度比上温区回流区温度略高5~10度),可以达到更好的焊接效果。
5、焊点质量的检查和判断标准
PIP工艺元件炉后焊点质量的检查与普通的表面贴装元件有些不同,此类元件检查焊点质量主要看两处:通孔被填满的程度及焊料球形区域外围浸润性。 IPC-A-610E电子组件的可接受性规定[11]:理想的通孔再流焊点应该达到100%或至少75%的填充率如图13;焊料外围浸润性的最低条件是焊料球和外围浸润都需要检查,对于底面引脚的焊点可通过外观检查,理想焊点的要求是焊点形态饱满符合相关规定,焊点表面360°充分润湿引脚与焊盘之间的焊锡连接形成圆润的弯月形焊点,且焊点周围干净,无锡珠或助焊剂残留。对于顶面隐藏在元件本体下面的引脚和通孔焊点,目视方法无法检查,则只能采用X-RAY进行检测,但这种方法只能用于抽检。试验时还可以抽取样品进行切片分析,检查焊点的内部结构和焊接情况。在使用前期还需要对使用的工艺参数进行验证,确保生产过程的稳定性,有条件的可引入在线AXI检测设备。
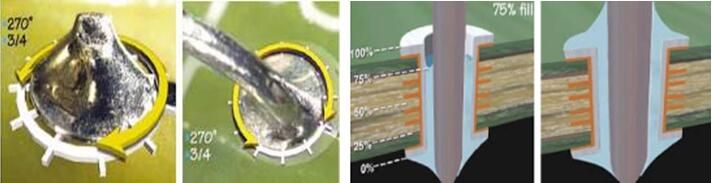
图13 焊点润湿要求及可接受标准和理想焊点要求
6、改善效果
在OSP表面处理PCB中使用通孔回流焊工艺,采取改进措施经过试生产和批量生产验证,焊点上锡饱满,外观满足IPC3级标准,焊接质量良好,对比改进前有明显的改善如图14~17。
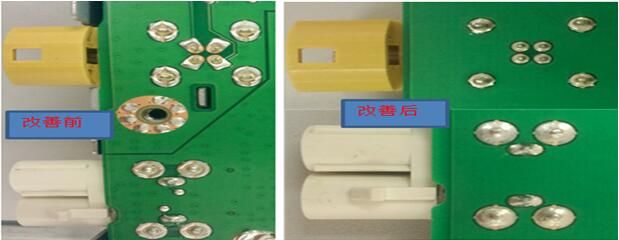
图14 改善前后焊点外观效果对比
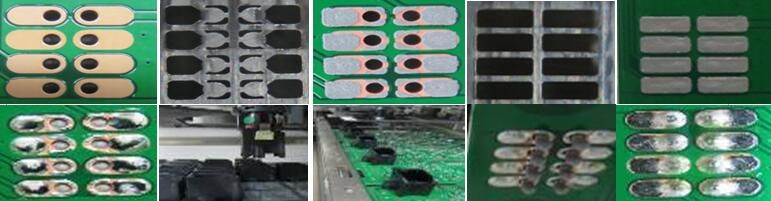
图15 焊点外观效果
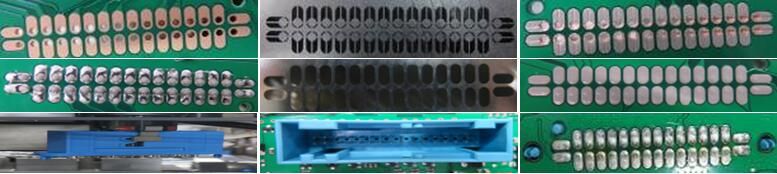
图16 焊点外观效果
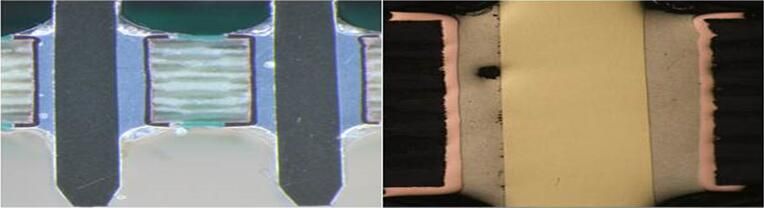
图17 引脚焊接切片图
7、结论
为了提高自动化程度,PIP工艺已成为公司未来应用的重点,特别是PIP工艺在OSP表面处理PCB中的应用,之前一直未找到较好的工艺参数来满足焊点上锡露铜的问题,通过多次的验证对比,发现只要PCB设计和元件符合相关工艺要求,通过可制造性设计和工艺过程控制,优化元件结构、焊盘设计和钢网开口及制程工艺参数(如底面焊盘预上锡、使用阶梯钢网或扩大钢网开口面积、孔径大于元件引脚直径0.2~0.4mm、元件引脚长度比板厚0.5~1.0mm,使用45°的刮刀)等方法,PIP元件在OSP表面处理PCB工艺中也可以达到良好的焊接质量。(SMTC@ACT)
参考文献
[1] 周德俭,吴兆华,李春泉,SMT 组装系统,北京:国防工业出版社, 2004
[2] 王修利,史建卫,钱乙余,等.通孔再流焊接技术[J].电子工业专用设备,2007(5):34-39
[3] 刘少敏,插装元件通孔回流焊工艺研究[J].电子工艺技术,2013,34(2):22-52
[4] 穆春艳,[D],2007
[5] 鲜飞,新型SMT/THT混装焊接技术概述[J].现代表面贴装资讯,2009,(5):59-62
[6] 丁颖,王春青.板厚影响通孔再流焊点抗热疲劳性能的试验研究[J].电子工艺技术,2003,24(3):100-102.
[7] 张威,王春青,孙福江.钎料量对通孔再流焊焊点强度的影响规律[J].电子工艺技术,2004,25(1):17-19.
[8] 梁惠卿,唐缨,肖峰.SMT/THT混装回流焊工艺技术研究[J].电子工艺技术,2013,34(6)
[9] 贾忠中,SMT核心工艺解析与案例分析(第二版)[M].2012:96-97
[10] 杨根林.通孔回流焊技术在混合制程器件上的应用研究[J].现代表面贴装资讯,2010,(5):6-18
[11] IPC-A-610E CN电子组件的可接受性.2010.4 (7)通孔技术




 粤公网安备
44030402004701号