


单板焊接 QFN 封装器件不良率 75%的案例分析
最近遇到这样一个案例: 某单板焊接,板上 QFN 封装器件信号焊盘锡膏流失(如图 1 示),不良率约 75%。
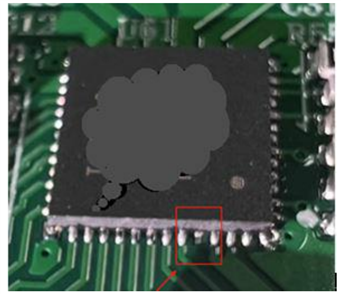
图1 缺陷点状态
现场确认,印刷环节无异常;相邻两引脚焊接无异常;X-RAY 测试确认,锡膏熔融后被中间散热焊盘拖走,导致信号焊盘无法形成可靠焊点。
注:周围小焊盘称为“信号焊盘”;中间大焊盘称为“散热焊盘”(下文同)。 器件焊接前状态及局部放大,如图 2 示:
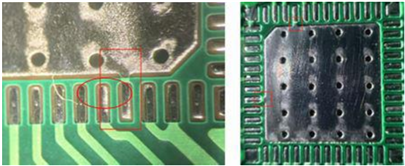
图 2 缺陷点焊接前状态及局部放大
1、原因分析
器件有 48 个引脚,问题只出现在接地的信号焊盘。此焊盘和散热焊盘为同一网络,两焊盘通过导线连接,而其它信号焊盘与导热焊盘无导线连接。 连接导线的存在,使得信号焊盘与散热焊盘间距减小,锡膏熔融后发生接触,因两焊盘表面张力的巨大差异,导致信号焊盘上焊锡被拖走,从而无法可靠焊接。
1.1 连线对焊盘间距的影响
局部放大“图 2”红色椭圆标记位置,可知无连线时,信号焊盘与散热焊盘间距为“阻焊桥+2 阻焊开窗宽度”,而有连线时,焊盘间距等于阻焊桥宽度。图 3 示:
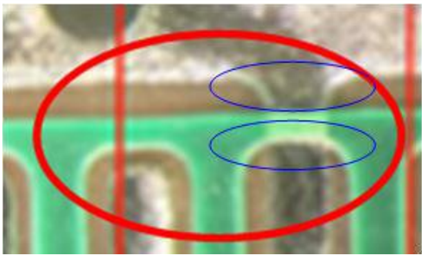
图3 “图2”红色椭圆标记位置局部放大
详细设计说:
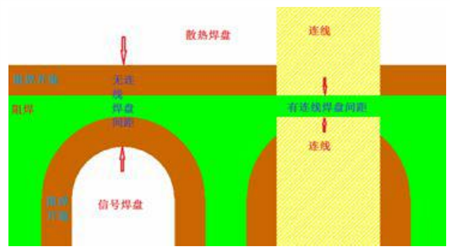
图4 导线对焊盘的影响
焊盘及器件库设计详细信息:
散热焊盘与信号焊盘内间距 0.3mm;阻焊开窗单边 0.075mm;阻焊桥宽度 0.15mm。 无连线:焊盘间距 0.3mm,即实际间距同设计间距;图 4 左侧。
有连线:焊盘间距 0.15mm,连线及阻焊开窗的存在,相当于焊盘沿连线相对延伸,延伸后焊盘与阻焊桥无缝衔接,故焊盘间距同阻焊桥宽度,图 4 右侧。
注:焊盘、器件库及 PCB 设计均符合一般规范,无设计缺陷。
1.2 工程处理对焊盘间距的影响
设计数据必须经“工程处理”后才能用于生产制板。工程处理基于设备需求、制程能力等因素考虑,对原始设计进行补偿或缩减(具体数值,不同供应商存在差异)。我司 A 供应商对焊盘及阻焊补偿如下:
焊盘单边补偿 2mil,阻焊油墨距离焊盘 2.5mil (注:数据来自供应商)。焊盘间距变化:
无连线:焊盘间距 0.2~0.3mm;
有连线:焊盘间距约 0.08mm,补偿后,阻焊开窗较原焊盘单边大 4.5mil (约 0.11mm), 则阻焊桥宽度为 0.3-2×0.11=0.08(mm),即为焊盘间距。
1.3 综述
1)原始设计散热焊盘和信号焊盘内侧间距 0.3mm;
2)导线连接两焊盘,散热焊盘和信号焊盘内侧间距减小为 0.15mm;
3)工程处理后,散热焊盘和信号焊盘内侧间距减小为 0.08mm。
2、结论
焊盘间距过小,且信号焊盘与散热焊盘尺寸差异大,熔融锡膏表面张力差异大,导致焊接不良发生。
注:任何不良的发生,原因均非单一,但一定有主次之分,解决了主因,其它次因不足以触发不良发生。
3、解决措施
散热焊盘由 NSMD 设计,改为 SMD 设计,阻焊开窗单边内缩 0.2mm。 注:SMD 焊盘设计并非完美,阻焊厚度不易管控,可能对器件共面性有一定影响,但“两害相权取其轻”,故选择此措施解决问题。
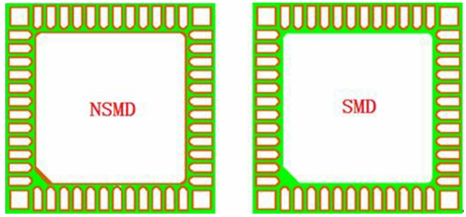
图 5:散热焊盘更改前后对比(综色为阻焊开窗)
4、措施固化
将解决措施固化到设计规范。
更改前设计规范:散热焊盘与信号焊盘内间距 d≧0.2mm,散热焊盘优选 NSMD 设计;
更改后设计规范: 信号焊盘与散热焊盘内间距 0.2≦d≦0.3(mm),散热焊盘优选 SMD 设计(阻焊开窗较焊盘内缩 0.1~0.2mm)。
附: 焊盘间连线,是 PCB 设计的常规操作,本不应该对后续环节有影响,但影响的确存在。
生产端不反馈这些信息,单凭设计端 “纸上设计”,无论如何也不能识别这类问题。焊盘连线的影响,除上述案例,还有以下 BGA 器件设计案例,焊盘间连线导致焊盘尺寸及形状严重畸变,如下图示:
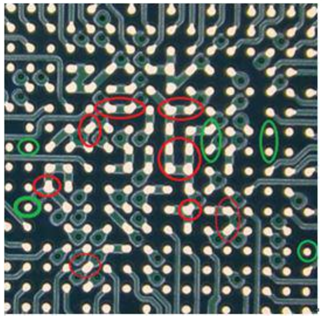
图 6
注:
绿色标记焊盘无连线,焊盘为规则圆形;红色标记焊盘有连线,焊盘变为异形。
IPC-7095C:连接 NSMD 焊盘线宽≦0.2mm;连线数量﹤2;
IPC-7095D:连接 NSMD 焊盘线宽≦0.2mm;取消连线数量要求。
案例启示
一个规范的设计,生产时发生严重质量问题。这只是生产过程中成百上千的问题之一,制造系统(指包含人机料法环五核心要素的全系统)每天都会出现各种问题,在分析解决问题的过程中,产生海量数据,而大部分数据分散在电脑或人脑的某个角落,随着奔腾不息的数据洪流,最终被湮没其中。
“生产反哺设计”(或称“反向工程”)的概念都耳熟能详,意指制造经验驱动设计优化的动态迭代过程,其核心在于生产实践中发现的设计缺陷、效率限制和品质问题反向指导产品设计的改良与创新。而“制造经验”即为制造系统所产生海量数据的感知积累总结沉淀。“生产反哺设计”理念核心是打破传统"设计-生产"单向线性流程,建立设计与制造的双向反馈循环,使得制造端的实际经验成为设计迭代的重要输入。
熟悉并理解概念不难,难的是把概念通过实际工作使之具象化。
很多时候设计与制造处于相对割裂的状态。设计完成图纸后“抛掷”给制造部门,制造环节发现问题只能通过临时工艺调整进行补救,这些宝贵的问题数据要么不反馈,要么点对点反馈,不成系统,也就无法分析总结提炼,导致类似问题在不同产品间反复出现,“反哺”也就成为一句空谈。
大数据时代,数据是资源也是财富,说“得数据者得天下”有点夸张,但充分获取数据并能充分应用,在激烈的市场的搏击中,定有一席之地。
【本文转自公众号PCBA设计与制造,图文有删减,转载仅供学习交流。】
版权声明:
《一步步新技术》网站的一切内容及解释权皆归《一步步新技术》杂志社版权所有,转载请注明出处!
《一步步新技术》杂志社。




 粤公网安备
44030402004701号